鈑金工件打磨後,表面紋路整齊,外觀看起來也更乾淨,但孔口是否還有毛邊?零件邊緣會不會影響裝配?這些問題,不一定能從一張正面的照片看出來。
評估自動去毛刺打磨機,應先把需要處理的部位與成品要求說清楚,再用正式工件確認結果。本文以自動去毛刺打磨機的公開用途為出發點,說明如何一起檢查鈑金邊緣、孔口與表面紋路,讓打樣不只是看一塊漂亮的樣板。
去毛刺、邊緣圓化與表面拉絲,不是同一個目標
去毛刺的重點,是處理切割或沖壓後多出來的毛邊。表面拉絲則著重外觀紋理,兩者看的部位不同;表面髮絲紋漂亮,不能直接代表所有孔口和外緣都已處理完成。
邊緣圓化是另一項需要明確提出的要求。它會改變邊緣的幾何形狀,不能只用「不要太利」概括。如果圖面要求特定倒角或圓角,應先確認設備配置與實際試樣是否適合,而不是從「去毛刺打磨機」的名稱推定能做到任何尺寸。
這款自動去毛刺打磨機的產品介紹說明了砂帶與千葉砂輪的研磨方式,以及毛邊、氧化層和表面拉絲的處理用途。討論導入時,可以把這些用途拆成自己的驗收條件:哪些地方要去毛邊,哪些位置須保留尺寸,哪些表面需要指定紋路。
不只看外緣,孔口與背面也要列入檢查
平板零件的外輪廓容易觀察,圓孔、長孔和內部開口卻可能被忽略。毛邊位於哪一面,研磨組件是否能接觸該部位,會影響處理方式。不能因為外緣已經乾淨,就認定內孔也有相同結果。
有些工件只需要處理一個面,有些則兩面都會影響使用。應先標出要求的位置,再確認是否需要翻面或增加工序;單面進料,不等於任何配置都能一次完成雙面。
檢查時也應注意狹窄槽口和開口轉角。如果這些部位關係到裝配或走線,可以用實際配件確認,不只看表面照片。利邊的檢查應採合適工具與方法,不要徒手沿著邊緣試摸。
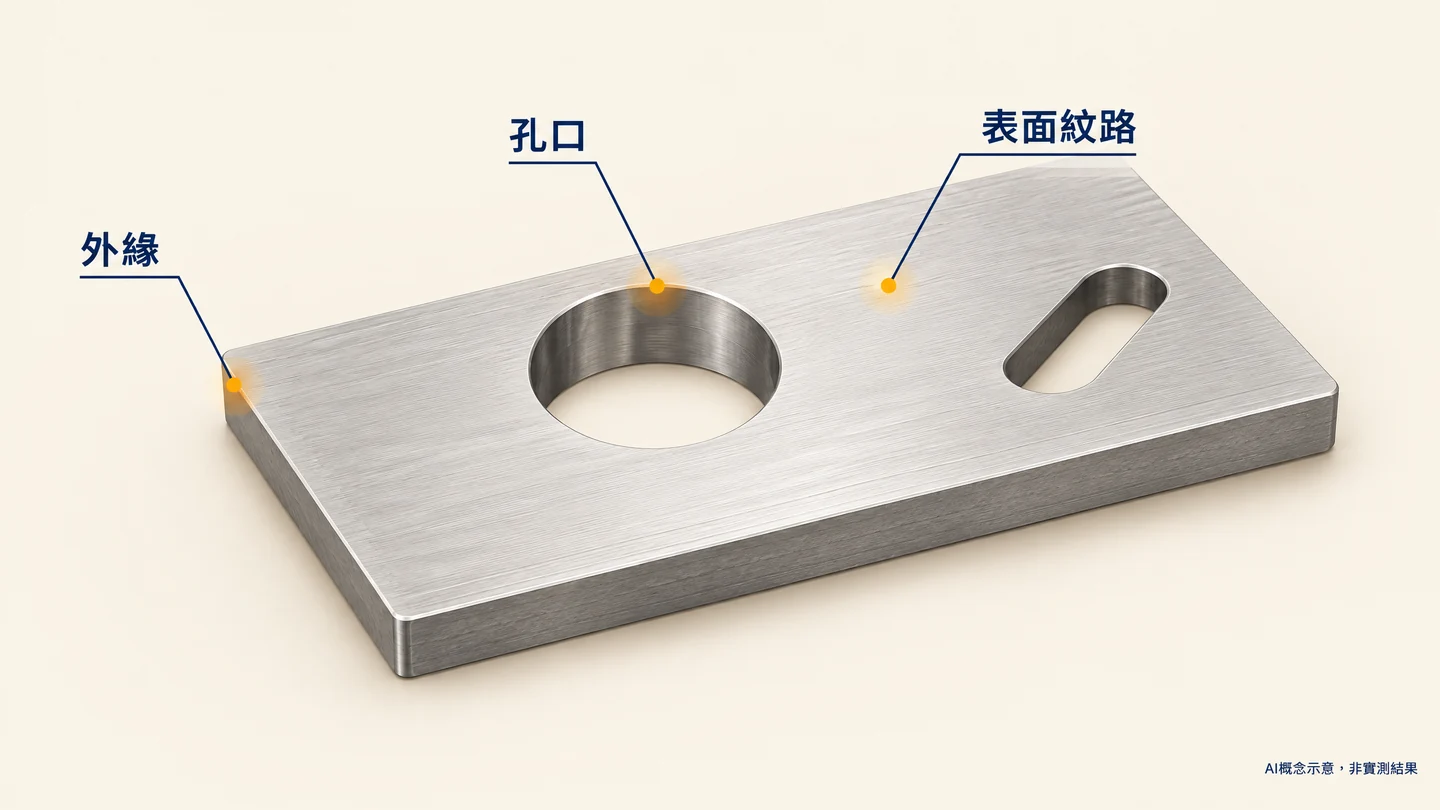
AI 概念示意,非本站設備的實測加工結果;圖中僅標示檢查位置,不代表所有孔口或輪廓都能以相同配置完成。
去掉毛邊,也要保留零件需要的尺寸
研磨會移除材料,因此打樣不能只追求邊緣越圓越好,或表面越亮越好。定位孔、窄邊和配合位置若有尺寸要求,就應納入加工前後的檢查,避免外觀改善後,零件反而不易裝配。
薄板、細長件或帶有窄小連接部位的零件,也要留意加工後是否變形。材料相同,形狀不同,工件在輸送與研磨時的穩定性仍可能不同。小樣板能順利通過,不代表正式零件一定適合沿用同樣條件。
若工件有保護膜、鍍層或塗裝,應說明哪些表面需要保留。想去除局部毛邊,與允許整個表面被研磨,是不同的需求;不要等打樣完成,才發現原本需要保護的外觀面已被改變。
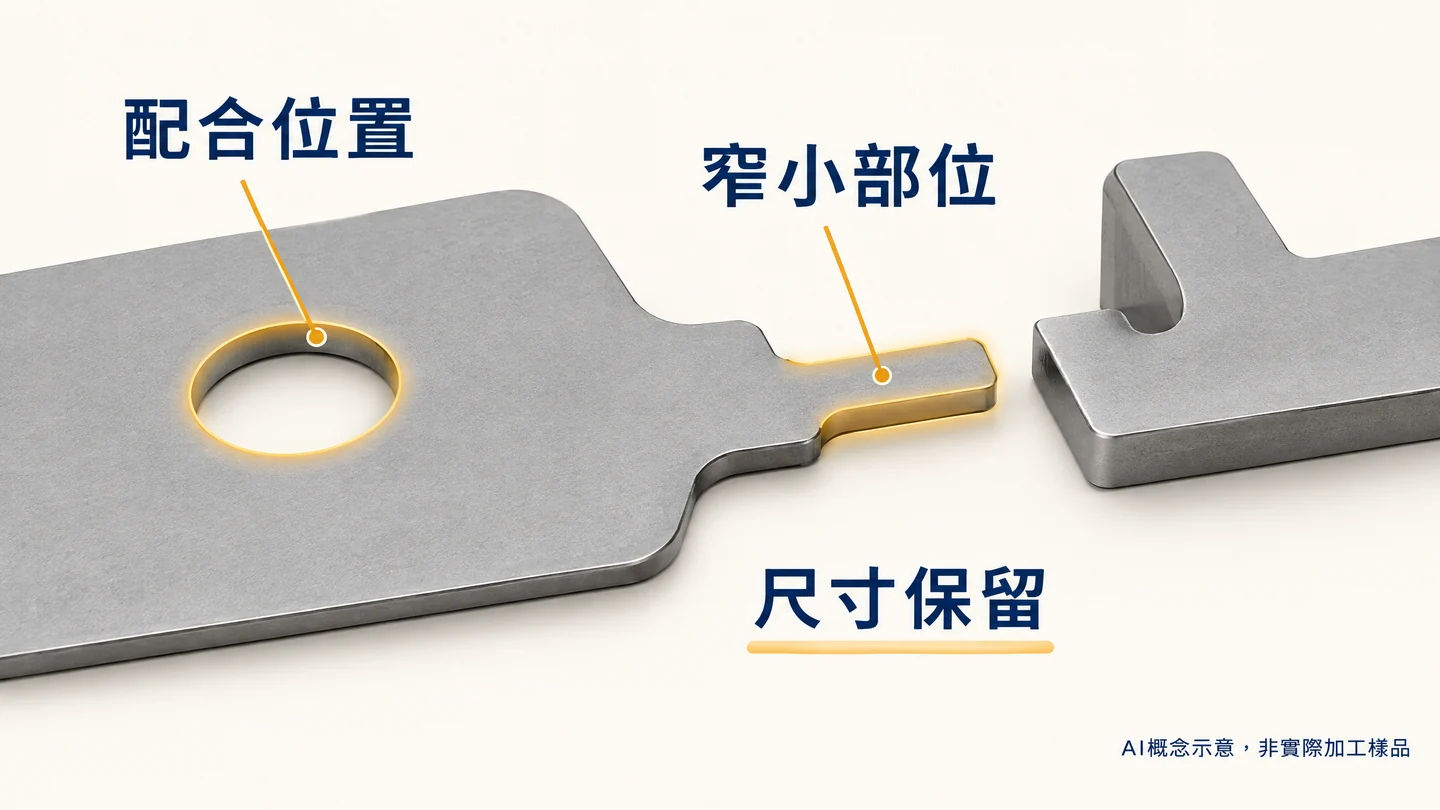
AI 概念示意,非實際加工樣品;尺寸保留與配合位置須依圖面和實際試樣檢查,不代表量測結果。
髮絲紋要先約定方向,再用樣板確認外觀
對機殼、蓋板和可見金屬面,髮絲紋的方向通常也是外觀的一部分。兩片相鄰板件即使各自看起來均勻,組裝後仍可能因方向不同而顯得不一致。打樣前,可以先在圖面或樣品上標示希望的紋路方向。
紋路的粗細與表面反光,也應用實物討論。照片會受到光線和拍攝角度影響;如果外觀要求重要,最好保留經雙方確認的樣板,並約定比較時的光線、觀察方向與檢查方式。
若圖面另有表面粗糙度要求,就應依約定的方法量測。肉眼看到整齊的髮絲紋,不能直接當成某個粗糙度數值的證明,也不等於零件已符合所有後續表面處理要求。
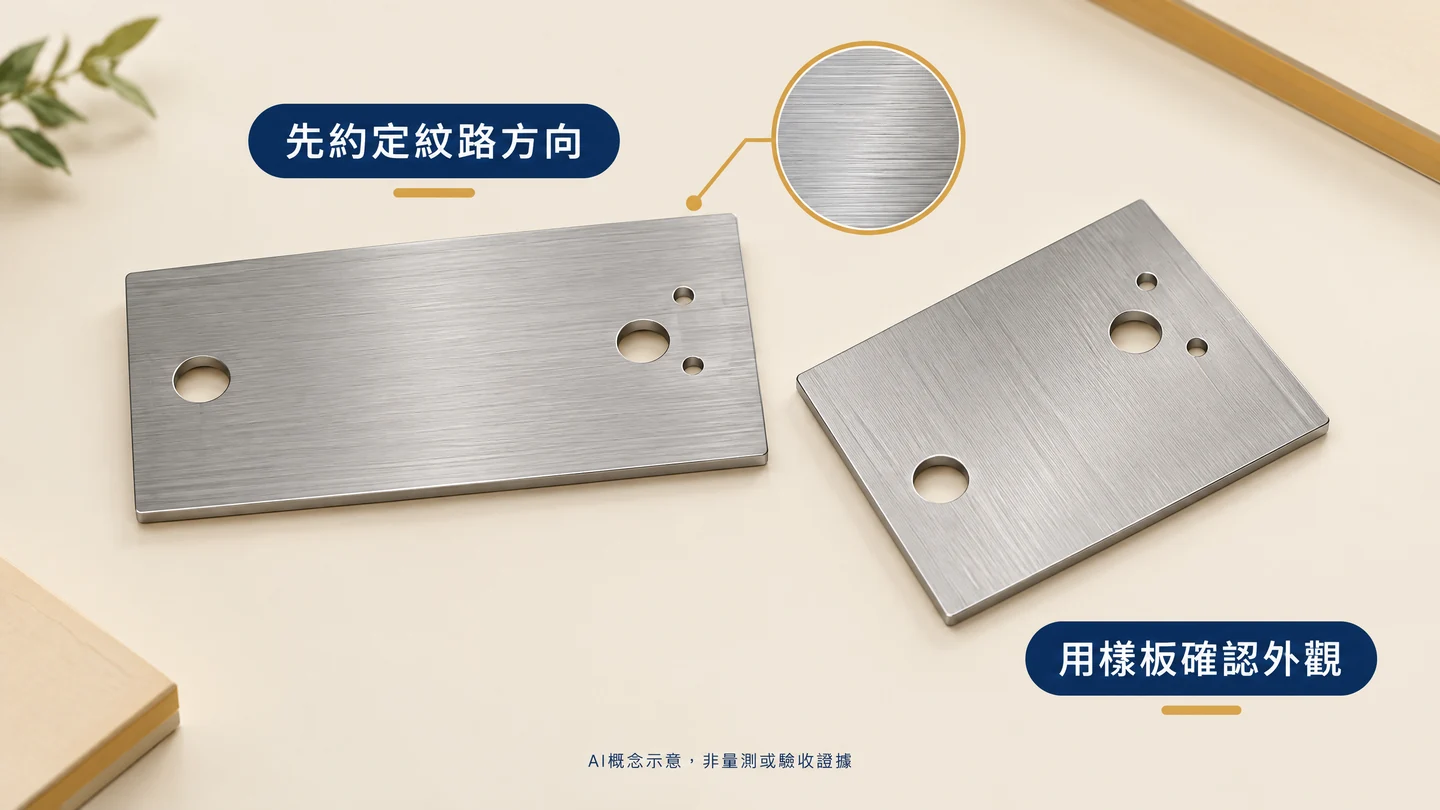
AI 概念示意,非實際量測或驗收證據;圖中的紋理不代表指定砂帶、設定或本站機型必然產生的效果。
塗裝前處理,不能只看表面是否發亮
去毛刺與適當的邊緣處理,可以列為塗裝前評估的一部分。尖銳邊緣可能影響塗層在該處的覆蓋,但邊緣處理不能取代完整的清潔和表面準備,也不能因此保證工件不會生鏽。
若打磨後還要塗裝,應把後續製程一起交代。例如工件是否需要除油,切割氧化層應處理到什麼程度,以及塗料系統對表面狀態有何要求。這些條件應與負責塗裝或驗收的人員確認,而不是以「看起來乾淨」作為唯一標準。
也可以用同一批正式材料安排完整流程試樣,確認經過打磨和後續處理後,外觀及約定品質是否符合需求。不要只驗收打磨完成當下的表面,卻忽略零件最後真正要使用的狀態。
用有代表性的工件打樣,比只送平整小板更有幫助
送樣時,可以包含日常訂單中較難處理的工件,例如孔口較多、外形細長,或切割毛邊狀態不同的零件。這樣較容易看出輸送穩定性與研磨接觸範圍,而不只是確認設備能處理一塊平板。
毛邊較大或切割熔渣附著較明顯時,也應先確認是否需要其他前處理。提高研磨程度不一定能同時兼顧尺寸與外觀;不能把所有切割品質差異,都交給同一組設定處理。
若要評估批量作業,還應確認上下料、翻面和檢查所需的安排。設備的輸送設定不是整條產線的實際產能,是否能配合前段切割,也要看完整工作流程,而不是只比較其中一個速度數字。
磨料與集塵,也要放進導入評估
砂帶和磨輪的狀態,會影響加工結果。打樣時可以記錄使用的磨料,以及當時的工件條件,方便後續對照。日常作業則需要安排磨料更換、清潔和保養,不宜把自動化理解成不需維護。
打磨產生的粉塵,應在產生處安排合適捕集與抽排。不同金屬或表面塗層的粉塵性質可能不同;某些細金屬粉塵具有燃燒風險,因此不能把一般集塵機視為所有材料都適用,也不能在未確認前任意混收。
設備安裝前,應說明預計處理的材料與表面狀態,再確認適用的集塵方式和安全措施。操作與維護應依正式設備說明進行,不可徒手伸入運轉中的研磨或輸送區域。
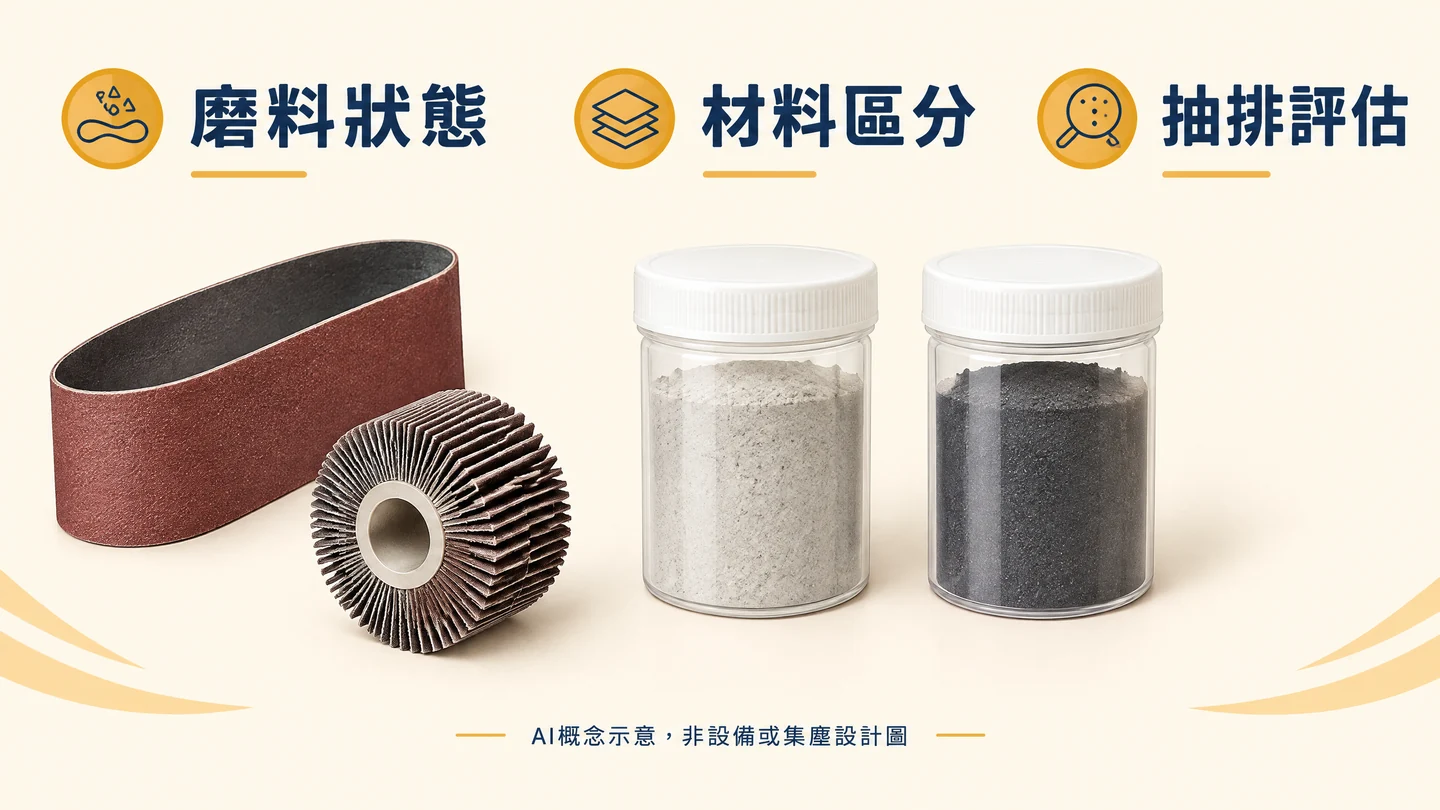
AI 概念示意,非實際加工樣品;磨料與材料粉塵僅為評估主題,不代表任何集塵配置已適用或合格。
自動去毛刺打磨機常見問題
有髮絲紋,就表示毛刺都去乾淨了嗎?
不一定。表面紋路、外緣和孔口是不同檢查部位。應依工件圖面確認要處理的位置,不能只用正面外觀代替孔口、背面和內輪廓檢查。
去毛刺後可以直接當成已完成倒角或圓角嗎?
不能直接推定。去除突出毛邊與形成指定邊緣幾何是不同要求;若需要特定倒角或圓角,應先確認正式配置與試樣結果,並依圖面驗收。
小件、薄板或有保護膜的零件都能用相同方式處理嗎?
不宜直接套用。工件形狀、厚薄、固定方式和需要保留的表面,會影響可行性。應用正式零件試樣,確認穩定輸送、尺寸保留和表面影響。
打磨乾淨後,就不需要塗裝前清潔了嗎?
不是。打磨不能取代全部除油、污染清除與塗裝前準備。應依材料、塗料系統及品質要求安排後續處理,再確認成品結果。
評估這款設備,可先準備哪些資料?
可先提供工件圖面與照片,說明材料及表面狀態,再標出要處理的毛邊、孔口和外緣。如果某些位置需要保留尺寸,或外觀面不能被研磨,也應一起註明。
希望製作髮絲紋時,可以附上期望的實物樣板或外觀範例,說明紋路方向。若後續會塗裝、焊接或裝配,也可提供對應要求,讓試樣與日常製程更接近。
可直接查看自動去毛刺打磨機的設備介紹、加工樣品與參考參數,由產品頁提出詢問。本文協助整理打樣與驗收條件,不另行承諾未確認的加工尺寸、圓角數值、產能或加工效果。
參考資料
來源用於一般工藝與安全原則整理,其他設備的功能不等於本頁機型的正式配置。封面與四張段落配圖皆為 AI 主題或概念示意,非設備照片、本站加工案例或驗收紀錄。