做鈑金外殼,難的往往不只是一道折線。工件要反覆定位,有些邊要向上折、有些要反折,完成後還得對得上孔位、門板與其他零件。如果訂單種類多,現場花在備料、換模和搬運上的時間,也可能成為製程瓶頸。
自動折彎加工中心值得評估的地方,是如何把多道折彎與工件移動安排成穩定的流程。但是否適合導入,不能只看加工影片快不快;要把實際工件形狀、材料和下一道組裝一起納入確認。
外殼、蓋板與托盤,可作為第一批評估工件
電控箱外殼、設備護板、門板或鈑金托盤,常包含連續的折邊與多面成形需求。對這類零件,可以先評估自動折彎是否能減少重複搬運及定位工作,再確認不同料號切換時的準備時間。
重點不是只挑一個最容易加工的展示件。應從日常訂單中選出具有代表性的零件:有較窄折邊的蓋板、需要多面成形的箱件,以及孔位靠近折線或外觀要求較高的零件。這些樣品,才比較能反映真正的生產條件。
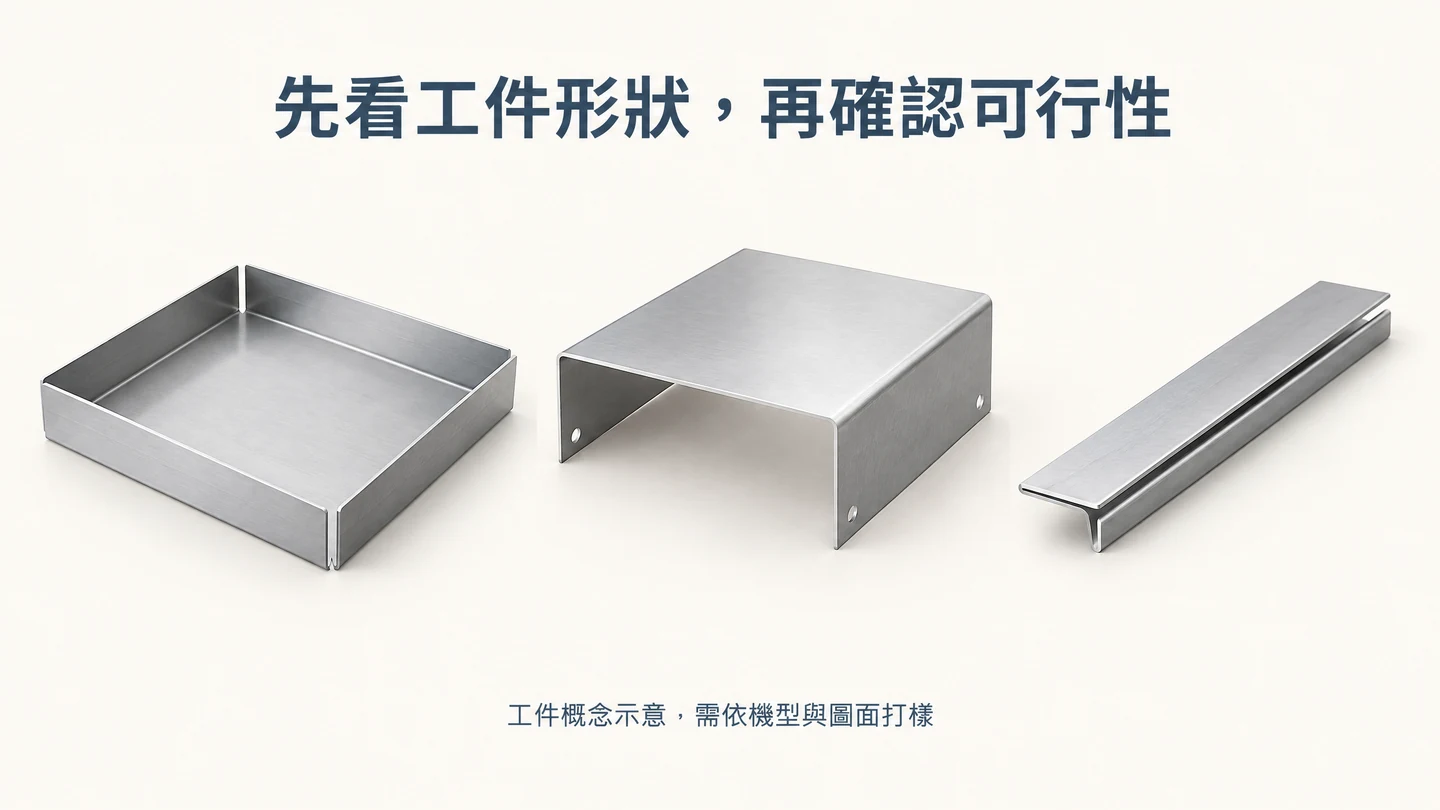
AI 工件概念示意,非本站加工樣品;圖中的形狀未依特定設備尺寸或工藝條件繪製,不代表全部都能直接加工。
免手動換模,不代表每一種工件都能做
金屬自動折彎加工中心的公開產品介紹,列有萬用折彎模具及多種折彎用途。這類設計可作為多樣化鈑金件的評估方向,但不能把「免手動換模」理解成不需要設定、工具配置確認或試樣。
工件必須有合適的夾持位置,折邊高度與內部空間也要容許刀具及夾持機構工作。若板件太窄、折邊彼此靠近,或已折好的邊擋住後續路徑,即使展開圖看起來簡單,也可能需要改變製程。
曲面、壓死邊、回折或較封閉的形狀,更需要確認實際機型與選配工具。某一個樣品成功,只能證明該材料、圖面和配置下的可行性,不能直接推定所有相似零件都適用。
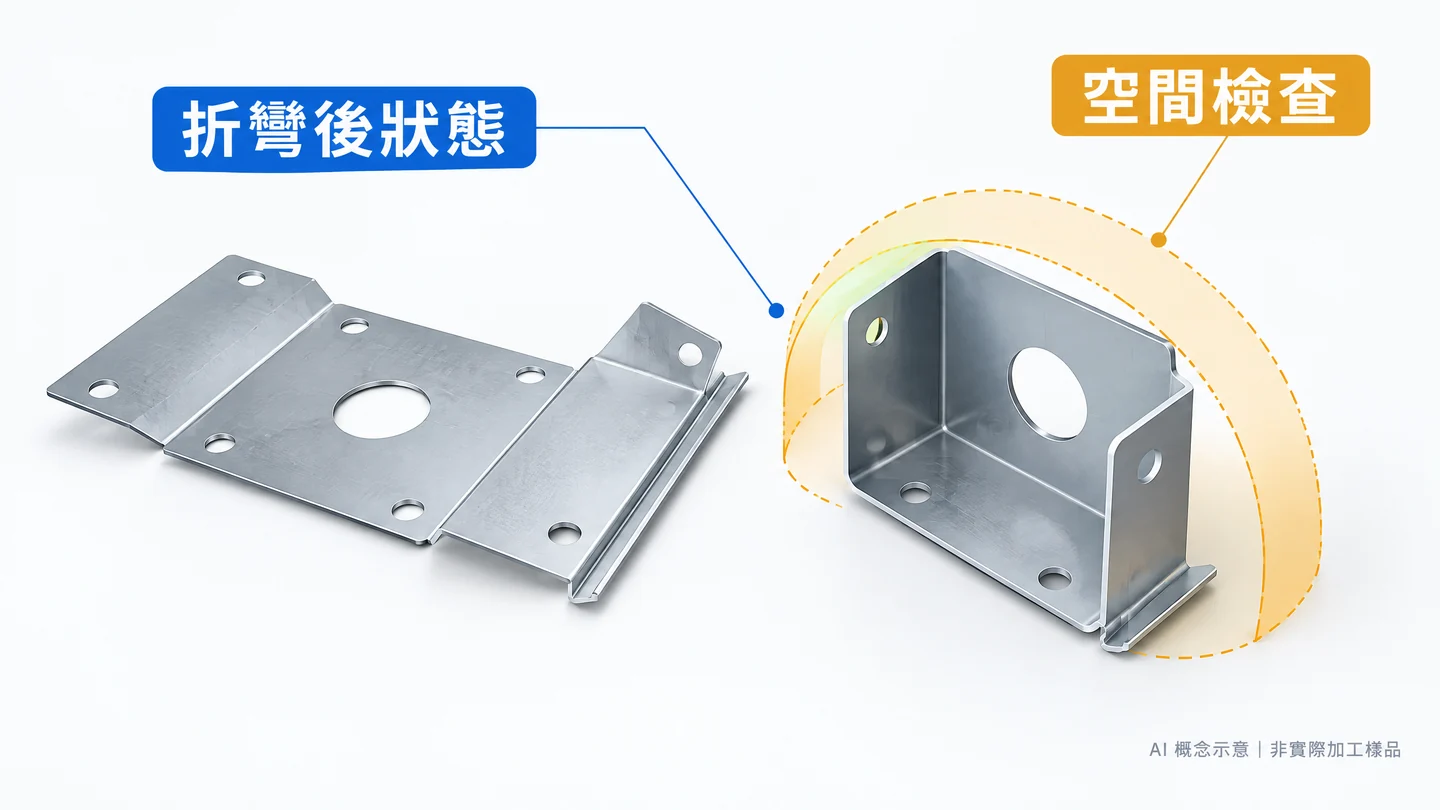
AI 概念示意,非實際加工樣品;折彎後狀態與刀具、工件空間仍須依實際配置檢查。
圖面評估,要看折完之後能不能繼續加工
折彎順序會影響最後的可行性。先折某一邊,可能讓下一道折彎沒有空間;先完成外圍,再加工內側,也可能出現刀具或工件互相干涉。因此,不能只依成品外形判斷,要一起檢查展開圖與各道成形後的狀態。
孔位、切口和窄邊也值得優先確認。靠近折線的開孔可能受成形影響,局部缺口則可能改變夾持或定位條件。圖面上只差一個孔或一個反折邊,實際工藝就可能需要不同安排。
評估時可請設備端依實際配置檢查折彎路徑;有對應模擬工具時,可先做可行性與碰撞檢查,再以實件驗證。模擬能協助篩選問題,但不能代替材料回彈、成品尺寸與表面品質的實際確認。
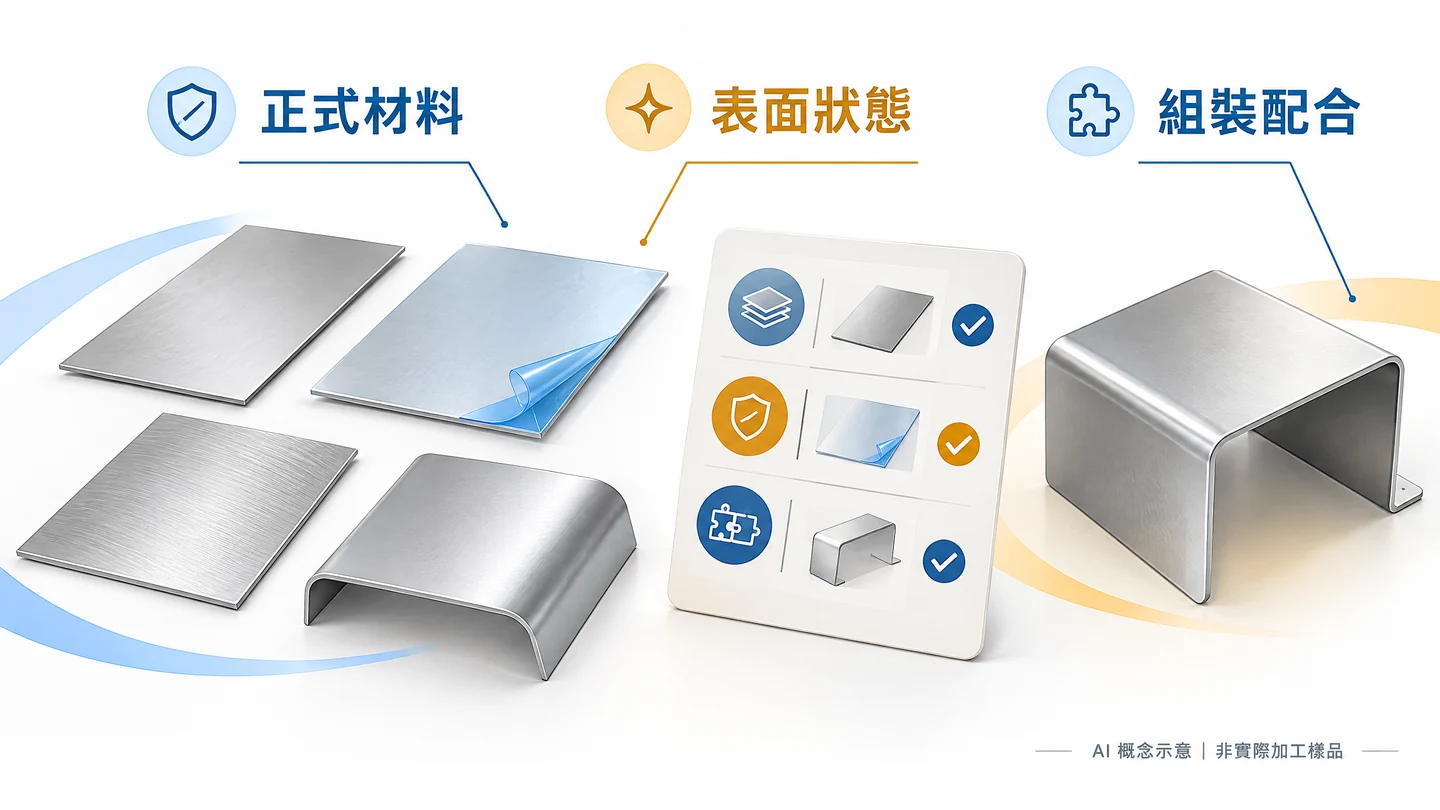
AI 概念示意,非實際加工樣品;正式材料、表面保護與組裝配合仍須以實件確認。
材料名稱相同,仍要用正式板料打樣
同樣稱為不鏽鋼或鋁板,不同牌號、板厚與表面狀態,折彎結果仍可能不同。若正式工件有保護膜、髮絲紋、塗裝或其他表面處理,也應在打樣時說明,不能只用容易成形的替代材料測試。
對外觀要求較高的蓋板,要確認折彎及定位後是否出現壓痕或刮傷;對組裝件,則要看孔位與折邊位置是否符合裝配要求。產品頁列出的防護或工具設計,可以作為討論依據,但仍需由實際樣品確認效果。
詢問最大折彎厚度或長度時,應同時提供材料、折邊形狀與所需配置,並確認是對應哪一個型號。不同機型的參數不能混用,切割設備能處理的厚度也不能當成折彎能力。
打樣除了量尺寸,也要看能否順利組裝
成形後的零件,除了長度、折邊高度和角度,也要確認是否翹曲或扭曲。如果零件要裝到框架、機殼或門板上,最好提供配合件或組裝基準,直接檢查孔位對齊、間隙與干涉情況。
打樣前先約定哪些尺寸是關鍵,哪些表面不能有明顯痕跡,再決定量測方式。必要時可做連續數件的確認,觀察結果是否一致,而不是只看一件修整後的成品。
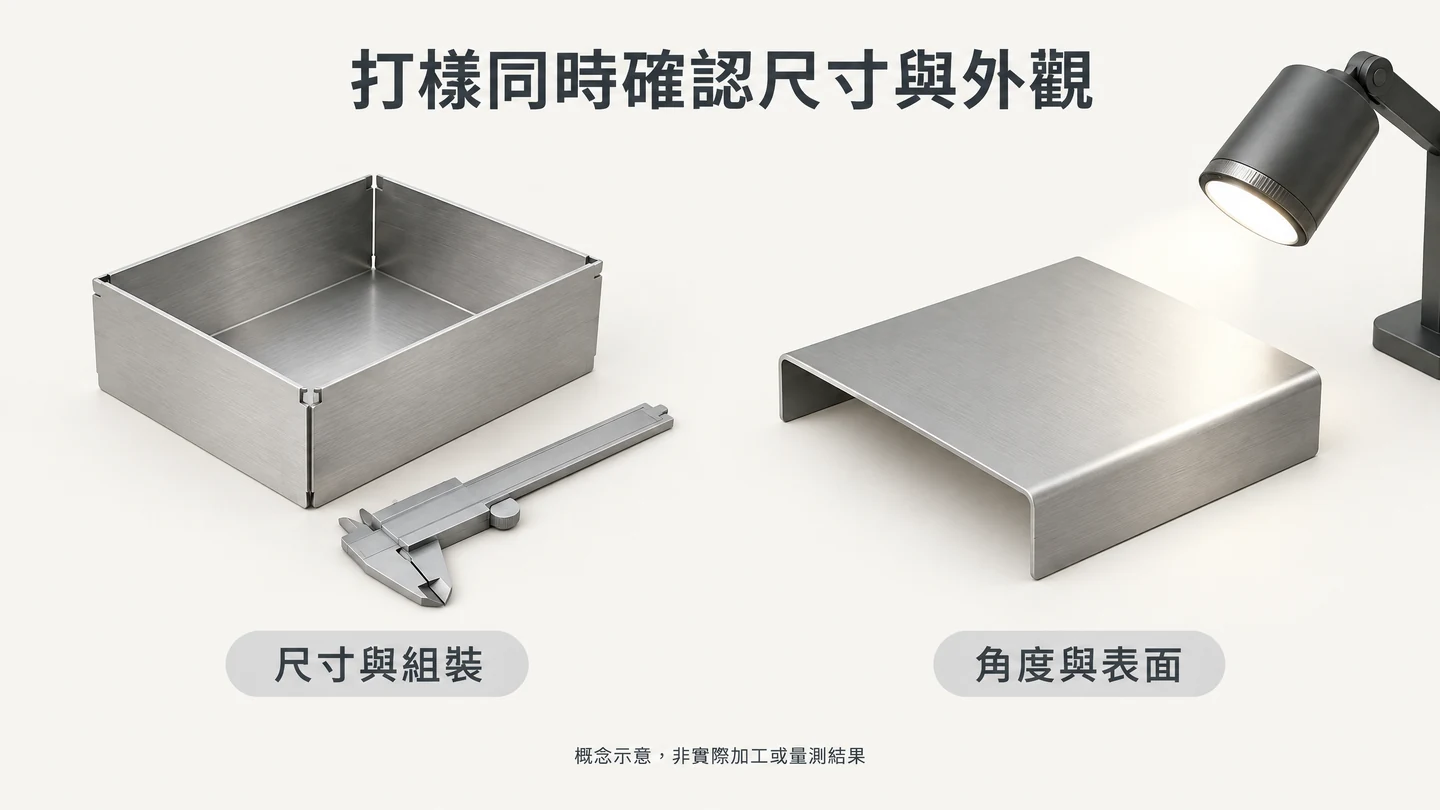
AI 概念示意,非本站設備的加工或量測結果;尺寸、角度及外觀是否合格,須依工件圖面與雙方約定條件確認。
評估產能,要把上下料與後續工序一起算
設備完成一段折彎的時間,不等於一件成品的總生產時間。備料、定位、取件、檢查及料號切換都會影響實際節拍;若後面還要焊接、打磨或組裝,也要看能否順暢銜接。
多品種訂單可觀察切換料號時的準備工作,穩定批量則要觀察連續生產的等待與停頓。這樣才能判斷自動折彎改善的是哪一道瓶頸,而不是只用影片中的速度推估省下多少人力。
現場空間同樣要確認。除了機身擺放位置,還要保留上下料動線、板料存放、成品暫放以及維護空間。要不要加自動上下料或其他周邊設備,也應按實際訂單與工件尺寸評估,不宜預設一定需要整條自動化產線。
自動折彎加工中心常見問題
哪些鈑金件值得先評估自動折彎?
可先從日常生產的外殼、蓋板、門板或托盤挑選代表性零件,尤其是需要連續折邊與多面成形的工件。是否適用仍取決於材料、夾持空間、折彎順序及實際機型,不能只看零件名稱。
免手動換模,是不是所有形狀都能加工?
不是。仍要確認刀具配置、可夾持位置、折邊高度與成形空間,也要檢查已折好的邊是否妨礙後續加工。特殊形狀可能需要選配工具、調整順序或其他製程配合。
只提供一張成品照片,可以確認設備適用嗎?
照片可以協助理解需求,但不足以確認加工能力。還需要展開圖、成品圖、材料牌號與厚度、關鍵尺寸以及外觀要求,必要時提供正式板料及配合件打樣。
如何判斷打樣成功後能不能量產?
除了確認成品尺寸與外觀,還要檢查連續加工的一致性、上下料時間、料號切換和後續組裝。應以代表性訂單及約定條件評估,不把單件展示效果當成整批產能的保證。
想評估這款設備,可以先準備哪些資料?
先整理常用材料與厚度,附上成品圖和展開圖,再標示關鍵尺寸、外觀面與每批數量。如果有日常較難處理的窄邊、反折或組裝干涉問題,也可以一起提出,讓打樣更貼近正式生產。
可直接查看金屬自動折彎加工中心的設備介紹、參考參數與加工樣品,由產品頁提出詢問。圖面與正式機型資料確認後,再安排代表性工件的可行性評估;本文提供選型思路,不另行承諾未確認的厚度、精度或產能。
參考資料
來源用於一般工藝整理;其他廠牌的參數或工具能力不等於本頁設備規格。文章封面為 AI 鈑金工件主題示意,非設備照片或實測加工結果,四張段落配圖為 AI 概念示意,非實測加工證據。