大型展示背板、招牌面板或一整套木質道具,常見的難題不只在「切不切得開」。板材進場後能不能平穩上料、長邊是否對準、同一套零件會不會混料,以及切完能否順利組裝,都會影響後續作業。
CREATOR 系列非金屬大幅面切割機的公開用途包括大幅面板材切割與雕刻,並有滾珠上料、抽屜收料和上下抽風設計。評估這款設備時,可以先把整板加工拆成幾個可確認的環節,而不是只比雷射功率。
先決定要切整片大板,還是同一套多種零件
若成品是完整的展示背板,重點在於長邊、開孔位置及正面外觀。若是一套展示架,則要同時照顧背板、支撐片與連接件,讓後段組裝拿得到正確的零件。
大幅面加工空間提供整板排版的可能,但不代表買來的板材都能直接加工。詢問前應提供原板外形、完成件的最大外形,以及必須保留的邊料。可用加工範圍仍須依正式配置確認,不能把機身大小當成切割範圍。
本款公開介紹以壓克力、密集板與合板等非金屬板材為主要應用,並列出 M 型與 S 型配置。選型時應讓設備端把正式配置對應到自己的工件,不要將其他大幅面機種的參數搬過來比較。
板材成分與正面要求,要在排版前確認
壓克力面板可能重視透明度與切邊外觀;木質展示件可能重視紋理延續、表面色差或後續塗裝。這些要求會影響板件能否任意旋轉,也影響正面應朝哪一側放置。
合板和密集板不能只用商品名稱判斷。膠層、塗層與表面貼材都應向材料供應端確認。若換了板材來源,原有加工條件也不宜直接視為適用,應重新確認安全性與成品效果。
不明塑料、含 PVC 的材料或成分不明的膠黏背材,不能靠「先切一小塊看看」來判斷安全。先取得材質說明與安全資料,再由設備與職安人員確認是否可加工。外觀看起來像壓克力,並不足以證明它就是壓克力。
整板排版不只求塞滿,也要留下辨識與取件空間
先為每個零件建立代號,再標出正反面、紋理方向與所屬組件。字板、長背板和左右支撐片看似能互換,實際組裝時卻可能有方向差異。排版檔與分件清單應採同一套辨識方式。
排得更密不一定更合適。工件之間的距離要配合實際切縫、材料狀態與支撐條件確認,也要考慮小零件取出後是否仍能辨認。沒有打樣依據時,不宜承諾節料比例,更不應直接採用零間距或共邊切割。
雕刻、開孔與外輪廓也應分開管理圖層。可先與設備端討論是否先處理內部圖形,再完成外框,避免板件已分離後又需要回頭加工。這是加工順序的評估方向,不是適用所有圖面的固定程式。
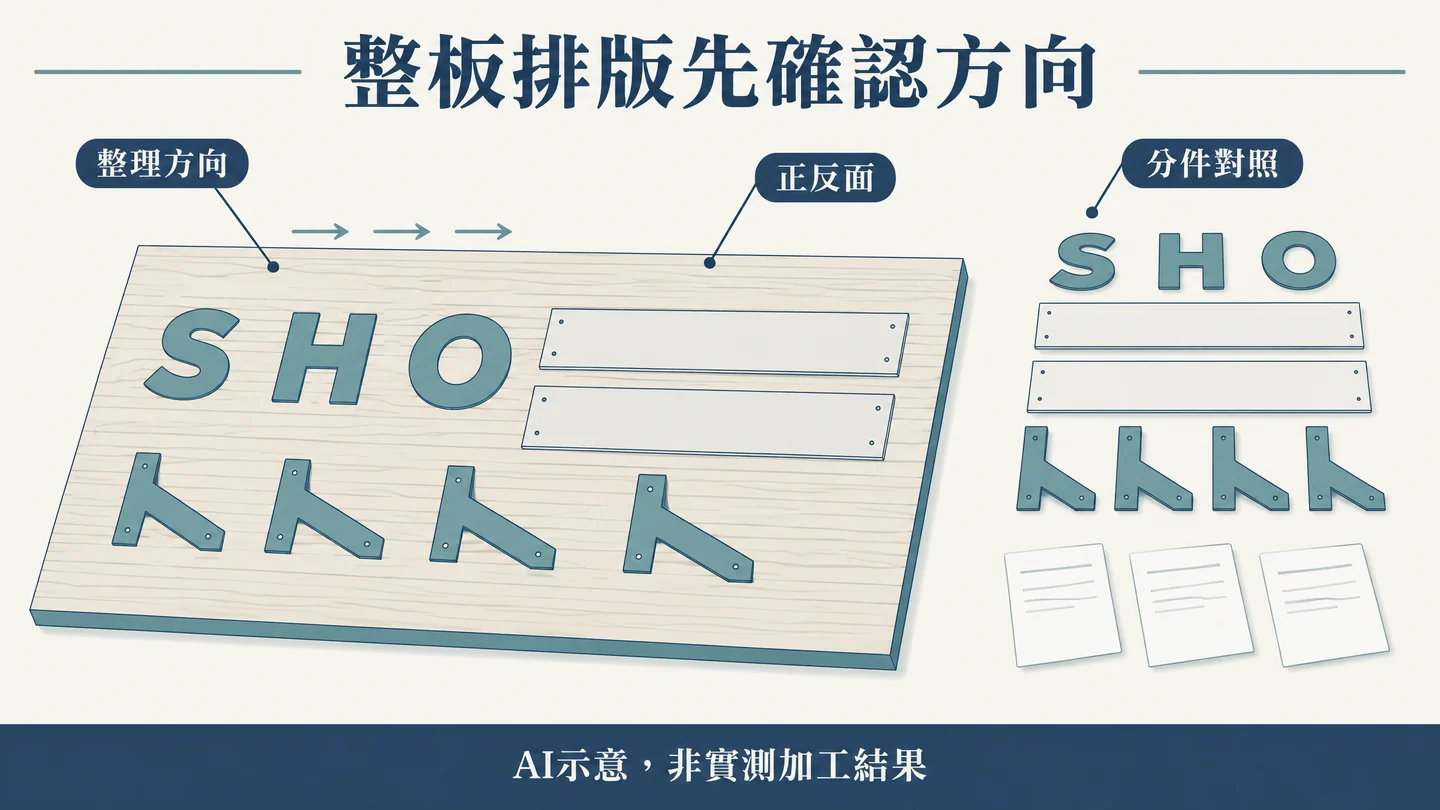
圖說:以板件方向、正反面與分件對照說明排版前的確認重點。AI示意,非實測加工結果。
長邊與孔位,先建立共同定位基準
大板放上工作台後,應依設備操作規範確認板材的支撐、平整狀態及定位基準。板材翹曲或擺放偏斜,不能單靠修改圖檔彌補。尤其長條面板,原板邊緣未必適合作為成品的唯一基準。
圖面可以指定一條成品長邊作為檢查基準,再說明孔位與開槽是相對哪個邊或中心線標註。如此設備端與組裝端才不會各用不同起點,出現尺寸各自合理卻無法配合的情況。
本款兩側滾珠設計有助於板材上料,但不取代搬運規劃。進料方向、周邊支撐與人員通道須在安裝前確認,移動大板時避免碰撞工作區或使板材失去支撐。定位確認必須在設備要求的安全狀態下進行,不在運轉中伸入加工區調整。
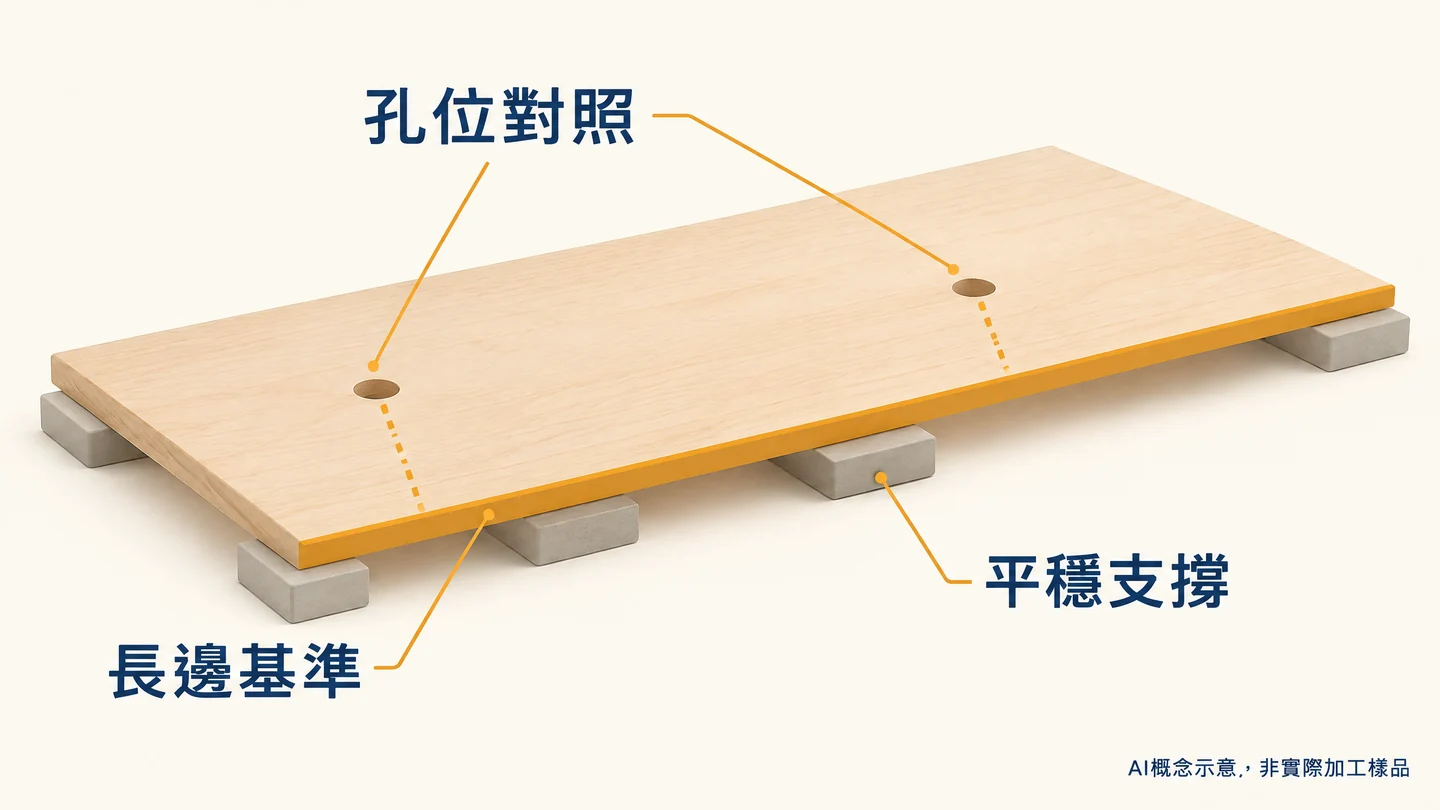
AI 概念示意,非實際加工樣品;定位基準與支撐形式僅用於說明需求,不是機台配置或精度證明。
大板、小件與餘料,取件後分流更容易組裝
公開介紹中的斜坡落料區與收料抽屜,提供小型工件及餘料收取的安排。是否適合特定零件,仍要看零件形狀、落料方式與表面要求;不能把抽屜視為所有成品都可直接落入的保證。
排版前就決定小件如何識別,取件後依組件分盤,並與清單核對。大面板則規劃獨立的平放支撐或合適的收納方式,避免邊角碰撞,也不要將需要保留的零件混入餘料區。
等待加工停止,並依操作規範完成安全確認後,再進行取件及抽屜清理。若零件可能仍有熱度,應遵循現場的冷卻與防護程序。後段分件做得清楚,才容易查出缺件究竟來自檔案、落料還是收取環節。
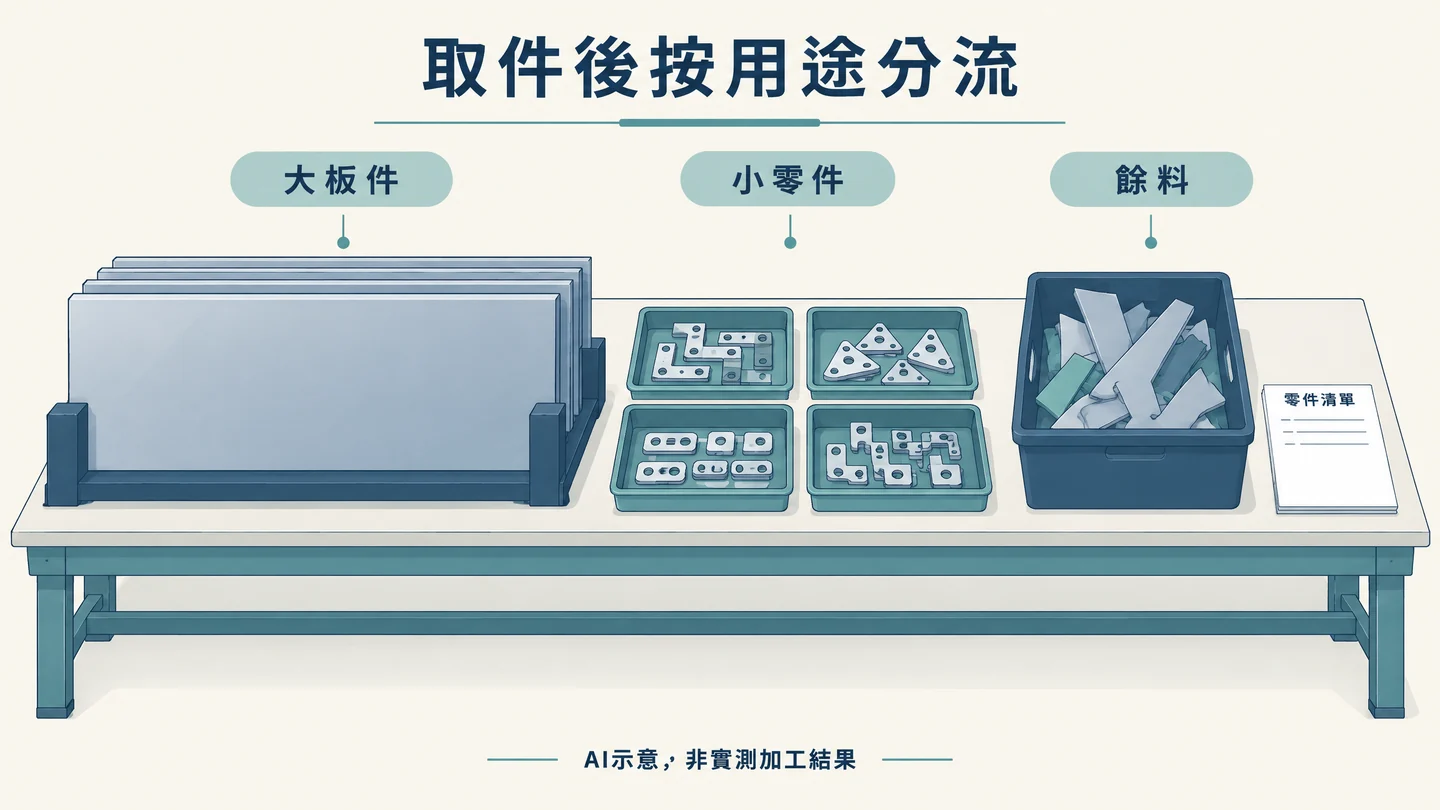
圖說:用分區收納表達取件後的辨識與核對,不代表設備實際落料效果。AI示意,非實測加工結果。
上下抽風是整合起點,不是排放合格保證
這款設備公開資料提到隨動上抽風與分區式下抽風,亦可連接煙塵過濾設備。導入時應一起討論加工材料、排氣去向、風管路徑與維護空間,而不只問是否附有抽風口。
抽風與過濾需依現場條件設計與確認。聞不到氣味或看不到煙,不等於污染物已受到充分控制;配置過濾設備也不等於可直接在室內回風或已符合排放要求。這些事項應交由設備與職安專業人員評估。
加工中的設備不可無人看管,也不可繞過防護或安全聯鎖。依設備規範清除工作台、落料區與內腔累積的碎料,並確認現場火災應變程序。清理與維護必須在規定的停機安全狀態下進行。
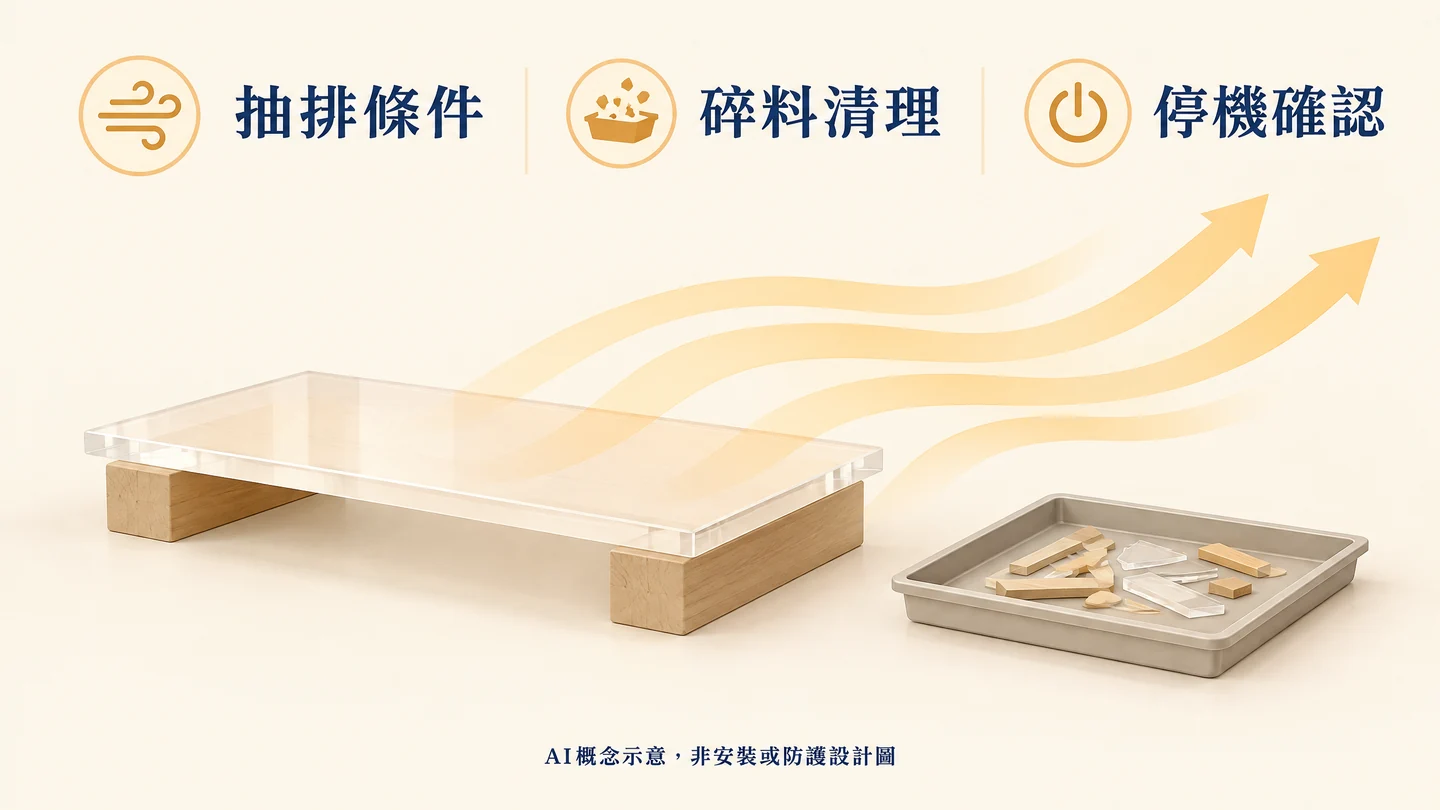
AI 概念示意,非實際加工樣品;圖中僅提示抽排、清理與停機確認,不是安裝或防護設計。
用自己的展示板圖面,驗證完整交付流程
準備代表性的長背板、內孔或插接槽,以及需要配對的小零件,讓打樣同時涵蓋外形與組裝需求。材料應與預計正式使用的來源一致,並帶上對應的固定件或組裝圖,不能只看一片切割樣品就決定整套工藝。
檢查時分開看外形尺寸、孔槽位置、正面外觀、切邊狀態與實際組裝。插槽能否配合,需要把材料厚度差異與切縫影響納入確認;外觀要求也要說清楚哪些面會外露,哪些地方允許後處理。
把上料、定位、加工、取件、分件與組裝串起來記錄,才知道待改善的是哪個環節。這是建議的驗證方法,不是已完成的量產案例,也不承諾產能或良率。
若要進一步評估,可帶著圖面、材質資料及成品檢查要求,回到本款大幅面非金屬切割機產品頁確認正式配置。設備資訊以該頁及確認後的技術文件為主,文章不取代設備操作手冊。
大幅面非金屬切割常見問題
大幅面工作台一定能把整張板材一次切完嗎?
不一定。要先確認原板外形、工件最大外形與正式配置的可用加工範圍,再評估邊料、支撐及定位方式。機身尺寸不等於可用加工範圍,不能只憑大幅面名稱判定。
同一套展示架零件可以混在整板上排版嗎?
可以作為排版評估方向,但需先確認材質相同、紋理與正反面要求,以及零件間距和加工順序。排版檔應搭配分件清單,取件後依組件核對,不能只追求排得密。
配有上下抽風,還需要評估煙塵過濾嗎?
需要依加工材料、排氣去向與現場條件確認。上下抽風是捕集配置的一部分,並不代表污染物已充分控制或排放已合格;是否需要過濾及能否回風,應由設備與職安專業人員評估。
導入前最值得帶去打樣的是哪些資料?
應準備正式材質與來源說明、代表性整板圖面、零件對照清單,以及外觀和組裝要求。讓打樣涵蓋長邊、孔槽、取件分流與實際配合,才能釐清整套加工流程的限制。
延伸閱讀與資料來源
外部資料用於一般安全原則,並非本機的規格或測試報告;各場域的材料清單不可直接套用為本設備完整適用範圍。