雷射打標的加工範圍不大,不代表煙塵問題可以忽略。金屬零件上的序號、銘牌文字或表面圖案,可能只加工一小塊區域,但重複作業產生的微粒與氣味,仍需要在加工點附近妥善處理。
選擇雷射打標機的煙塵過濾設備,重點不只是把煙吸走。還要看罩口能否捕集加工時的排放物、濾材是否對應材料,以及使用一段時間後能否維持抽煙表現。這些條件會影響工作區清潔,也關係到濾芯的維護安排。
TA-F350+煙塵異味過濾系統的公開資料列有五層濾材、可調風速和阻塞警示。本篇以雷射打標工位為例,說明這些配置如何納入導入評估,不把濾層數量當成所有材料都能安全處理的保證。
為什麼雷射打標也需要源頭抽煙?
雷射作用在材料表面時,排放物會隨材料、塗層和加工條件改變。有些作業以細小粒子為主,有些還會伴隨氣體或蒸氣;不能只憑煙的顏色或聞到的氣味,判斷需要哪一種濾材。
打標時產生的煙塵若持續向周圍擴散,也可能在工件、治具或光學元件附近形成沉積。處理排放物有助於維持加工區清潔,但不能因此承諾一定提高打標精度或良率。碼面對比與字形品質,仍要連同材料表面、打標設定和光學狀態一起確認。
源頭抽煙的目的,是在污染物擴散之前將它帶入抽排系統。這與放一台空氣清淨機在房間另一端不同,也不是以風扇把煙吹離工件就完成處理。污染物往哪裡移動、最後如何處置,都應納入現場評估。
吸煙罩應跟著加工點評估,而不是只放在旁邊
桌上型打標常見的工件可能是平面銘牌,也可能是高度不同的零件。更換治具、工件位置或標記面後,罩口與排放源之間的關係也會改變。原先看起來能吸煙的位置,不一定仍適合新的作業。
評估罩口時,應讓它有機會接收加工點的煙塵,同時保留光路、工件裝卸和治具操作空間。不能因為罩口靠近,就忽略它是否擋住加工;也不能只看吸風口有吸力,便認定整個標記區域都被涵蓋。
TA-F350+公開介紹列有可彎曲定型風管和罩口氣閥,可作為調整抽煙位置與流量的配置。實際位置應由設備及抽排人員依工位確認,不套用一個固定距離到所有打標機。若原機具有加工防護罩,也不應為了接管而任意改動防護或連鎖功能。
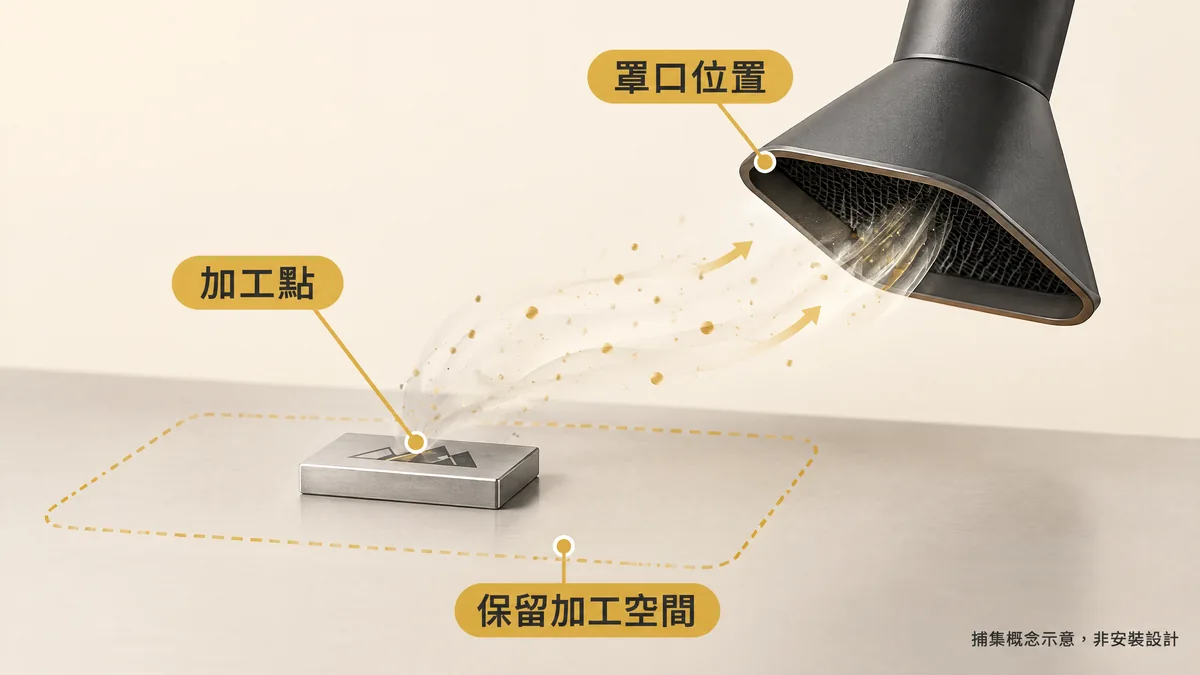
AI捕集概念示意,非實際安裝設計;罩口位置、抽排條件與雷射防護需依正式設備及現場作業確認。
TA-F350+五層濾材如何分工?
查看TA-F350+的濾材配置與設備資料,可以看到前段使用可水洗金屬網,接著是初效粉塵濾棉和波浪型粉塵濾網,後段則有兩層顆粒式活性碳。這些濾材的角色不同,不能把五層理解為五道完全相同的過濾。
前段濾材用來分擔粒子負載,減少後端濾材過早承受大量粉塵。波浪結構提供較大的濾材展開面積,但實際粒子攔截性能仍要看正式濾材資料;不能僅憑外觀、層數或「高效」名稱,推定某一個認證等級。
活性碳則用於對應部分氣相污染物的吸附需求。吸附效果與污染物種類、接觸條件和濾材容量有關,並不是任何氣體都能被相同配置完全去除。即使採用高效率粒子濾芯,粒子過濾也不能直接等同氣體或蒸氣處理。
因此,採購時應分開確認粒子濾材的性能和活性碳的適用污染物。若材料會產生腐蝕性、特殊或未知的排放物,更需要先釐清成分,而不是因為設備有活性碳,就直接開始加工。
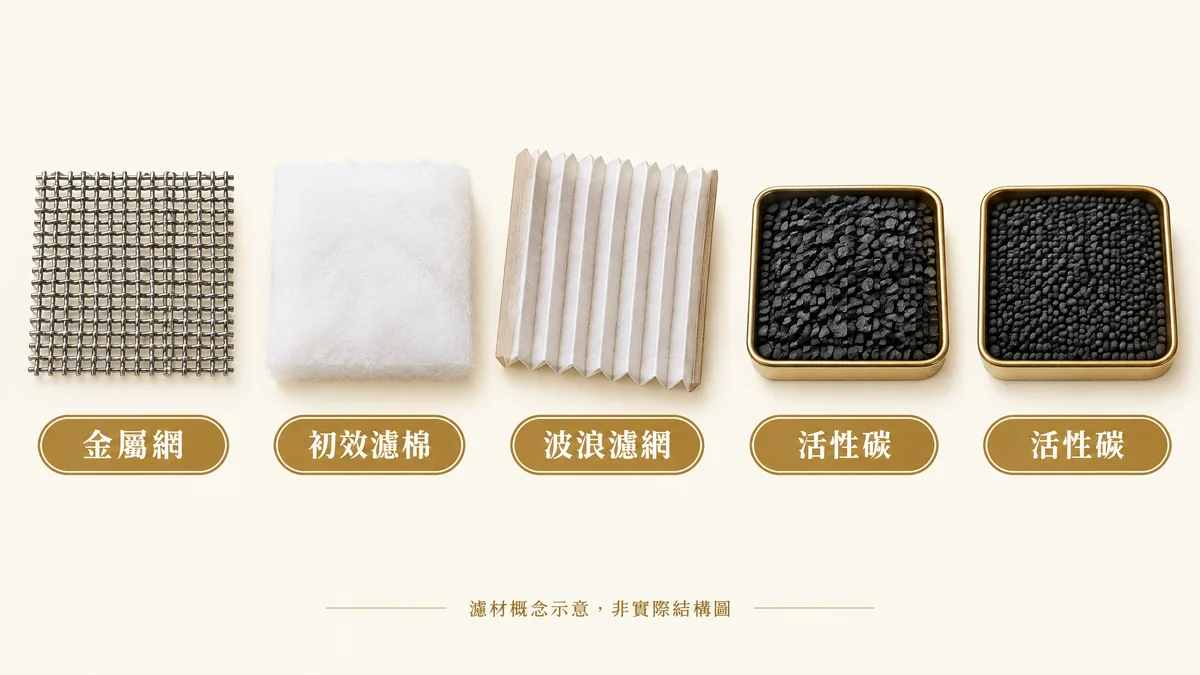
AI濾材概念示意,非本機實際構造或過濾效率證明;五層配置以正式產品資料為準,不代表所有粒子與氣體都能完全移除。
換料或換塗層,抽煙條件也要重新確認
同樣稱為金屬零件,裸露金屬、塗裝件與附有表面處理層的工件,雷射作用的材料並不相同。打標可能作用在金屬表面,也可能移除或改變塗層;排放物不能只按照零件的金屬名稱判斷。
塑膠工件則需要先知道樹脂與添加物資訊,不能以外觀相似就視為同一種材料。來源不明的塑膠或複合材料,應先確認材料資料與加工適用性;有抽煙設備不代表任何材料都適合雷射加工。
打樣時可使用實際生產的工件與圖檔,確認不同打標面積、重複頻率和換料條件下的抽煙需求。這是為了讓濾材選擇對應真正的作業,不是要求用高排放材料自行測試設備的極限。
材料或塗層改變後,也應重新確認原有濾材與維護安排是否仍合適。過去處理某一種工件沒有明顯異味,不能作為另一種材料的安全依據。
AI材質概念示意,非三種材料皆適用本機的保證;材料成分、塗層和實際排放物需另行確認。
10段風速要配合罩口與風管,不是越大越好
TA-F350+的公開功能包含10段風速調節。調整時仍要看罩口實際能否捕集煙塵,不能把控制面板的檔位當成加工點的量測風量,也不能假設最高檔就適用全部作業。
風管走向、彎折和阻塞情況會影響抽排表現。工件換位後,若只是提高風速而沒有重新看罩口位置,仍可能讓煙塵從未被涵蓋的地方逸散。應由負責人員在正常加工條件下確認抽排,必要時量測並留下導入基準。
也不要只用雷射功率決定煙塵過濾器。標記的材料、去除量、作業頻率和工位配置不同,即使雷射功率相同,過濾與維護需求也可能不同。是否支援多個工位、如何接管及有無自動連動,都應以正式配置確認,不能自行推定。
阻塞提示不是所有氣體的飽和警報
本機公開資料列有濾網阻塞警示,可作為留意濾材負載與抽排異常的提醒。但阻塞、濾材破損和氣體吸附容量耗盡,是不同的問題,不應把一個指示燈解讀為所有污染物的偵測器。
尤其活性碳吸附容量下降時,不一定同步產生明顯的風阻變化。因此,沒有阻塞警示,不代表活性碳仍能處理原先的全部氣相污染物;也不能假設燈號會偵測每一種有害氣體濃度。
若發現吸煙表現下降、濾材損傷或異常氣味,應依使用說明與現場管理流程處理,不宜只提高風速繼續使用。沒味道或看不到煙,也不能證明空氣污染物暴露已符合要求;需要時仍應由合適的專業人員評估及量測。
維護要留紀錄,不用固定月份代替檢查
TA-F350+列有免工具耗材更換設計,便於日常維護。但容易拆換,不代表所有濾層都能水洗。公開配置中可水洗的是金屬濾層,其他濾棉、濾網與活性碳的清潔或更換方式,應依正式說明處理。
濾材壽命與打標材料、加工量和排放物有關,不宜替所有工位寫一個相同的更換月份。較有參考價值的做法,是記錄加工材料、使用情況、抽煙表現,以及清潔和更換日期,再依製造商要求與現場風險調整安排。
維護時也要注意污染物不應重新散回工作區。停機、隔離、拆換及廢濾材處置,應遵循設備說明和現場安全程序;不要把抖落粉塵或用壓縮空氣吹濾材,當成所有濾芯都適用的保養方式。
確認TA-F350+的耗材與維護配置時,可以一併詢問各層濾材型號、適用污染物、判斷更換的依據和供應方式,讓設備導入後仍有可執行的保養安排。
AI維護概念示意,非本機檢測結果;粒子濾材負載、活性碳容量與現場暴露評估不能只靠外觀或單一燈號判斷。
把抽煙與打標安排一起驗證
導入前可以整理實際工件材料、表面處理、打標圖檔、工作頻率與工位照片,讓設備人員了解煙塵從哪裡產生。再確認罩口位置、風管配置、濾材和維護要求,避免只買過濾機,卻沒有把它納入正常作業。
若處理後的空氣會回到室內,更應確認濾材是否適用、系統密封是否完整,以及如何發現失效。內循環並不等於必然安全,是否適合現場應由專業評估決定。抽煙系統也不能取代雷射光束防護與作業管理。
有雷射打標煙塵過濾需求,可從TA-F350+煙塵異味過濾系統產品頁查看設備介紹與既有配置,提供材料和工位條件討論搭配方式。實際性能、濾材適用性和現場要求,仍以正式文件與導入驗證為準。
雷射打標煙塵過濾常見問題
用一般風扇把打標煙吹走,就不需要過濾器嗎?
不能只以工件旁邊看不到煙判斷。一般風扇可能只是把污染物吹到其他位置;打標抽排應確認源頭捕集、污染物的處理方式和排放去向。是否需要過濾及採用何種濾材,應依材料與現場評估決定。
TA-F350+有五層濾材,就能處理所有打標氣體嗎?
不能這樣推定。粒子過濾與氣體吸附是不同功能,活性碳也有適用污染物與容量限制。應先確認工件本體、塗層及加工排放物,再比對正式濾材資料;未知材料不能只因有抽煙設備就直接加工。
可以等阻塞警示亮起才更換活性碳嗎?
不能只靠阻塞警示判斷。活性碳吸附容量下降不一定伴隨明顯風阻變化,警示也不代表能偵測所有氣體。應依製造商要求、材料風險及實際使用情況安排檢查或更換,必要時由專業人員量測。
如何確認煙塵過濾系統適合自己的雷射打標機?
準備實際工件材料、表面處理、打標圖檔和作業頻率,確認罩口與風管配置、濾材適用性及維護方式。應在正常作業條件下驗證源頭抽排,不能僅依雷射功率、最大風量或沒有氣味,就判定搭配適合與現場合規。
參考資料
本文依指定設備的公開介紹整理,並參考雷射打標抽煙及局部排氣資料;引用一般工藝原則,不把其他設備的效率、感測器或認證套用到本機。封面與四張內文圖均為AI概念示意,非設備照片或實測加工結果。