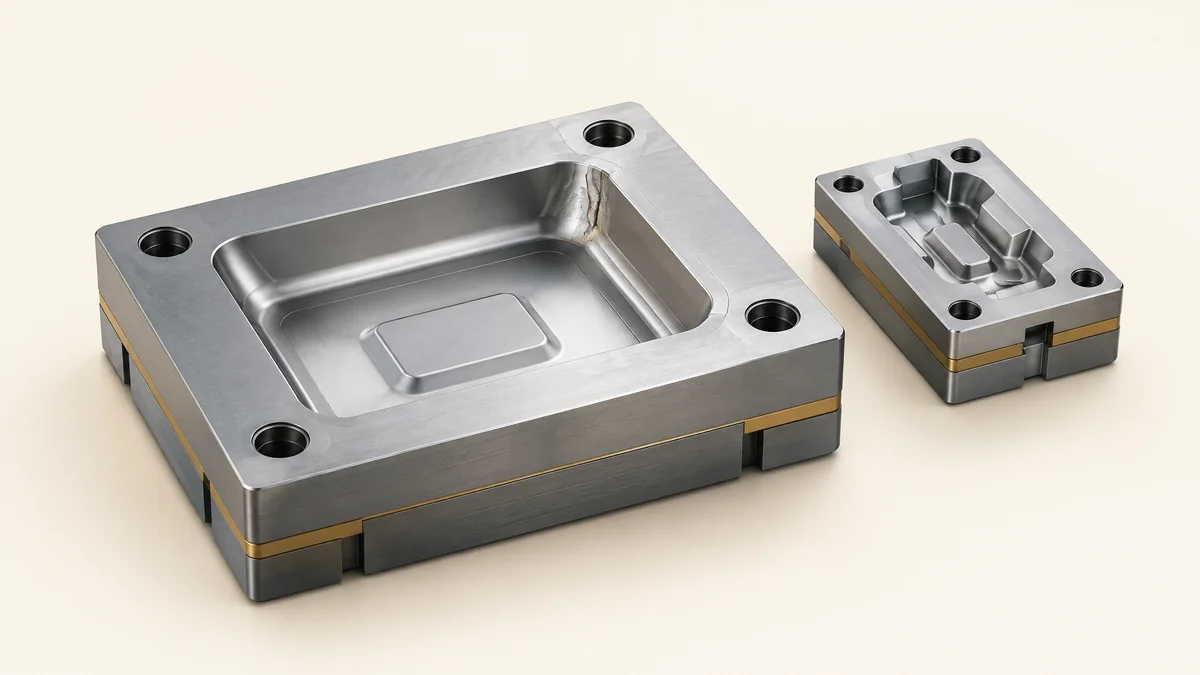
模具邊緣少了一角,或加工時留下局部刀痕,是否一定要重做整個零件?如果缺損集中在小範圍,可以先評估雷射補焊:在需要修補的位置補入金屬,再配合後續加工,把輪廓與使用條件逐項確認。
TAF-200W 雷射補模焊接機是以精密模具製造與局部修補為主要評估方向的脈衝雷射設備。選型時,除了比較主機,還應把模具材質、缺損位置及修後驗收一起提出。焊道看起來填滿,不代表模具已經可以直接回到生產線。
模具缺角、局部磨耗與裂紋,要分開判斷
缺角是原本的輪廓缺少一部分;磨耗則可能讓分模邊或配合面逐漸改變。這些位置是否適合補焊,應先確認缺損範圍,以及修補後希望恢復的形狀。最好提供原圖面與放大的局部照片,不只用一句「補回來」描述需求。
裂紋需要另外處理。表面看到的線條,不一定能說明裂紋的深度與延伸範圍。應由合適人員確認缺陷、安排清除與檢查方法,不能直接把金屬覆蓋在表面,就認定內部問題已消失。
若模具反覆在同一位置受損,也值得檢查使用條件或結構原因。例如,成品出現毛邊,不一定只來自分模邊磨耗;合模、定位與製程條件也可能需要確認。補焊處理的是局部修復,不能取代根因判斷。
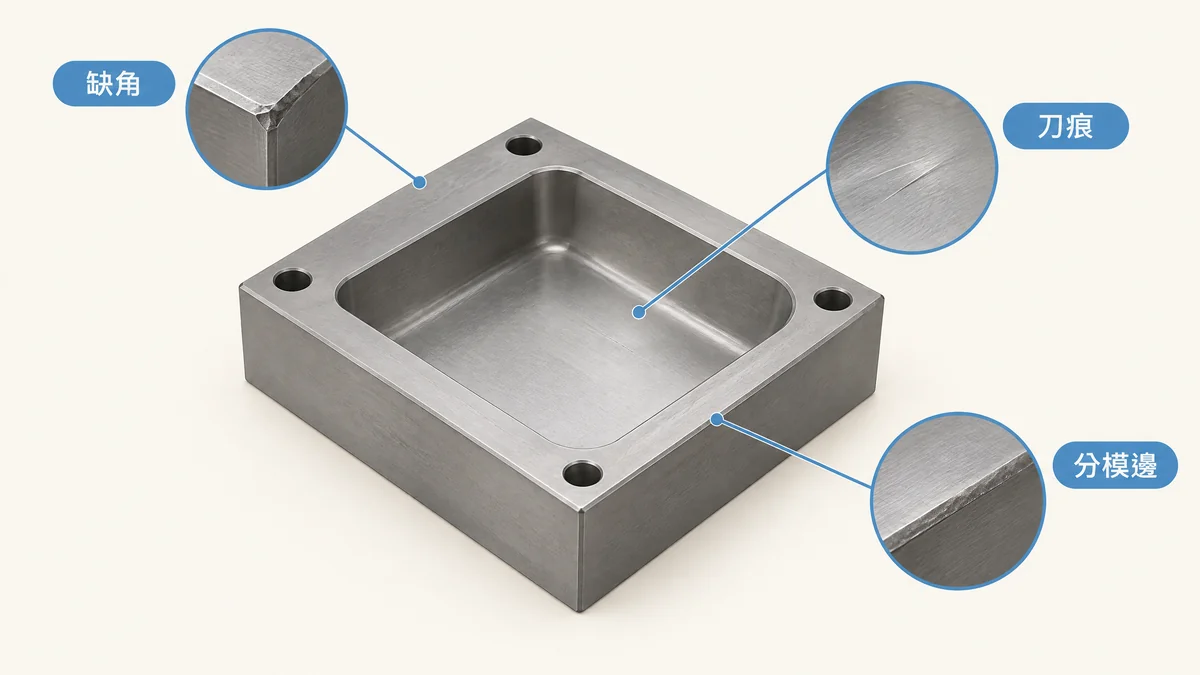
AI 概念示意,非實際模具檢測或修補案例;圖中缺損只用於說明需求分類,不代表所有裂紋、磨耗或缺角都適合補焊。
雷射補焊是在局部補料,不是只把表面磨平
雷射補模焊接可以將熱作用集中在選定的位置,讓填料與母材形成局部熔合。對細小缺損,評估重點是能否把材料補在需要的區域,同時保留鄰近輪廓。它與只去除高點的研磨不同,也不是模具表面清洗。
補入金屬後,通常還需要配合修整輪廓、研磨或拋光。預留多少後加工空間,應按缺損形狀與最終要求安排;補得越多,不一定越有利,也可能增加修整工作。
局部熱輸入是這類工藝值得評估的特點,但不能將它寫成完全沒有熱影響或變形。模具的材料狀態、修補範圍與操作條件仍會影響結果。涉及精密配合面時,應在修前與修後按同一基準檢查。
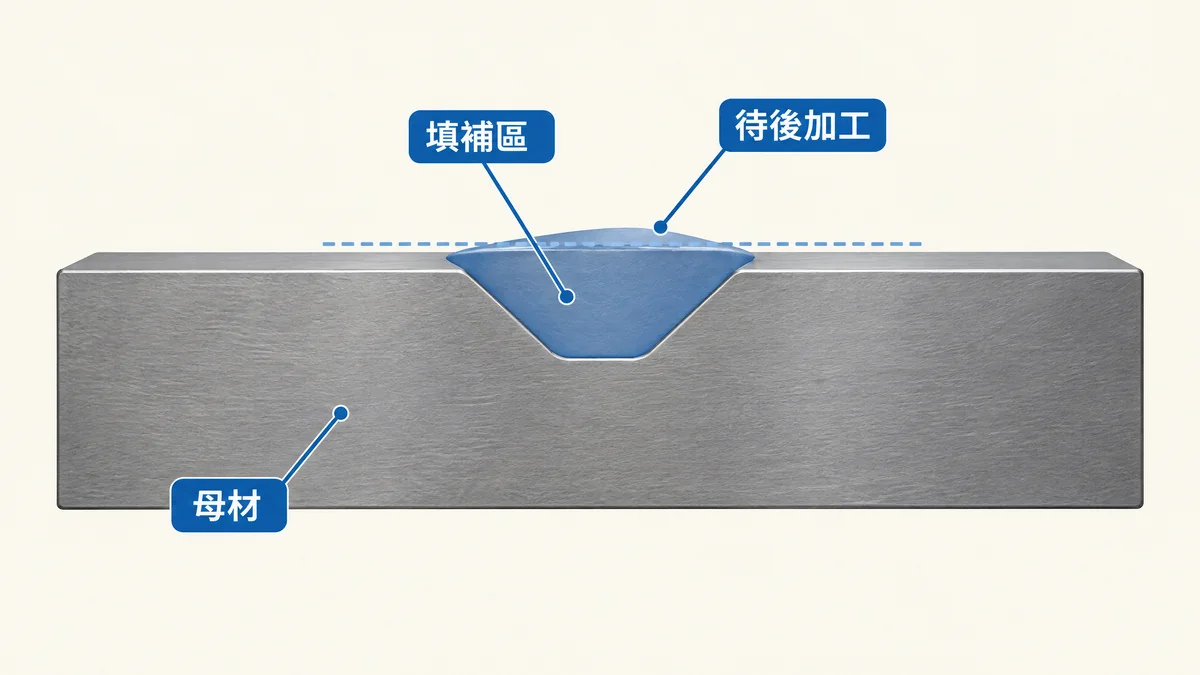
AI 原理示意,非實際焊道截面或量測結果;填補區與餘量未按真實比例繪製,也不代表裂紋已清除、熔合已合格或尺寸已恢復。
模具鋼牌號與熱處理狀態,比「都是鋼」更重要
同樣是模具鋼,不同牌號的成分、硬度與使用條件可能不同。評估時應提供材料證明或可追溯的牌號,並說明是否已硬化、回火,或有氮化、鍍層等表面處理。不能因另一塊鋼材補焊成功,就直接沿用到正式模具。
預熱與修後處理也應依鋼材、原有狀態和修補位置評估。雷射熱作用較集中,不等於所有模具鋼都可以省略預熱;反過來,也不宜自行套用一組固定溫度。具體程序應由設備與材料相關人員確認。
對有表面處理層的區域,還要討論處理層是否需要去除,以及修後如何恢復功能。把表面補平,與重新取得原本的耐磨或成型表面,是不同工作,應在修補前把範圍說清楚。
焊絲要配合用途,拋光面尤其需要先試樣
焊絲不只是能被熔化就可以使用。填料與母材的匹配,會影響修補部位的硬度、後加工與表面表現。如果模具需要拋光或蝕紋,也要確認修補區與鄰近材料在後續處理中是否出現差異。
例如,局部填補後看起來完整,研磨或拋光時卻可能呈現不同質感。外觀要求較高的模穴,宜用具有相同材料與處理狀態的試樣,先確認焊絲和後加工方式,再處理正式零件。
試樣應記錄使用的材料、焊絲與處理條件,方便後續比對。不同牌號或不同熱處理狀態的結果,不宜只靠外觀判斷為相同。本文不提供可直接套用所有模具的焊絲牌號或雷射設定。
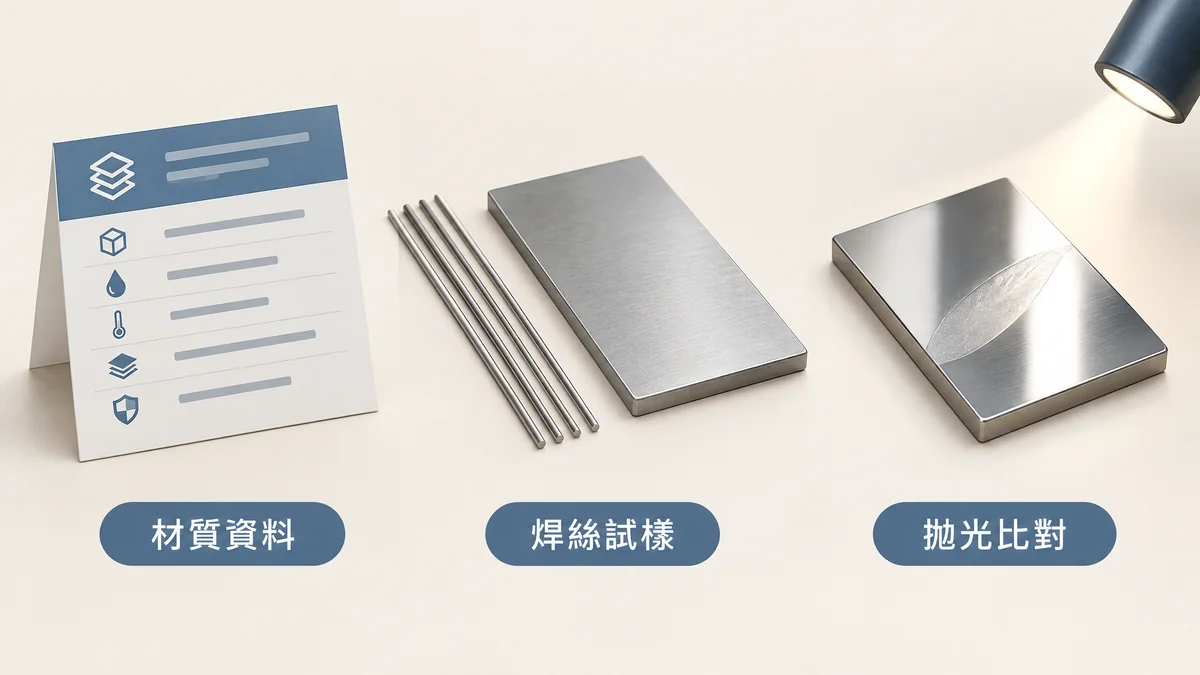
AI 概念示意,非焊絲推薦表或拋光實測;圖中樣片不代表特定鋼材的硬度、色差或修補合格結果。
TAF-200W 的觀察與定位配置,應用實際模具確認
這款設備的公開資料列有 200W Nd:YAG 脈衝雷射、顯微鏡觀察系統、可調雷射頭與電動升降工作台。這些配置可作為討論局部修補、觀察位置與工件放置方式的起點,不需要只憑主機瓦數決定是否適合。
實際評估時,可把模具放置方向、缺損所在深度及周圍遮擋一起提出。看得到缺損,不等於雷射與焊絲都能順利接近;需要翻轉工件或額外固定時,也應確認工作台、觀察與操作空間能否配合。
顯微鏡有助於觀察局部位置,但不是尺寸或內部熔合的自動驗收工具。可回到 TAF-200W 雷射補模焊接機的介紹與參考參數,按正式配置討論實件,不把其他手持焊接機或自動焊接工作站的能力混用。
補焊後的驗收,應從尺寸一路看到試模
修補完成後,先按圖面確認輪廓與配合尺寸,再檢查表面是否符合研磨、拋光或蝕紋要求。若修補位置影響分模、脫模或成品外觀,還應把試模與後段使用條件納入驗收,不能只靠一張焊後照片決定是否完成。
需要確認內部缺陷或材料性能時,應另行約定適合的檢測方法。公開的模具鋼雷射修補研究顯示,填料、缺陷與殘留應力可能影響修補部位的疲勞表現。因此,表面恢復原輪廓,不應直接當成原有壽命或機械性能完全恢復的證明。
外觀面與功能面可以採用不同的檢查要求,但必須事先說清楚。修補位置、檢測方法與試模結果留下紀錄,後續再次維護時才容易比較,而不是每次只依操作人員的印象判斷。
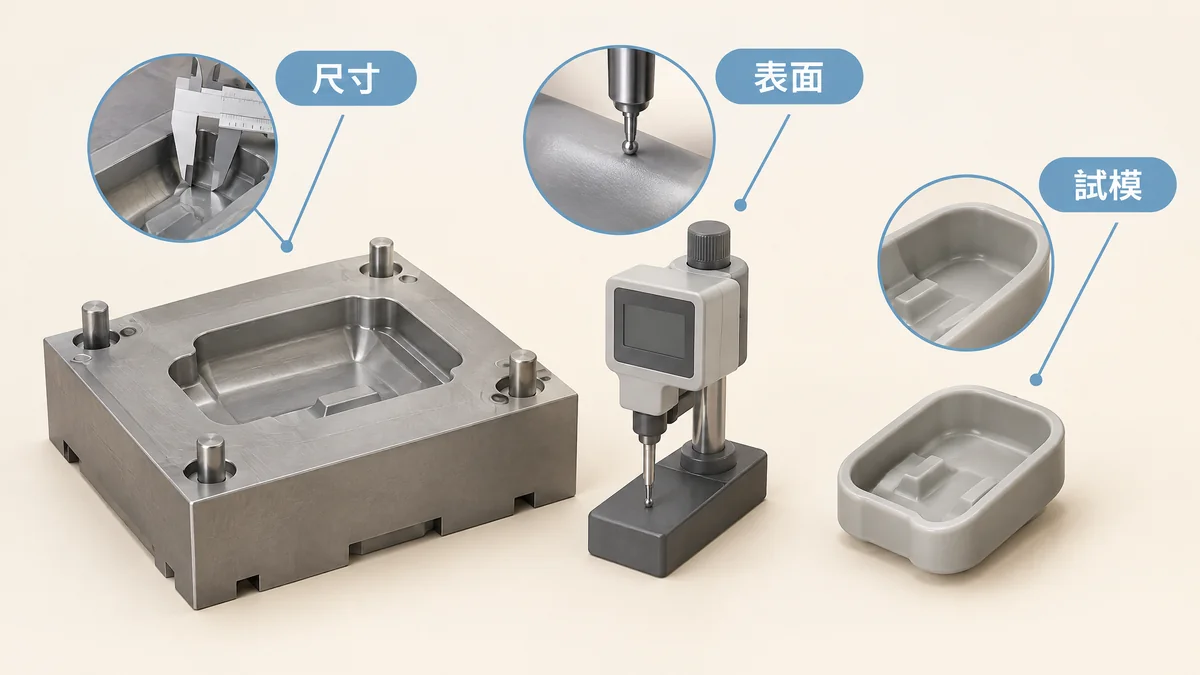
AI 概念示意,非尺寸量測、試模紀錄或驗收合格證明;圖中沒有實測數值,各項要求仍須依模具用途與約定方法確認。
局部精細作業,也不能省略雷射防護與抽排
補焊區很小,不代表雷射或反射光就沒有風險。作業區應按正式設備配置安排光束控制、周邊隔離與人員訓練;觀察系統的防護也須符合設備說明,不自行拆除濾光或互鎖裝置。護目鏡不能取代必要的工程防護。
金屬與原有表面層受熱時,可能產生煙塵或其他副產物,應按材料與製程安排適當抽排。水冷、保護氣體及日常維護依正式手冊執行,不從「精密補焊」推定完全無耗材、無污染或免維護。
雷射補模焊接機常見問題
雷射補焊能把所有模具裂紋直接補好嗎?
不能直接推定。應先確認裂紋範圍,依材料與缺陷安排清除和檢查,再評估能否補焊。只在表面覆蓋金屬,不代表未知深度的裂紋已經消失。
雷射補焊熱影響較集中,是否一定不用預熱?
不一定。是否需要預熱及修後處理,與模具鋼牌號、熱處理狀態和修補條件有關。應依材料與正式作業程序確認,不將局部熱輸入當成一律免預熱的保證。
補焊後可以直接拋光,保證看不出修補痕跡嗎?
不能保證。填料與母材可能在硬度、加工或表面表現上有差異。需要高外觀品質的模穴,宜先用相同材質及處理狀態試樣,再確認焊絲、後加工與驗收方法。
評估 TAF-200W,應提供哪些模具資料?
建議提供模具照片、缺損位置、原圖面、材料牌號及熱處理或表面處理資料。另說明修後尺寸、拋光或蝕紋要求,以及是否需要試模,讓設備與修補程序的評估有共同依據。
從實際缺損與驗收要求,評估補模焊接設備
選擇雷射補模焊接機,不只是在比較焊接功率,而是確認設備能否配合日常模具的放置、觀察與局部補料工作。缺損評估、焊絲搭配及修後加工一起規劃,才容易把設備導入與實際品質要求連接起來。
可直接查看 TAF-200W 雷射補模焊接機產品頁,以模具照片與圖面提出詢問。本文提供工藝與選型方向,不另行承諾未確認的修補深度、精度、壽命或產能。
參考資料
來源用於一般補焊工藝與安全原則整理,不是本機的實測資料或符合性認證。封面與四張內文圖皆為 AI 主題或概念示意,不使用設備照片,也不當作實際模具修補或驗收證據。