
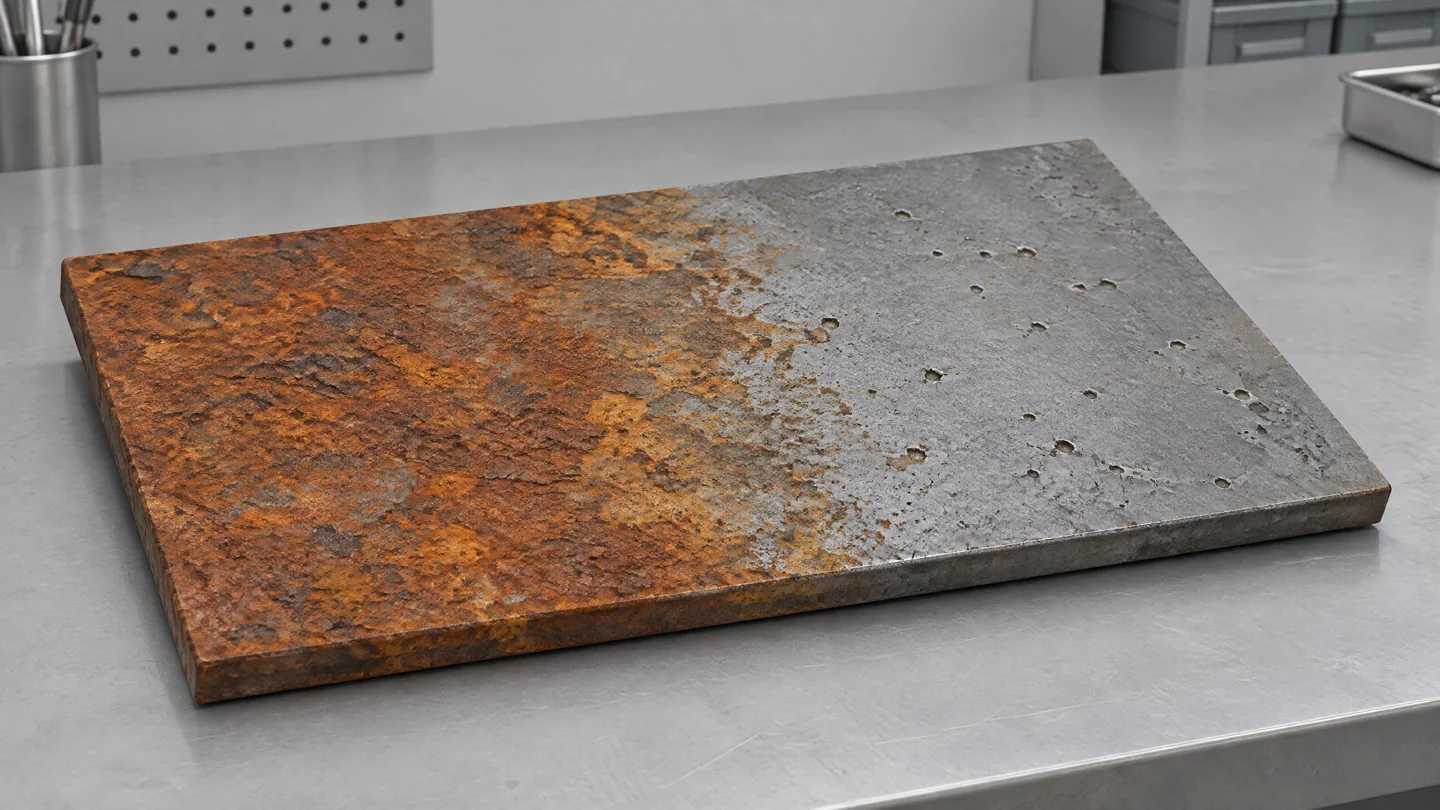
**雷射除鏽能去除金屬表面的鏽層,但不會把已被腐蝕消耗的金屬補回來,也不會自動形成永久防鏽層。** 因此,清洗後仍有凹坑、局部發黑,或放置一段時間又生鏽,不一定代表設備沒有作用。要判斷結果,應分別確認鏽層是否去除、基材是否受損,以及清洗後有沒有適當防護。
雷射除鏽去除的是表層,不是重造金屬
雷射清洗利用光束作用於工件表面。鏽層吸收能量後,可能透過快速升溫、燒蝕、熱應力或瞬間剝離等機制被移除。不同材料與雷射條件下,主導機制並不相同,不能把所有除鏽過程都解釋成單一的「震掉鏽層」。
加工條件合適時,可以降低對母材的不必要影響。但這不等於雷射永遠只作用在鏽上。當局部能量過高、光束停留太久或掃描重疊過多時,乾淨金屬也可能受熱,甚至出現變色、粗糙度改變或表面損傷。
設備評估要同時看「鏽有沒有去掉」與「想保留的金屬表面有沒有改變」,而不只是看清洗區變得多亮。
紅鏽與黑色表面,不能只靠顏色判斷難度
橘紅色、鬆散且容易剝落的鏽層,常見於鋼材表面腐蝕。但外觀相似的鏽,厚度、附著程度與內部成分可能不同;不能看到紅色就推定一定能用低能量一次清除。
深色表層也不一定代表「鏽已經深入金屬內部」。黑色區域可能與氧化物、原有氧化皮、其他殘留物或清洗過程的表面變化有關。若工件原本有塗層或經歷高溫加工,還需要把這些條件一起考慮。
比較實際的做法,是先記錄原始表面,再用代表性樣件試洗。對外觀或後續附著性要求較高的零件,必要時還要確認表層成分與清潔度,不能只用照片把所有深色區域都歸類成難清的黑鏽。
清洗後還有凹坑,是不是沒有洗乾淨?
腐蝕可能已經造成金屬流失,留下點蝕或其他凹陷。表面鏽層去除後,這些原本被遮住的凹坑會更容易看見。**清洗露出凹坑,與清洗本身造成凹坑,是兩件不同的事。**
如果把已腐蝕的金屬洗到完全平整,可能意味著還要移除周圍母材,甚至需要另行修補。對有尺寸、密封或配合要求的零件,不能只追求光亮外觀,而忽略材料厚度與使用性能。
*AI 概念示意,非實際加工前後對照,也不按比例;用來說明清洗不會補回已損失的金屬。*
評估時可保留未清洗的對照區,並依零件要求比較清洗前後的表面狀態。若是需要承重、密封或具安全要求的部件,還應另外評估腐蝕損失是否影響使用;清洗完成不能取代這些檢查。
脈衝式與連續式,哪一種比較適合?
脈衝式雷射以短時間脈衝輸出能量,適合列入需要控制熱影響或保留細部表面的清洗評估。不過,脈衝並不是「完全沒有熱」,也不能保證任何設定都不傷基材。
連續式雷射持續輸出能量,也有除鏽與氧化層清洗應用。評估較大面積、對熱影響容許度較高的工件時,可列入比較;同時需要注意熱量累積、掃描方式與局部停留。不能一概認定連續式完全無法清除附著鏽層。
光束模式與能量分布也會影響結果,但「單模」或「多模」不是單獨決定能否除鏽的答案。應一起比較光斑、脈衝條件、鏽層狀態與清洗後的表面要求,而不是只憑模式名稱保證去除黑色氧化層。
若要進一步比較,可查看脈衝式雷射除鏽設備與手持式雷射清洗設備的既有介紹與規格,再以實際工件安排試樣。這些產品連結是設備資料入口,不代表所有鏽蝕都能套用相同條件。
清洗後再次生鏽,可能是什麼原因?
去除鏽層後,裸露金屬仍可能受到水分與周圍環境影響。如果工件處於潮濕環境、表面仍有鹽類或其他殘留,或尚未完成防護,後續仍有生鏽風險。
因此,「清洗後乾淨」與「之後不會再鏽」應分開驗證。依用途安排乾燥、適當儲存,以及塗裝、防鏽油或其他防護工序,才能把清洗銜接到完整製程。不是所有防護方式都適合焊接前或塗裝前的工件;選擇時要確認是否會干擾下一道加工。
如果清洗後很快又出現鏽色,應回頭檢查清潔度、環境與防護流程,而不是直接把功率再調高。增加能量無法取代後續防腐處理。
怎麼判斷打樣結果,才不會只看展示影片?
先說清楚工件用途。只是清理外觀、準備焊接,或需要銜接塗裝,對表面狀態的要求可能不同。原本需要保留的鍍層、紋理或尺寸,也應在試樣前提出。
提供與正式生產相同的材質及代表性鏽蝕樣品,並記錄厚度、處理面積和原始照片。鏽層最厚、最薄或最難接近的區域,都值得納入評估,避免只測試最好清洗的一小塊。
打樣後要看殘留物、變色、表面粗糙度與尺寸變化。若後續需要塗裝,還要確認清洗結果是否符合該塗裝系統要求的清潔度、表面輪廓或其他驗收條件。不能把「看起來亮」當成「一定適合上漆」。
不同設備的功率、光斑與控制方式可能不同,所以本文不提供通用的最佳瓦數、頻率或速度。**可重複的合格結果,應以實際設備與工件驗證,再記錄條件作為生產參考。**
沒有磨料,不代表沒有煙塵與光束風險
雷射清洗不需要像噴砂一樣投入磨料,但移除的鏽層、塗層與其他物質仍可能產生微粒、煙霧或蒸氣。現場應依工件成分配置適當的源頭抽排與過濾,並確認清理及廢棄物處理方式。
工件若有成分不明的舊塗料或表面處理,不宜直接試照。應先確認材料資料與可能的有害成分,再決定控制措施。
光束防護同樣不能省略。操作區需要依設備條件與風險評估設置隔離或護罩,並由受訓人員作業。防護眼鏡必須匹配雷射條件,不能用一般墨鏡代替,也不能只靠護目鏡取代光束控制;沒有看見明顯亮光,不代表沒有反射危害。
雷射除鏽常見問題
雷射除鏽可以把嚴重腐蝕的零件恢復成新品嗎?
不能直接這樣保證。清洗能去除表面鏽層,但無法補回已流失的金屬。凹坑、尺寸損失或使用性能問題,仍需另外評估。
黑色區域一定是去不掉的深層鏽蝕嗎?
不一定。黑色可能來自不同氧化物、原有表層或加工後的變化。應結合原始狀態、試樣結果與必要的表面檢查判斷,而不是只靠顏色。
清洗完成後,還需要做防鏽處理嗎?
視材質、使用環境與下一道製程而定。裸露金屬仍可能再次氧化,清洗本身不是永久防鏽措施。應安排適合的乾燥、儲存與表面防護。
從實際工件開始選設備
要評估雷射除鏽設備,先準備材質、尺寸、鏽蝕近照,以及希望保留的表面狀態。再把清洗後用途一起說明,才能同時比較除鏽效果、基材變化與後續處理。
可從雷射除鏽與清洗設備總覽查看現有設備,或透過設備需求詢問提供工件條件。設備選型的重點不是把表面洗得最亮,而是在符合用途的前提下,取得可重複的清洗品質。