焊接工位已有抽風設備,煙流卻還是繞過吸口,問題不一定出在主機。焊點移動、工件翻面、夾具遮擋或旁邊的風扇,都可能改變煙流進入捕集罩的路徑。
評估MK-F系列焊煙過濾系統時,除了了解設備本身,也值得先看實際焊接姿勢與工位配置。本文聚焦單一焊接工位的源頭捕集,不以額定風量推定現場效果,也不把煙塵過濾當作所有焊接氣體的處理保證。
先分清楚:源頭捕集不是把整間廠房的煙吹散
局部排氣的目的,是在煙流尚未擴散前,讓它進入吸氣罩。一般換氣則處理作業區的空氣交換,兩者的工作不同。把風扇對著焊點吹,可能只是把煙移向走道或相鄰工位,不能直接視為完成捕集。
因此,配置工位時要先確認煙從哪裡產生,沿著什麼路徑離開工件,再看吸口能否接住這段煙流。人員不應位於焊點與吸口之間,讓抽氣路徑先穿過呼吸區。
這也說明為什麼「主機有運轉」不足以判斷控制是否有效。設備聲音、罩口的吸力感受和現場污染物暴露,是不同的確認項目。
從本機功能出發,把吸口調整納入作業準備
MK-F系列的公開資料列有可調整的集塵風管、手動反吹濾筒與底部落料抽屜。對焊接工位而言,集塵風管的實際價值,是讓吸口能配合焊點位置調整;不是設備放在工作檯旁,就能涵蓋所有焊接範圍。
可以先在尚未施焊時確認幾件事:風管能否到達預定位置,吸口會不會擋住焊槍與視線,工件翻轉時是否碰撞風管。調整後還要確認位置能維持,不會因作業中的移動而偏離。
手動反吹與落料抽屜屬於設備維護功能,不等於濾筒永久不用更換。清理方式、停機程序與耗材判定仍應依正式操作文件執行,本文不設定通用清潔週期。
吸口不只要靠近,還要面向煙流
吸氣罩靠近煙流來源,是源頭捕集的重要原則。但「靠近」不能只看吸口到工作檯的距離。如果罩口朝向板件背面,或煙流被立板與夾具隔開,即使看似很近,也可能沒有直接的捕集路徑。
比較合理的做法,是配合接縫位置與煙流走向調整罩口,同時保留必要的施焊空間。不要為了追求距離更近,讓風管接觸熱工件,或妨礙焊槍、搬運與安全防護。
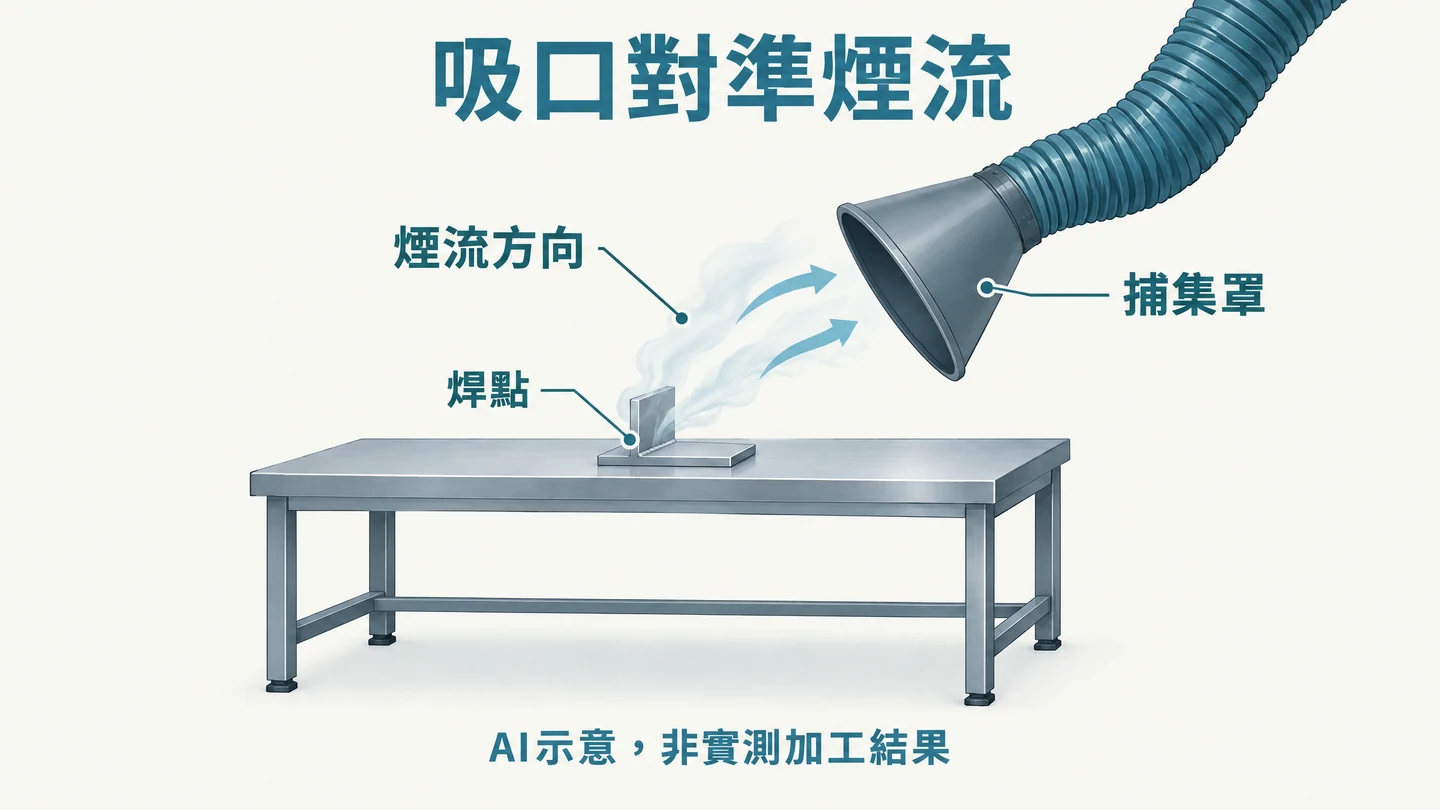
圖說:罩口位置應配合來源與煙流方向判斷。AI示意,非實測加工結果;圖中不表示固定距離、捕集效率或合格配置。
不同工法與罩口型式的有效範圍不同,不宜直接套用一個吸口距離。實際位置應由具備相關能力的人員,依設備條件與工位測試確認。
焊點換了、工件翻了,就重新確認捕集位置
例如,箱體先焊外側接縫,再轉向內側角落,原本朝向外側的吸口就不一定仍然適用。這是配置情境說明,不是設備實測或量產案例。
可以把重新定位放在既有換面、換夾具或移動工件的準備流程中。開始下一段焊接前,先確認接縫是否被夾具擋住,吸口是否仍對著來源,以及風管有沒有影響焊槍的進退路徑。
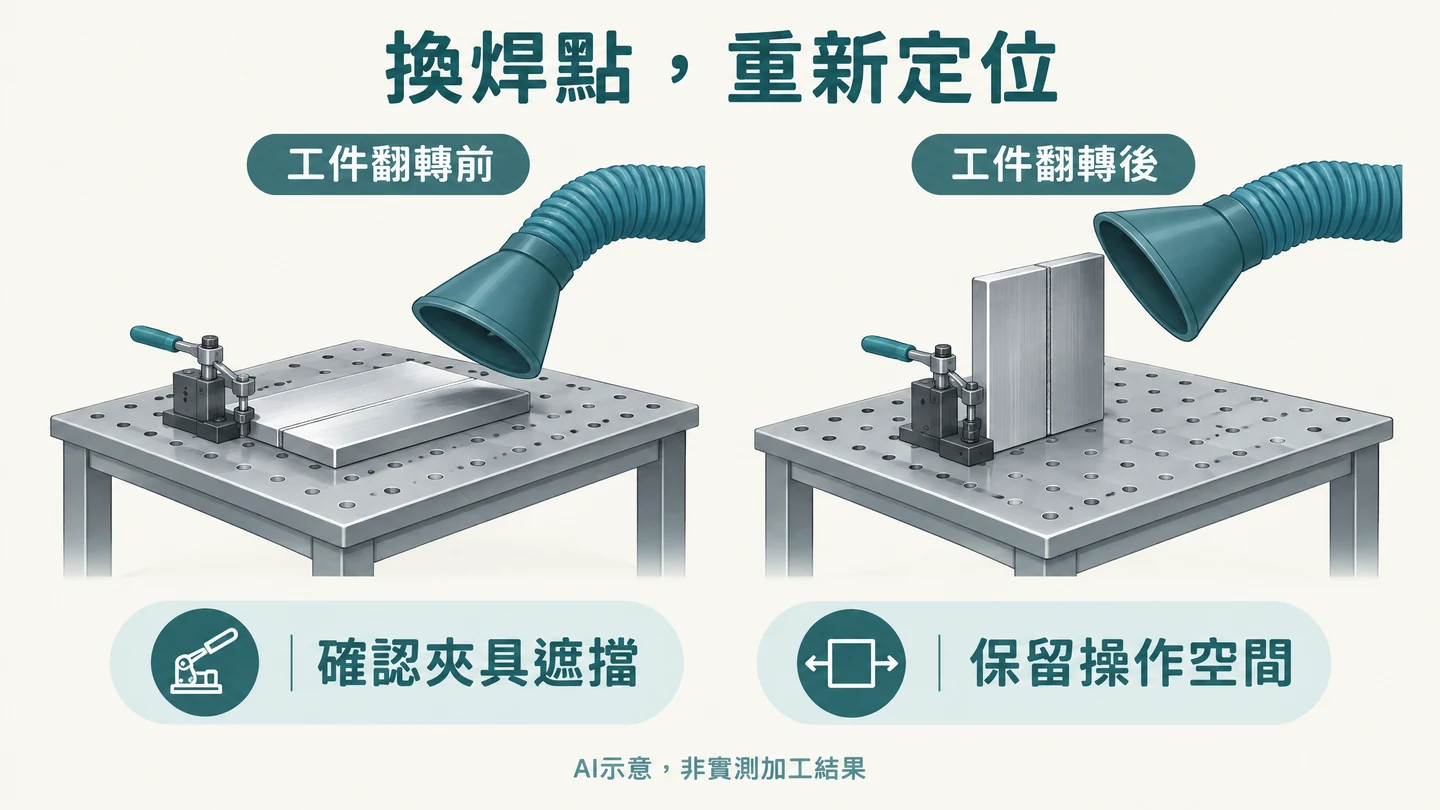
圖說:工件朝向改變後,吸口與夾具的相對位置也要重新確認。AI示意,非實測加工結果;不代表圖中位置已經驗收。
若長焊道的焊點持續移動,應評估吸口能否跟隨作業,或是否需要另一種捕集配置。不要預設一個固定罩口,就能覆蓋整件大型工件。
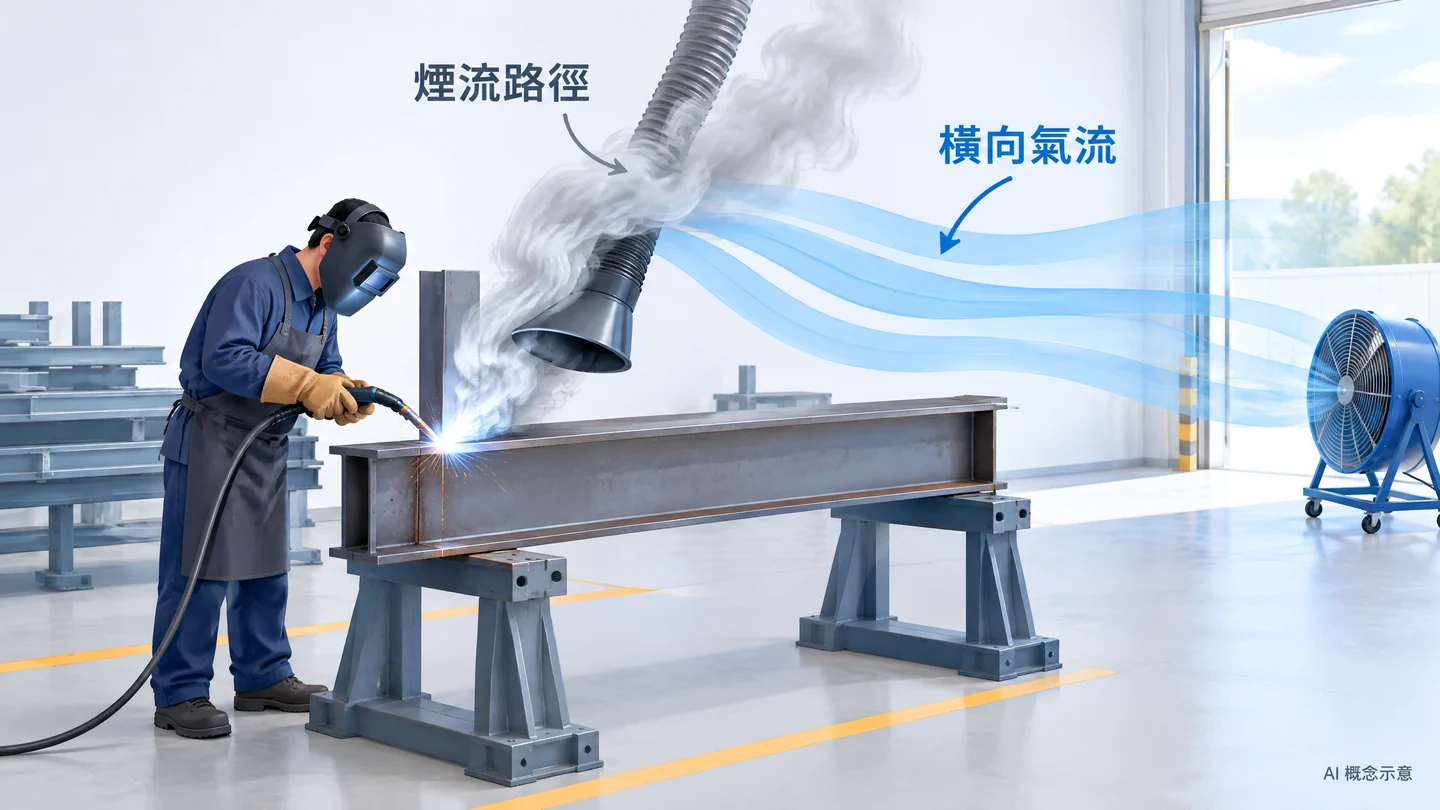
AI 概念示意,非實際加工樣品;側向氣流可能改變煙流路徑,實際工位仍需依現場條件確認。
留意旁邊的風:風扇、門口與相鄰工位
工位旁的風扇、開放門口或其他設備排氣,可能形成橫向氣流,讓煙流偏離罩口。處理這類問題時,不宜只增加吹風;應先找出氣流來源,再由現場人員協調換氣與局部排氣的方向。
也要查看排氣最後到哪裡。把吸口位置調整好,不代表排氣可以任意朝向其他作業者。回風或外排的可行性,必須連同材料、污染物性質與整體排氣設計評估。
開放場地同樣不能直接等同通風足夠。若工件或場地使源頭捕集難以維持,應重新評估控制方式,而不是只憑肉眼看起來煙少,就判定作業條件已經安全。
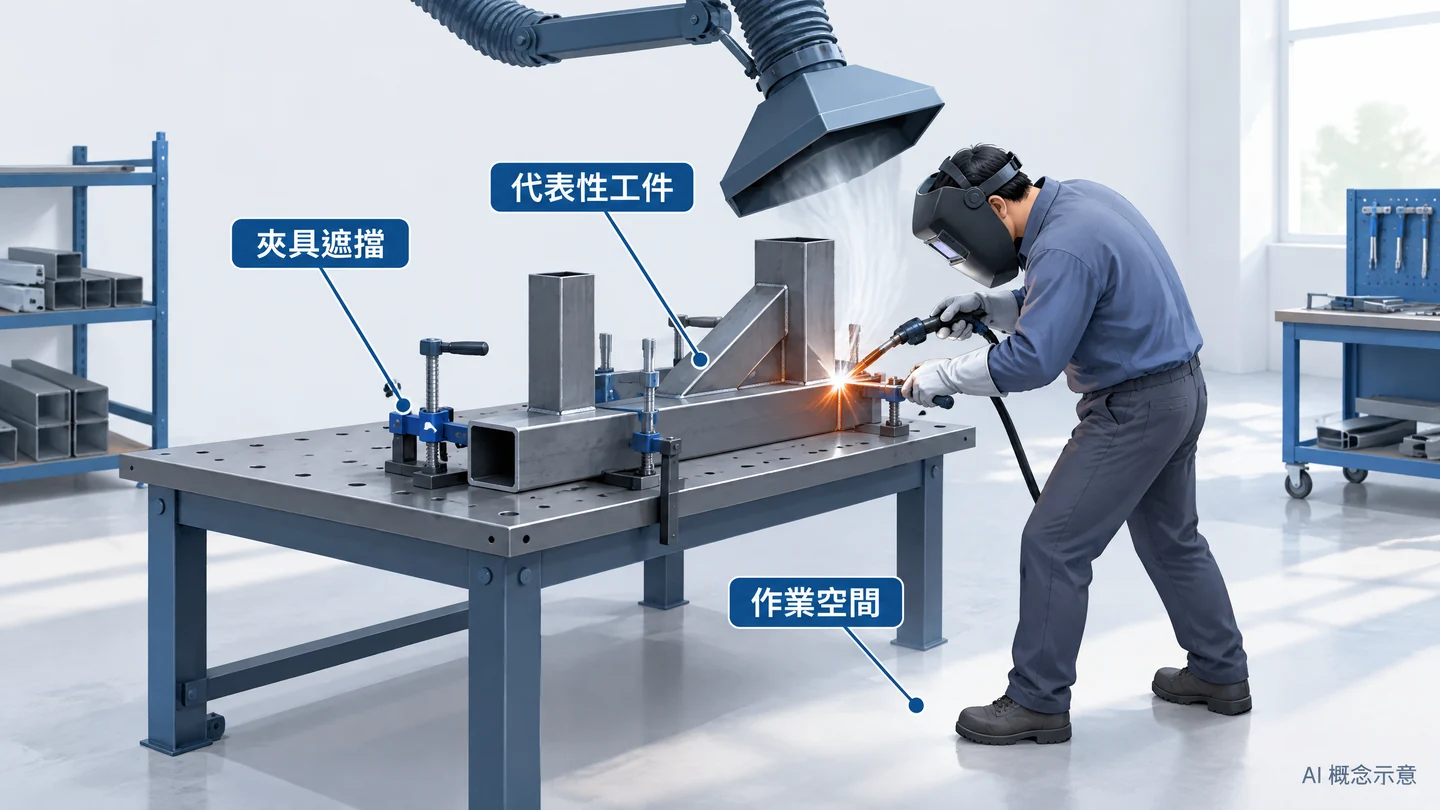
AI 概念示意,非實際加工樣品;代表性工件、夾具與作業空間應納入現場確認,圖示不代表已驗收。
現場確認要看代表性工件,不能只看空機吸力
導入評估應使用實際材料、焊材與常用夾具,並涵蓋主要接縫方向。只在空工作檯上啟動主機,無法反映工件遮擋與實際作業動線。
建議保留工位配置紀錄,記下工件朝向、吸口位置、外部氣流及需要重新定位的步驟。若發現煙流逸散,先處理原因並重新確認,不把「操作員聞不到」當作驗收標準。
肉眼觀察可協助發現明顯逸散,卻不能證明所有污染物已受控。現場需要哪些氣流檢查與作業環境評估,應由相關專業人員決定。煙塵過濾設備也不能取代焊接遮光、防火措施或依風險評估所需的呼吸防護。
詢問這款設備前,先準備工位與加工資料
若要評估MK-F系列焊煙過濾系統的配置,比起只提供廠房面積,更有用的是讓設備端理解煙流來源與吸口需要到達的位置。
可先整理以下資料,作為配置討論的起點:
- 常用母材、表面塗層、焊材與焊接工法。
- 代表性工件的接縫位置,以及是否需要翻面或移動。
- 工位照片與簡單平面配置,標出夾具、走道、風扇及門口。
- 作業持續方式、排氣去向,以及設備維護可用的空間。
若材料或製程會改變,應一併提出。焊接、打磨與其他金屬加工的污染物條件不一定相同,不能因產品頁列有多種用途,就推定同一配置可直接通用。
焊接工位源頭捕集常見問題
MK-F系列放在焊接工作檯旁,就能捕集所有焊煙嗎?
不能直接這樣判定。吸口必須配合焊點、煙流方向與工件遮擋調整;焊點移動或工件翻轉後,還要重新確認。是否達到所需控制效果,應以實際工位檢查與相關評估確認。
吸口與焊點之間有沒有一個通用距離?
本文不提供通用距離。有效範圍會受到罩口型式、實際氣流、焊接工法與外部氣流影響。應依設備文件與工位條件確認位置,並保留安全的施焊和搬運空間。
看不到煙、聞不到味道,可以算驗收通過嗎?
不可以只靠這兩項判斷。肉眼觀察有助於發現明顯逸散,但不能證明所有污染物已受控。是否需要氣流檢查或作業環境評估,應由具備相關能力的人員決定。
手動反吹濾筒是否代表不用更換濾材?
不代表。反吹是清理積塵的維護方式,濾筒是否需要更換仍取決於狀態、污染物與正式操作要求。應依設備文件執行停機、清理與檢查,不自行設定永久使用或固定更換週期。
參考資料
本文採用上述官方資料的一般源頭捕集原則,不以外國法規要求判定本地現場合規,也不構成設備性能、排放合格或健康風險消除的保證。