
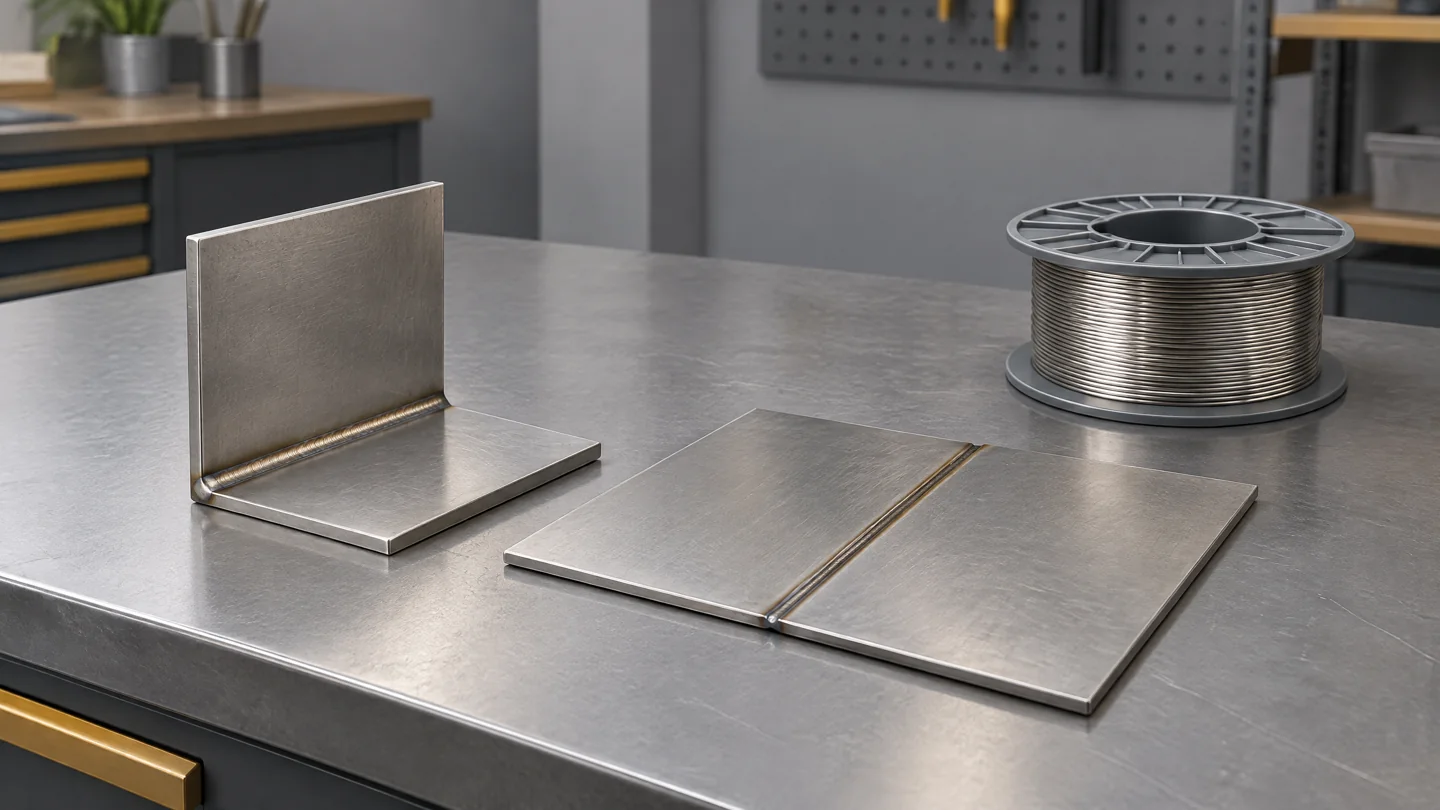
五合一手持雷射焊接機的價值,不只是功能項目多,而是能否讓實際工件順利完成焊接與相關處理。 比較設備時,應先確認各項功能的定義,再核對焊接頭、送絲及模式切換的配置。雙擺設計與可調焊道能協助控制加工範圍,但不代表所有材質都能共用設定,也不保證每次都能免除後續整理。
「五合一」是功能名稱,不是統一的設備規格
不同多功能設備,可能把焊接、切割、除鏽與焊道清洗分別列項,也可能另外列出薄板焊接或其他加工模式。因此,兩台都寫五合一的機器,不一定具備相同功能或相同處理範圍。
詢問時,可以要求逐項說明:這項功能要處理什麼、是否需要更換噴嘴或其他附件,以及完成後如何判定合格。若名稱是「無痕焊接」,也應確認實際指的是哪一種接頭與表面效果,不能直接理解成任何材料焊完都沒有痕跡。
功能數量不能代替打樣,也不能只靠一個名稱判斷能否取代專用切割或清洗設備。
雙擺與光束擺動,主要改變什麼?
光束擺動是讓光束依設定軌跡掃描,同時沿接縫前進。它會改變能量在接合區域的分布,可用來調整焊道覆蓋範圍。擺動寬度與擺動頻率,分別涉及掃描範圍及軌跡重複的速度。
不過,「雙擺」本身並未說明全部硬體配置。應查看該焊接頭實際支援的圖形與調整範圍,不能只憑名稱就推定有兩道光束、特定振鏡結構,或任何圖形都能使用。
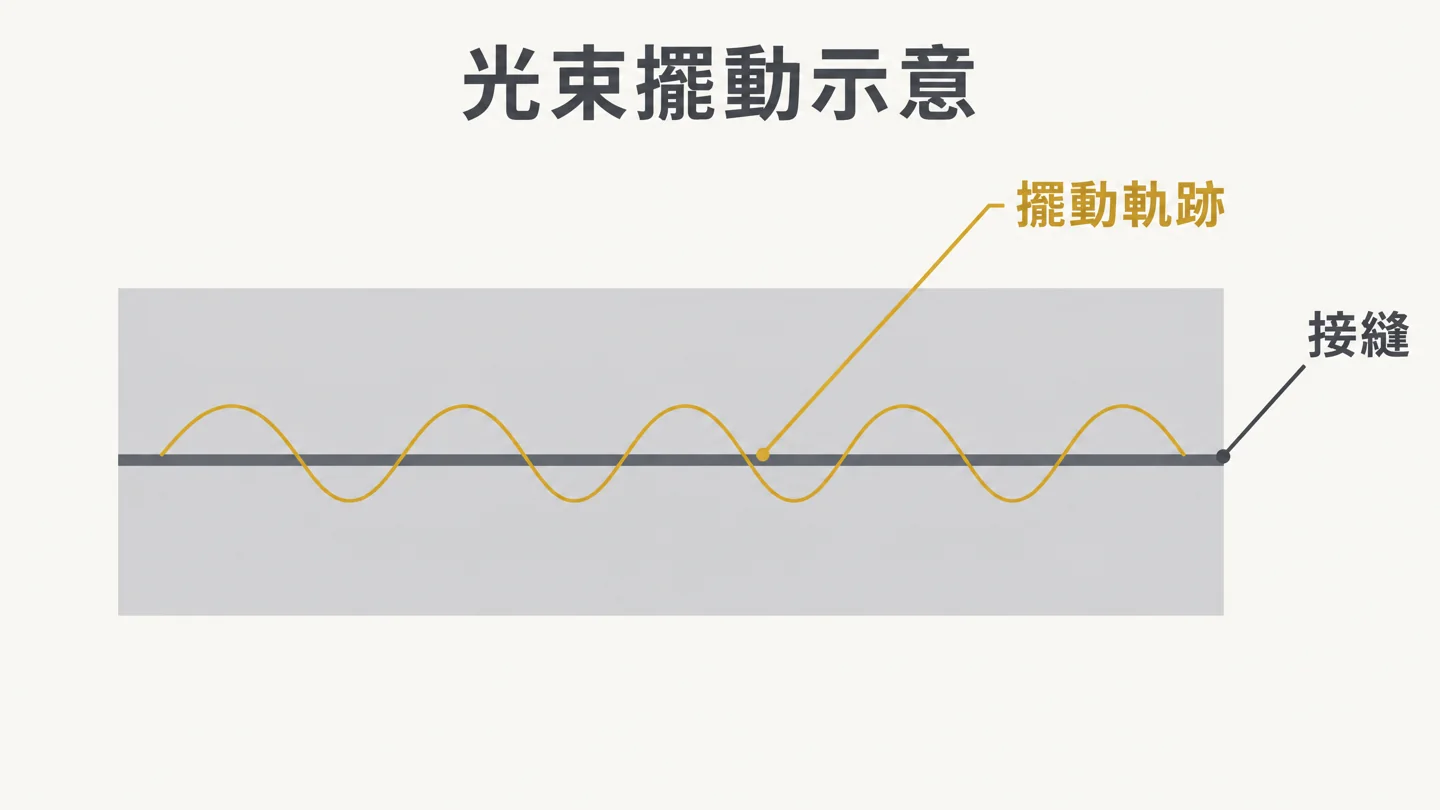
AI 概念示意,非實際可見光束、實測焊道或設備規格,不按比例;圖中軌跡不代表自動焊縫追蹤。
掃描範圍加寬,可能讓焊道覆蓋較大的區域。但若功率與行進速度等條件不變,能量分布過寬也可能影響熔深。真正的焊道寬度與接合品質,仍要看材質、接頭以及試焊結果,不能把「調得越寬」直接當成「焊得越牢」。
光束依預設軌跡擺動,也不等於自動找到接縫。若需要焊縫追蹤、即時校正或自動參數建議,應另外核對感測與控制功能,不能從「智慧」或「雙擺」兩個字推定已經具備。
送絲能補充材料,但不能消除所有間隙問題
雷射焊接透過局部熔化形成接頭。若工件裝配與接頭條件合適,部分工作可不使用填充焊絲;若需要補充材料或調整焊道形狀,則可評估配合送絲。
使用送絲時,焊絲材質、直徑與送進位置需要配合母材及接頭。送絲量與行進速度也要協調,不是送得越多就一定越牢固。若填充材料沒有充分熔合,外觀看起來有填滿,也不代表接合品質合格。
對於接縫忽寬忽窄的工件,仍應先改善裝配與固定方式。送絲可以列入製程評估,但不能把它當成任意大間隙都能焊好的保證。
焊前清洗與焊後清洗,目標並不相同
焊前處理主要是確認接合區域的表面狀態,減少會影響焊接的污染物。工件若有油污、鏽層或塗層,應先辨識成分,並確認適合的清理方式;不能把所有表面物質都直接照射去除。
焊後清洗則可能用於處理表面氧化或其他殘留,改善後續加工條件。但表面洗得乾淨,不會把已存在的未熔合、內部孔隙或其他焊接缺陷修好。焊後清洗也不能單獨證明接頭已具備所需強度或耐腐蝕性。
如果需要密封、承重或特定耐腐蝕要求,應以對應檢查方式驗證,不能只用漂亮焊道或清洗影片判定。
共機切割與除鏽,先確認實際工作量
多功能手持設備提供切割模式時,應核對支援的材料與厚度,以及切口品質和操作方式。偶爾修整一段板材,與持續裁切大量零件,對精度、固定及生產流程的要求不同;具備切割功能不代表可以直接替代板材切割生產線。
清洗也需要另行試樣。焊道附近的小區域處理,與大面積鏽蝕清除,不一定適用同一套光學配置或作業節奏。如果清洗是主要工作,而不是焊接的附帶需求,就應同時比較專用清洗設備。
可以從五合一手持光纖雷射焊接設備查看既有介紹與規格;清洗占比高時,再參考雷射除鏽與清洗設備總覽。本文介紹選型原則,不替個別機種承諾未列出的能力。
不鏽鋼鈑金與薄板工作,打樣要看哪些地方?
廚具、門窗、機殼與金屬家具等工作,可用實際接頭評估手持雷射焊接是否合適。材料牌號、厚度與接縫形狀不同,所需條件也可能不同。薄板尤其要一起觀察熔合、燒穿與變形,不能只看焊道表面是否平整。
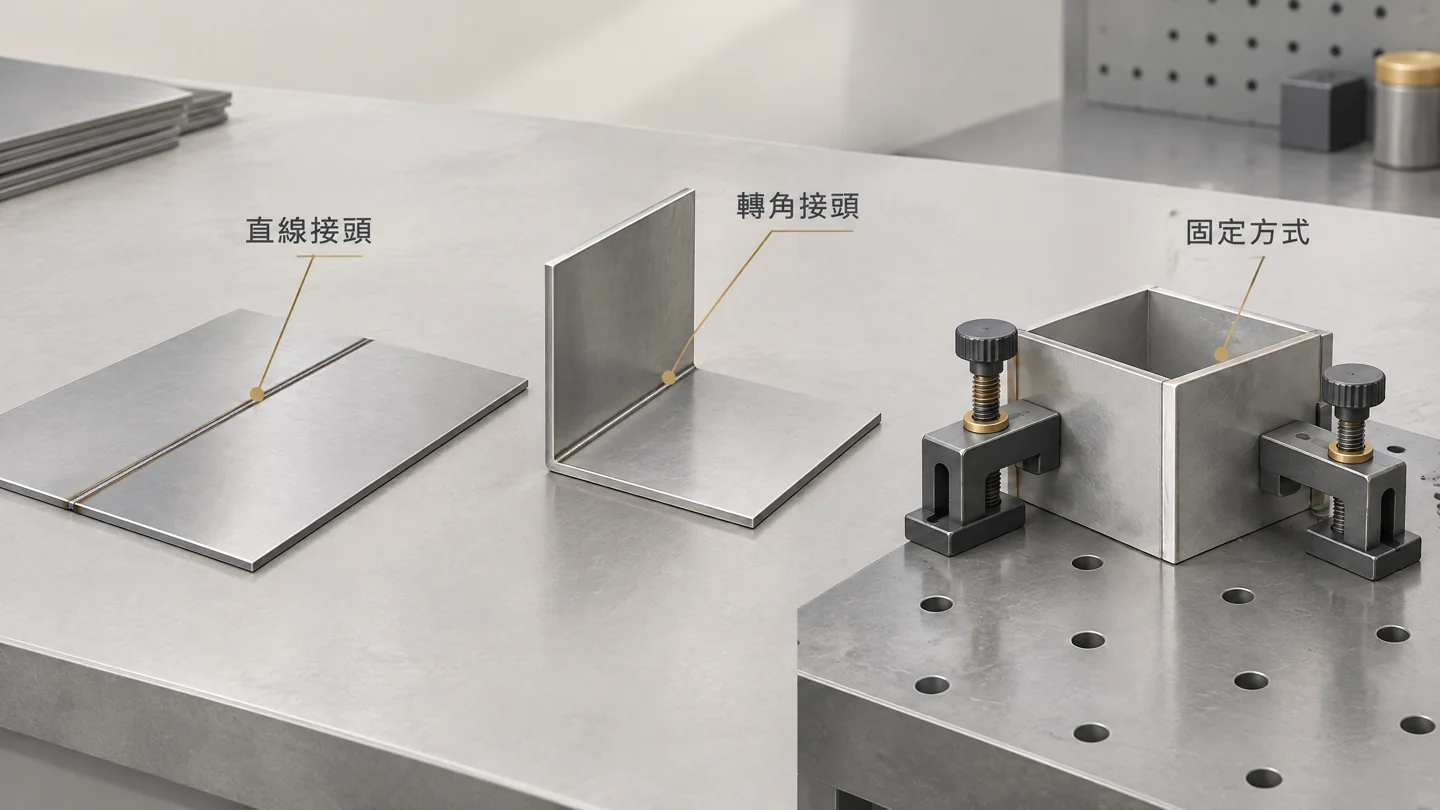
AI 示意圖,非實測焊道或設備照片;接頭與固定方式須依實際工件確認。
打樣最好包含日常會遇到的直線、轉角及不易操作的位置,並使用正式生產相同的材料與裝配方式。如果每次夾持位置不同,即使使用同一組設備設定,也可能得到不同結果。
對支撐結構或電池相關零件,還需要另外確認適用製程與驗收要求。不能看到一般薄板示範成功,就推定已符合承重、密封或電池製造需求。
省去部分打磨,不代表完全沒有耗材與維護
多功能設備可能減少部分工序,但仍應計入現場需要的保護氣體、焊絲,以及噴嘴或光學保護元件等消耗與更換。實際使用項目依機種與製程而定,不能把「無耗材」當成普遍特性。
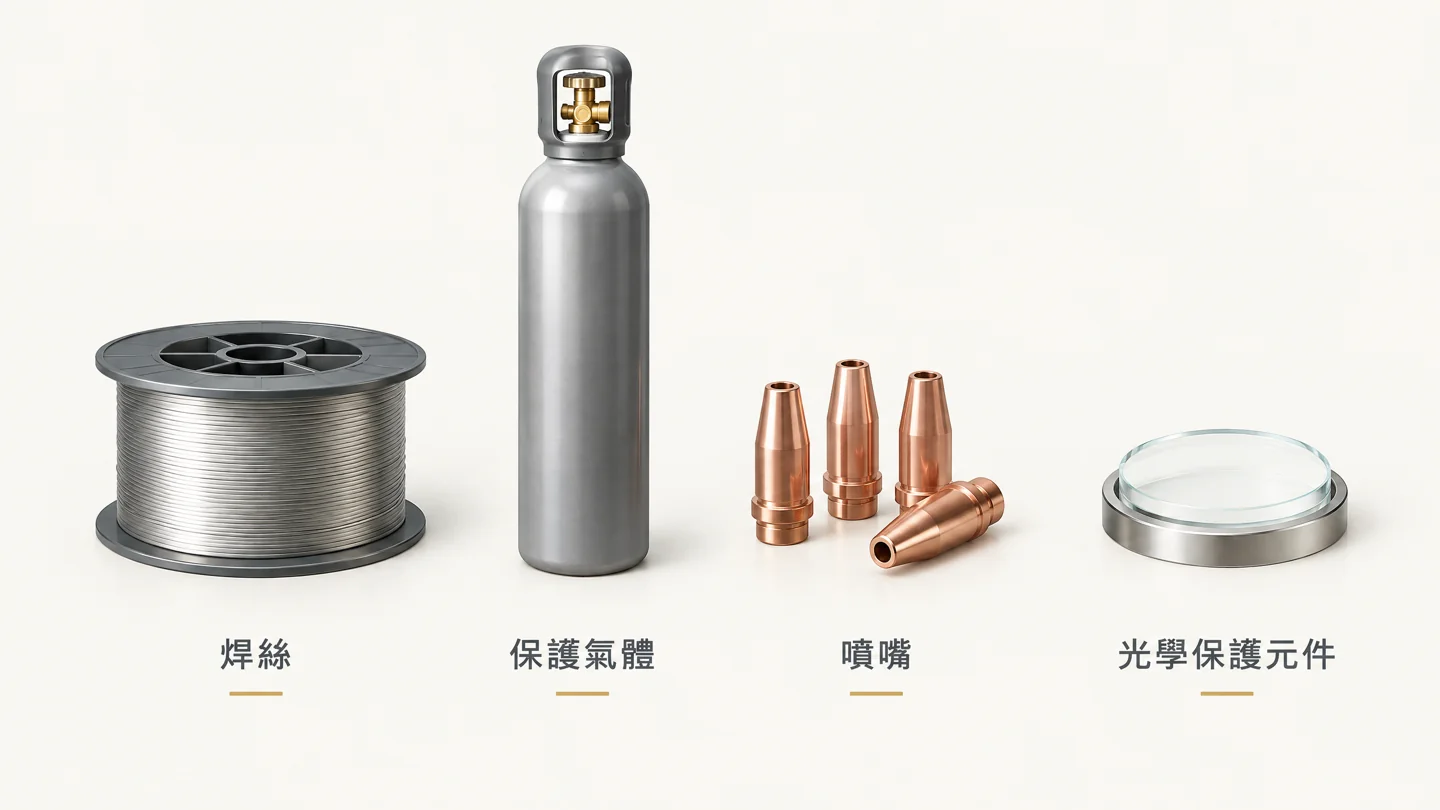
AI 示意圖,非實拍配件;實際耗材及維護項目依個別機種與製程而定。
若採水冷配置,應依設備要求維護冷卻液與系統;若是其他冷卻方式,也有各自的維護事項。比較成本時,除了主機與配件,還要考慮操作訓練、模式切換及日常保養,而不是只看購機價格。
手持靈活,不代表可以在任何場所直接使用
光纖線長度有助於理解作業範圍,但實際可達位置還受到佈線、彎曲限制與現場配置影響。能移動到戶外,並不等於戶外沒有光束安全要求。
作業應由受訓人員進行,依設備與現場風險設置受控區域、合適護罩或隔離,並防止直射與反射光束影響旁人。防護眼鏡必須匹配光源條件,一般墨鏡不能替代;眼鏡也不能取代光束控制。
焊接、切割與清洗可能產生煙霧或微粒,應配置適當的源頭抽排。材料有未知塗層或有害成分時,先確認資料再加工。沒有使用磨料或清洗藥劑,不代表加工完全無污染。
五合一手持雷射焊接常見問題
雙擺焊接是不是一定更牢固?
不一定。光束擺動能調整能量分布與覆蓋範圍,但接頭品質仍取決於材料、裝配及加工條件。應確認熔合與所需性能,不能只憑焊道寬度判斷。
有送絲機,就能焊接任何大小的間隙嗎?
不能這樣保證。焊絲需要充分熔合,送進位置與裝配狀況也會影響結果。過大的間隙或不穩定的接縫,仍需要改善接頭與固定方式。
五合一設備可以直接取代專用切割機與清洗機嗎?
不一定。共機功能要核對處理範圍、品質與實際工作量。若切割或清洗是主要生產工作,應與專用設備比較,不只看功能數量。
先整理接頭需求,再比較設備配置
準備常用材質、厚度與工件照片,並說明是否需要送絲,以及焊前清洗、焊後整理或切割的工作占比。用這些條件安排試樣,才容易看出哪些功能真正能簡化現場流程。
可從雷射焊接設備總覽比較現有設備,或透過設備需求詢問提供實際工件條件。選型的重點,是每一項常用功能都能達到用途要求,而不是只追求最多的功能名稱。