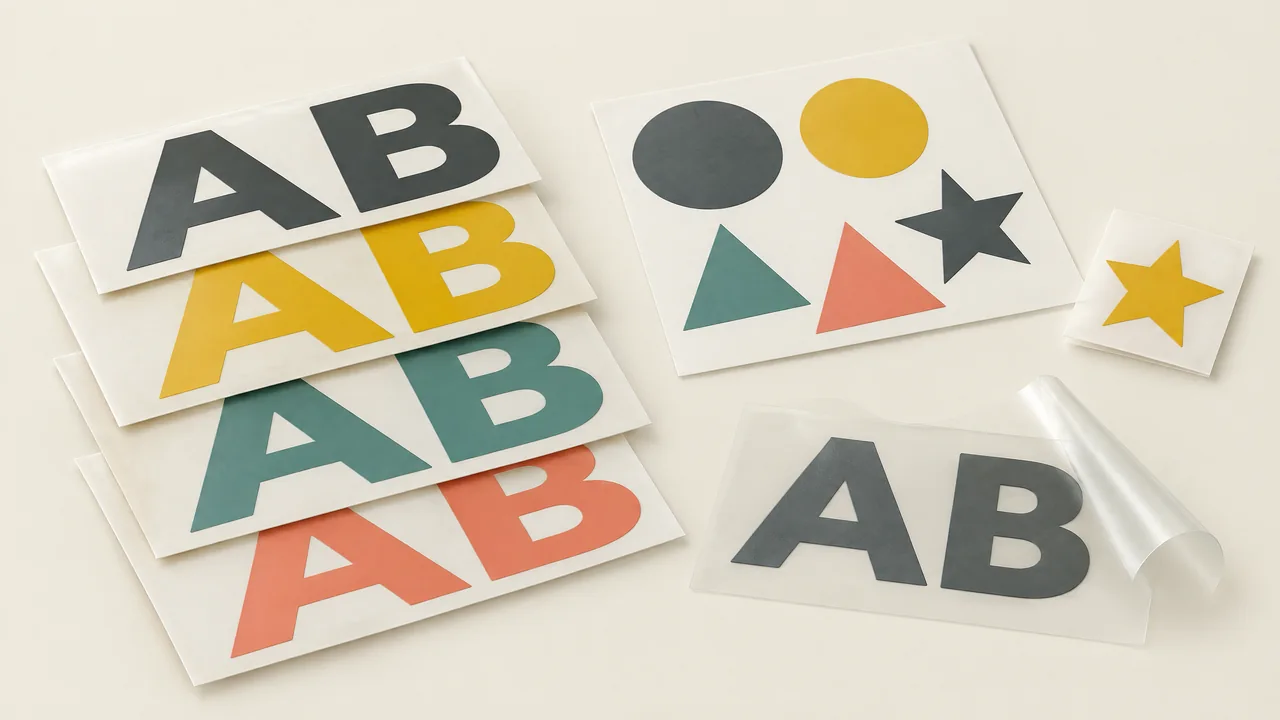
製作店面貼字、車貼或招牌時,同一個圖檔能否順利切割,只是選購電腦割字機的第一步。小字的內孔是否完整、長條標語是否偏移,以及排廢時會不會帶走細小筆畫,都會影響最後能交付的成品。
步進與伺服的差別值得比較,但不能只看馬達名稱就判定哪一款一定適合。這篇以步進鯊卡和伺服鯊卡兩款電腦割字機為出發點,從實際訂單、刀具設定與材料輸送,整理兩種選型方向。
若以入門投資與一般貼字工作為主,可先看步進鯊卡電腦割字機;若希望進一步評估驅動表現與工作節拍,則可一併比較伺服鯊卡電腦割字機。
步進與伺服,差別先看驅動控制
步進驅動依脈衝控制馬達轉動,常用於需要定位且重視成本的設備。伺服系統一般會利用位置等回授資訊調整運動,適合把負載變化與動態表現列入評估的工作。兩者是不同的驅動方向,不是「步進只能粗切,伺服才會精切」。
步進系統也有閉迴路形式,因此不能只憑名稱推定某台設備的全部控制架構。對割字機來說,刀座、機構和材料輸送仍會影響成品;馬達解析度也不能直接當成貼字的最終輪廓精度。
步進鯊卡的公開定位偏向經濟入門,適合先依日常圖檔確認是否滿足需求。伺服鯊卡則可作為進一步比較連續作業與運動表現的對象。實際差價和配置應看完整報價,不宜用沒有來源的價格或固定效率倍數代替比較。
貼紙割字,要切開面材而不是割穿底紙
廣告貼字常先在有底紙的貼膜上切出輪廓,再移除不要的部分。此時要處理的是面材與背襯的配合,不只是把材料切斷。刀尖伸出、刀壓和實際材料厚度,需要一起調整。
若底紙被割穿,排廢和轉貼可能變得困難;切得太淺,則可能拉扯筆畫。不同品牌或結構的貼膜,即使都叫PVC貼紙,也不代表可以沿用完全相同的設定。熱轉印膜還要依材料操作說明確認切割面與鏡像需求,不能直接照搬一般貼字流程。
比較兩款設備時,應提供相同的實際貼膜和圖檔,分別調整到合理設定後再觀察結果。不能用一台設定良好、另一台刀深不合適的樣品,判定驅動方式的優劣。
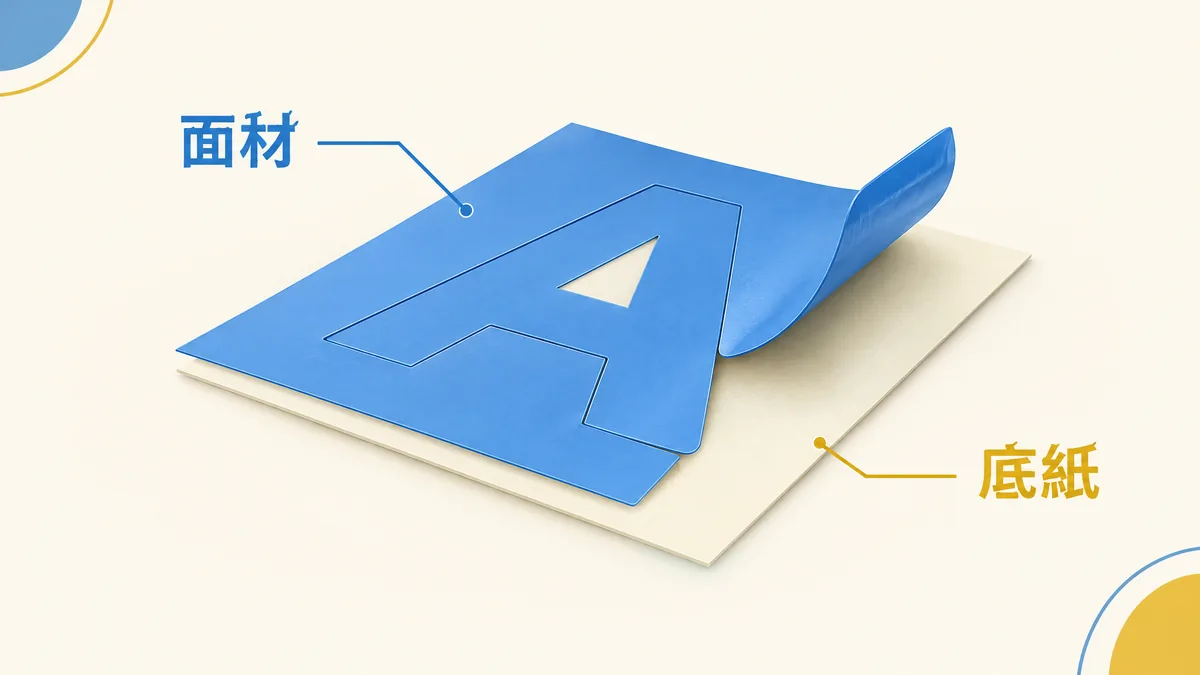
AI材料概念示意,非兩款設備的實際切割樣品;材料層次未依真實厚度繪製,刀深與刀壓須以實材試切確認。
小字與轉角,伺服值得比較,但仍要看排廢結果
一般較大的店面文字,與帶有細筆畫、內孔和尖角的圖案,對切割的要求不同。細小內容需要留意刀尖轉向、刀尖補償與輪廓起終點;只看機台移動順不順,還不能確認細節是否完整。
如果常做大字、簡單輪廓且訂單變化較少,可以先以步進款試樣,確認切口與排廢符合需求。若細小圖案、多次轉向或密集輪廓占比較高,可把伺服款一起列入比較,重點是同一份圖檔能否穩定完成,而不是預先認定步進款做不到。
刀片磨耗、刀尖補償與黏著層狀態,都可能影響小字。試樣應做到排廢後檢查內孔、尖角和筆畫是否保留,並觀察收刀位置有沒有拖痕或未切開的連接點。也建議在實際作業環境試聽運轉聲,不能只用「伺服」推論現場一定安靜。
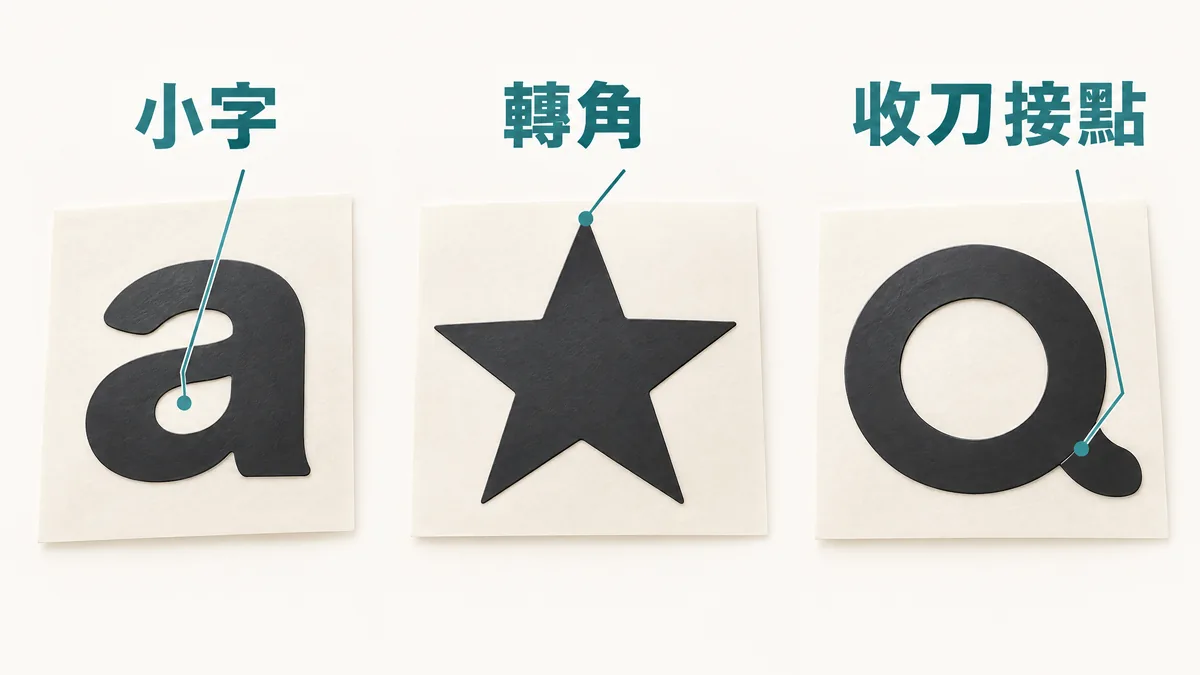
AI檢查位置示意,非精度量測或兩機優劣對照;圖中細節不代表可加工的最小字體或最小尺寸。
長條標語與捲料,不能只比較馬達速度
滾筒式割字機會讓材料進退移動,長條文字除了需要刀座定位,還要維持材料輸送。捲料阻力、上料方向與壓輪位置,都可能影響工作;馬達回授也不等於能自動修正貼膜打滑或材料歪斜。
兩款目前都列有2尺與4尺機種選項。選型時要分清可進料寬度與可切割寬度,再依日常材料和成品確認,不能只靠機種名稱推估工作範圍。長料追蹤能力也應在指定材料與長度條件下確認,不宜用短小樣品代替。
以步進款為起點,可先檢查日常長條圖案是否達到要求;以伺服款為比較對象,則可再測試所需節拍下的運動和重複性。兩台都應以相同的材料、相近上料條件和完整圖檔測試,並觀察前後段輪廓,而不是只拿最高移動速度推算實際產量。
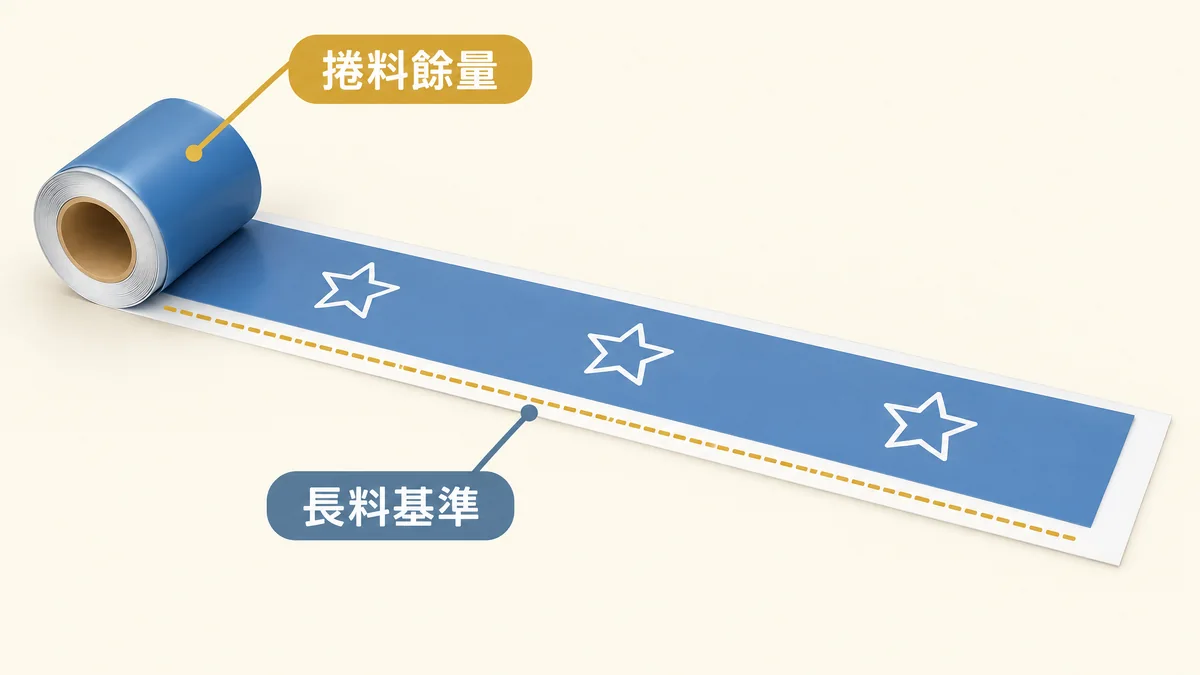
AI長料概念示意,非送料安裝圖或追蹤精度證據;基準線只供說明,不代表兩機已通過指定長度測試。
排廢與轉貼完成,才算比較到成品
割完後把多餘貼膜移除,稱為排廢。小字內孔、細長筆畫和孤立圖案,可能在這個階段被帶起;因此,切割路徑完成不等於貼字工作已經成功。排廢後還要用合適的轉貼材料,確認圖案能移到目標表面。
比較步進與伺服款時,除了看切割時間,也要記錄排廢、轉貼和重做的情況。如果需要手工修補或重新切割,單看機台速度可能低估後續工作量。設備投資應與完成同類訂單的整體流程一起評估。
日常以少量大字和簡單標語為主,可以先確認步進款是否已足夠。若需頻繁處理細節圖案或連續訂單,可用同樣的排廢和轉貼驗收方式比較伺服款。這是依工作需求安排試樣,不是宣稱兩款已有固定良率差距。
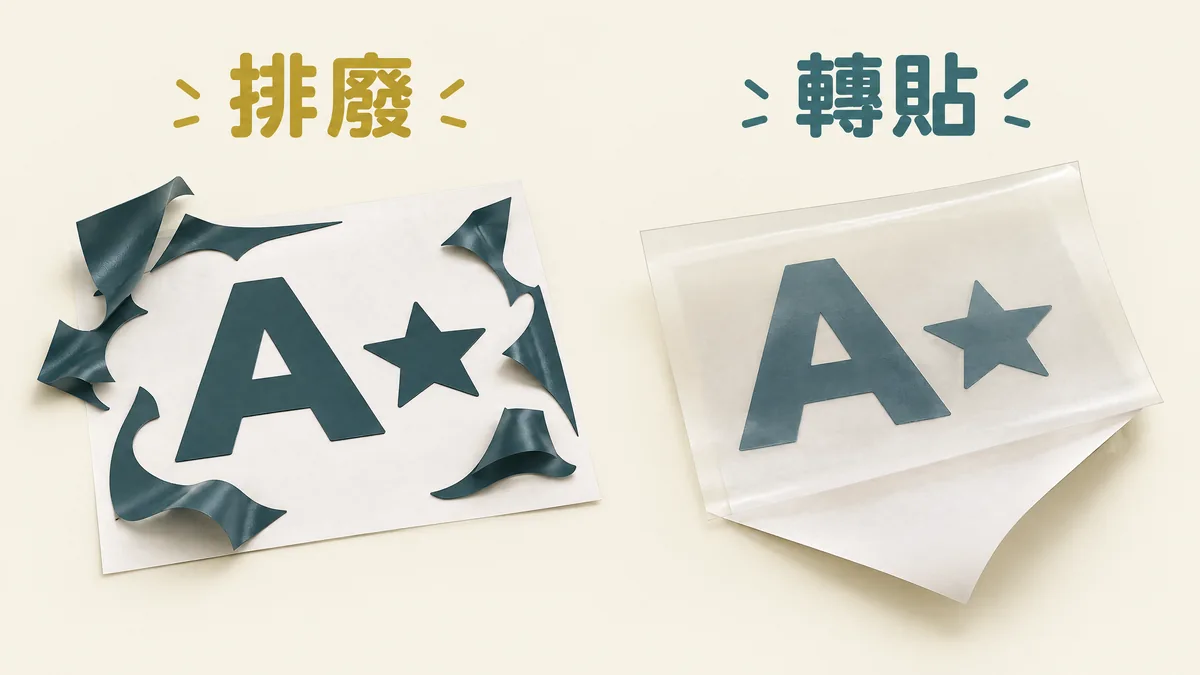
AI流程概念示意,非客戶成品或設備實測;排廢難易與轉貼效果須配合貼膜、圖檔及操作方式確認。
印刷貼紙套準,要另外確認定位功能
切割單色貼字的向量輪廓,與沿著已印好的圖案外緣裁切,不是相同需求。印刷貼紙可能需要辨識定位標記,再配合輸出軟體處理圖形位置。這類功能要看實際感測與軟體配置,不能因為是伺服款就視為自動具備。
詢價時應明確說明要做單色貼字,還是印刷貼紙的輪廓裁切。若需要套準,請提供實際印刷樣品、定位標記和軟體版本,確認選購設備是否支援所需方式。本篇不把光學定位或巡邊寫成兩款機型的標準配備。
兩款產品都列有設計軟體輸出的方向,但仍應確認作業系統、軟體版本、驅動程式和連接方式。日常圖檔也要檢查重複線段、未閉合輪廓與文字轉曲結果,避免將檔案問題誤認成機台精度問題。
比較步進鯊卡與伺服鯊卡,可以從這樣的訂單開始
步進鯊卡適合作為經濟入門的評估起點。先準備最常接的店面貼字或簡單車貼圖案,確認寬度、切口與排廢,再看配置和預算是否合適。詳細資料可查看步進鯊卡產品頁:機種選項與設備詢問,以及步進鯊卡分類。
伺服鯊卡可作為對運動表現與連續作業有進一步需求的比較選項。用相同貼膜和圖檔測試小字、轉角與長料,並把排廢和轉貼納入驗收。詳細資料可查看伺服鯊卡產品頁:機種選項與設備詢問,以及伺服鯊卡分類。
比較前,先把日常材料、成品尺寸、細節圖案比例與工作量說清楚。能穩定完成所需訂單,比單看「步進」或「伺服」更能幫助判斷投資方向。
步進與伺服割字機常見問題
步進割字機一定不能切小字嗎?
不能這樣判定。小字效果受刀具、刀尖補償、材料和機構影響,應用實際圖檔試切並完成排廢,確認內孔與細筆畫。不能只憑馬達名稱推定最小字體尺寸或直接否定步進款。
伺服割字機一定比較快、比較精準嗎?
伺服是值得比較的驅動方向,但成品仍取決於整機配置、材料輸送和加工條件。應比較同一材料與圖檔的切口、重複性和完整作業時間,不宜用馬達解析度或最高速度直接保證成品效果。
伺服款就能自動沿著印刷貼紙巡邊嗎?
不一定。印刷套準需要另外確認感測、定位標記與軟體支援,並提供實際印刷樣品測試。伺服驅動本身不代表具有光學定位或自動巡邊功能。
購買前應準備哪些資料比較兩款割字機?
準備實際貼膜與底紙、常用向量圖檔、成品尺寸、小字或細節需求,以及日常工作量。若有長料或印刷套準要求,也應提供代表樣品;試樣需做到排廢與轉貼,並確認所需機種、配件與軟體支援。
參考資料
本文依兩款設備的公開資料,並參考割字機步進與伺服驅動的差異說明、步進與伺服控制方式的技術說明、印刷定位標記與對準說明、刀具與光學定位校準說明整理。外部資料只供一般原理說明,不代表其他設備的性能適用於本文兩款機型。
封面與四張內文圖均為AI概念示意,不使用機台照片,也不是兩款設備的實際加工樣品、精度比較或效率證據。實際切割範圍與配置,請以正式機種規格和實材試樣確認。