應用領域
第三代半導體、半導體晶圓、精密陶瓷、鑽石加工、先進散熱材料、航太材料、複合材料及精密零組件
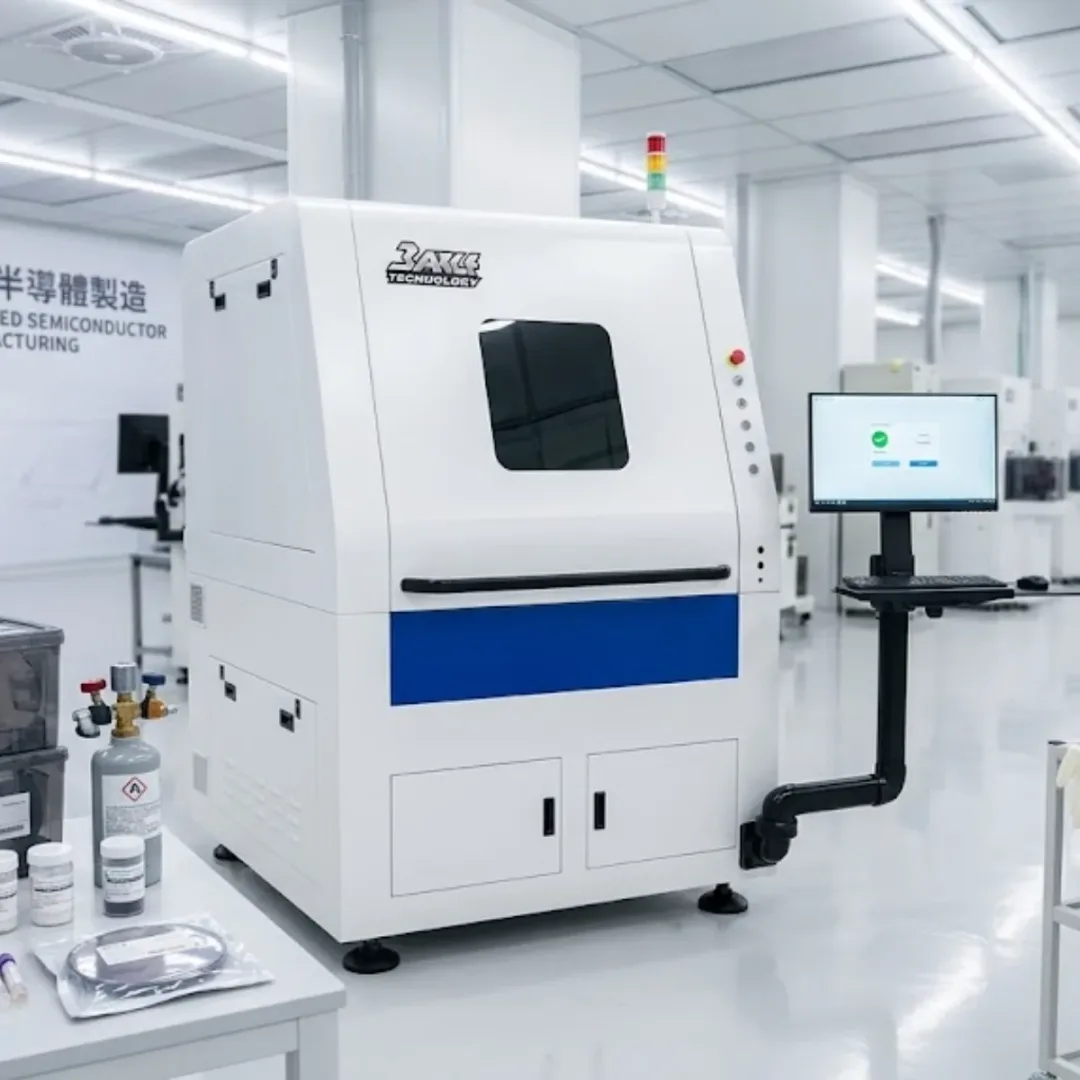
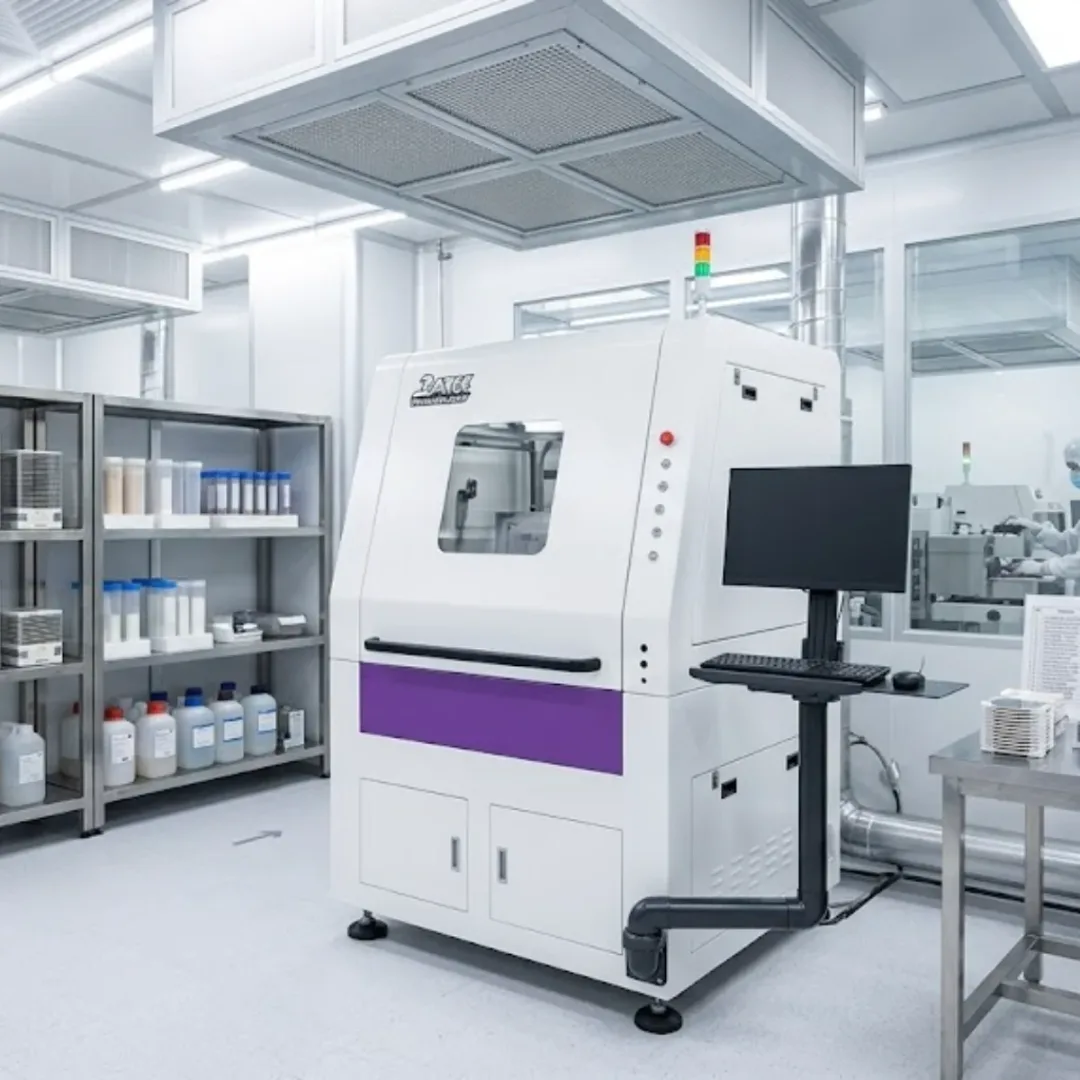
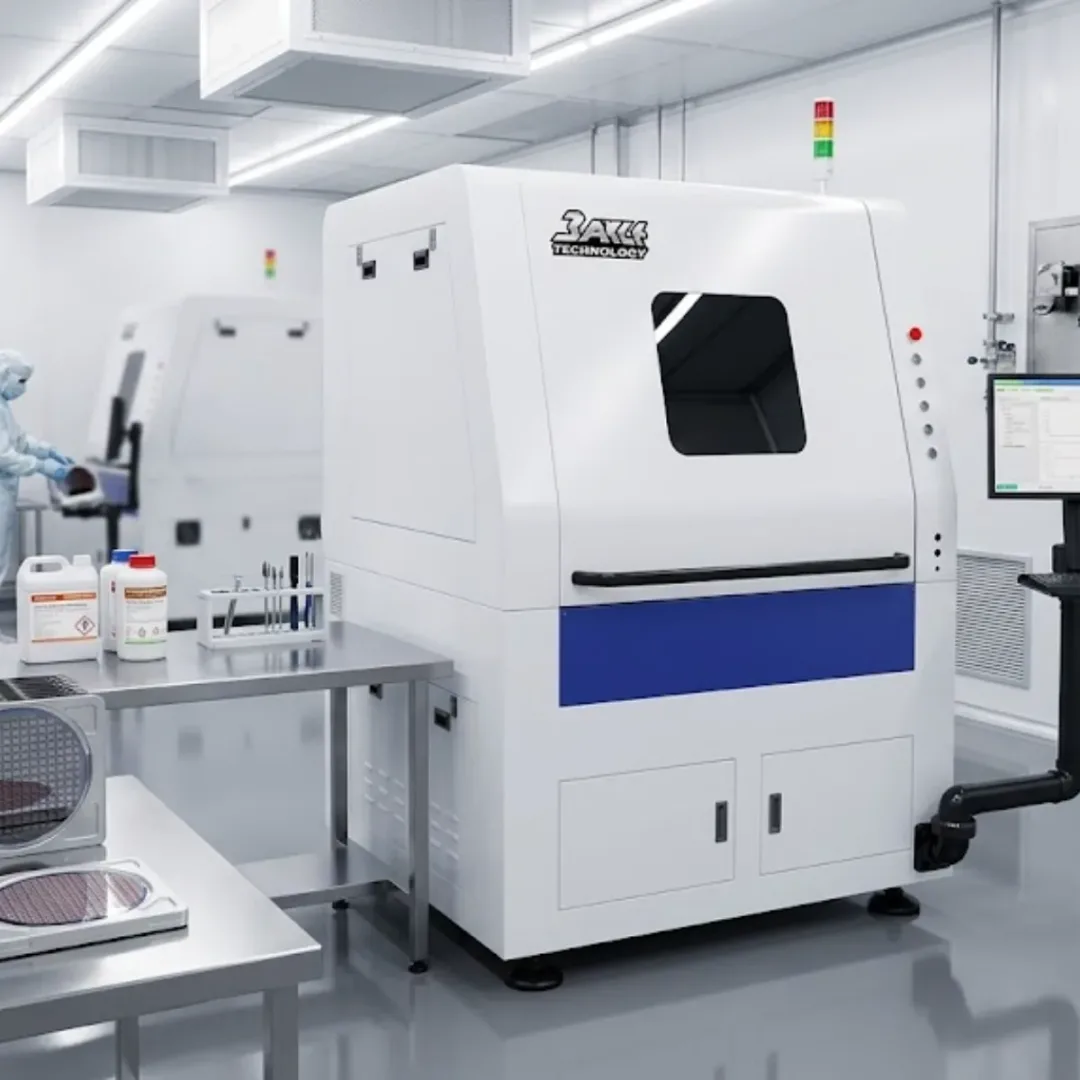
水導雷射切割機結合雷射能量與微細高壓水射流,利用水束導引雷射進行高精度加工,可大幅降低熱影響、崩邊與材料變形。特別適合 SiC、GaN、精密陶瓷、金剛石及各類硬脆材料的切割、取芯、異形成型與精密加工。
水導雷射切割機結合雷射能量與微細高壓水射流,利用水束導引雷射進行高精度加工,可大幅降低熱影響、崩邊與材料變形。特別適合 SiC、GaN、精密陶瓷、金剛石及各類硬脆材料的切割、取芯、異形成型與精密加工。
TA-DCS200 / TA-DCS500 水導雷射切割機是一款針對半導體、先進材料與高硬脆材料精密加工所開發的設備。
水導雷射利用雷射在水與空氣界面產生全反射的原理,將雷射能量約束於直徑僅數十微米的微細水射流中,使水束如同「光纖」般持續導引雷射,以高能量密度進行材料去除。
相較於傳統雷射加工,微射流在加工過程中可持續冷卻並沖刷切割區域,快速帶走加工碎屑與熱量,因此能有效降低熱影響區、熱變形、熱應力及表面掛渣;對SiC、陶瓷、金剛石等硬脆材料,更能降低加工過程產生的崩裂與崩邊。
此外,圓柱狀水射流可使雷射近似平行輸出,因此能獲得高垂直度、低錐度且較光潔的切割面。型錄標示加工深度最高可達 60 mm,且厚材料加工過程無須反覆調整焦距。
設備搭配高精密直線電機、全閉環光柵檢測、電動變倍視覺系統及CCD監視,可滿足高精度定位與重複加工需求,適用於半導體、第三代半導體、精密陶瓷、先進散熱材料及其他高階材料加工。
第三代半導體、半導體晶圓、精密陶瓷、鑽石加工、先進散熱材料、航太材料、複合材料及精密零組件
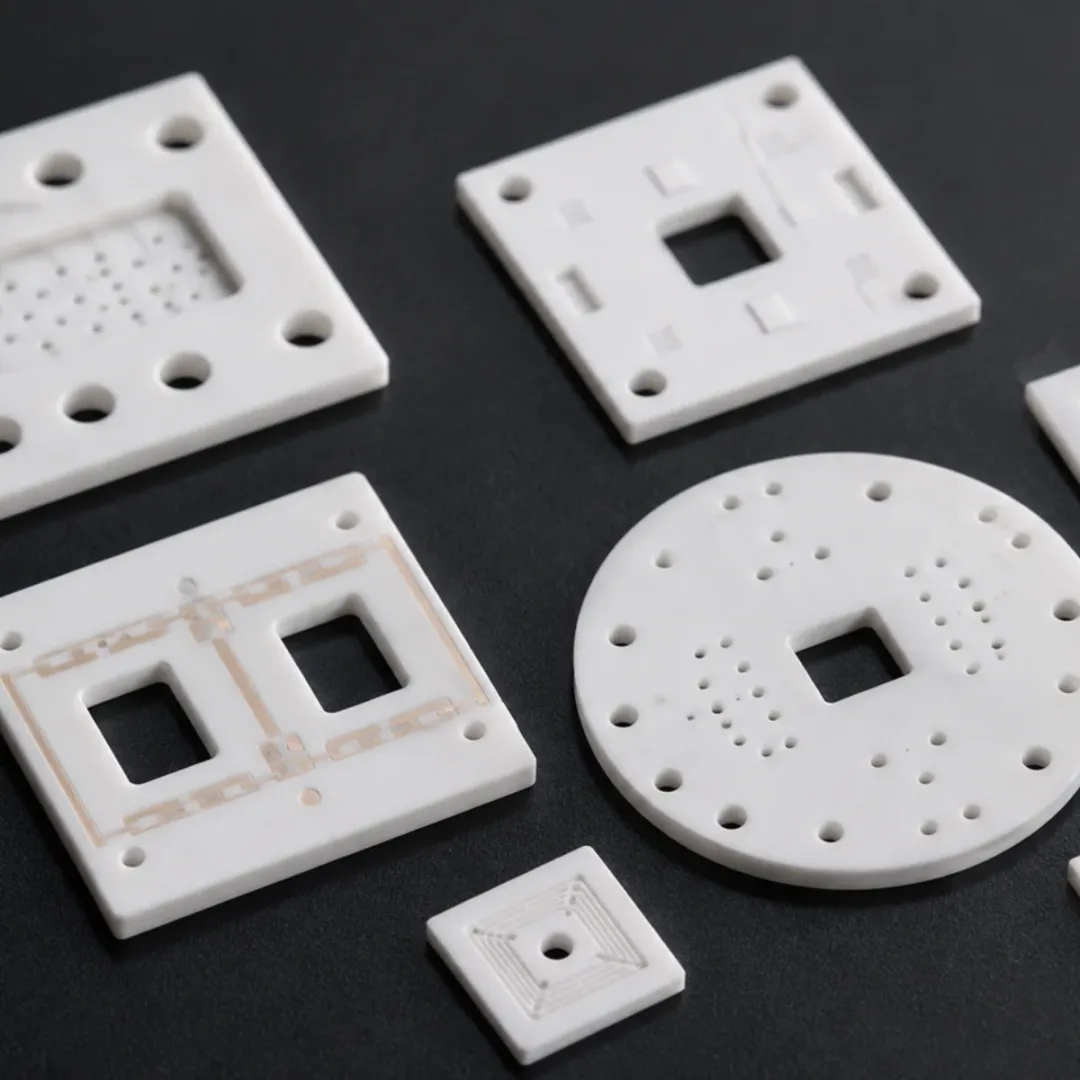
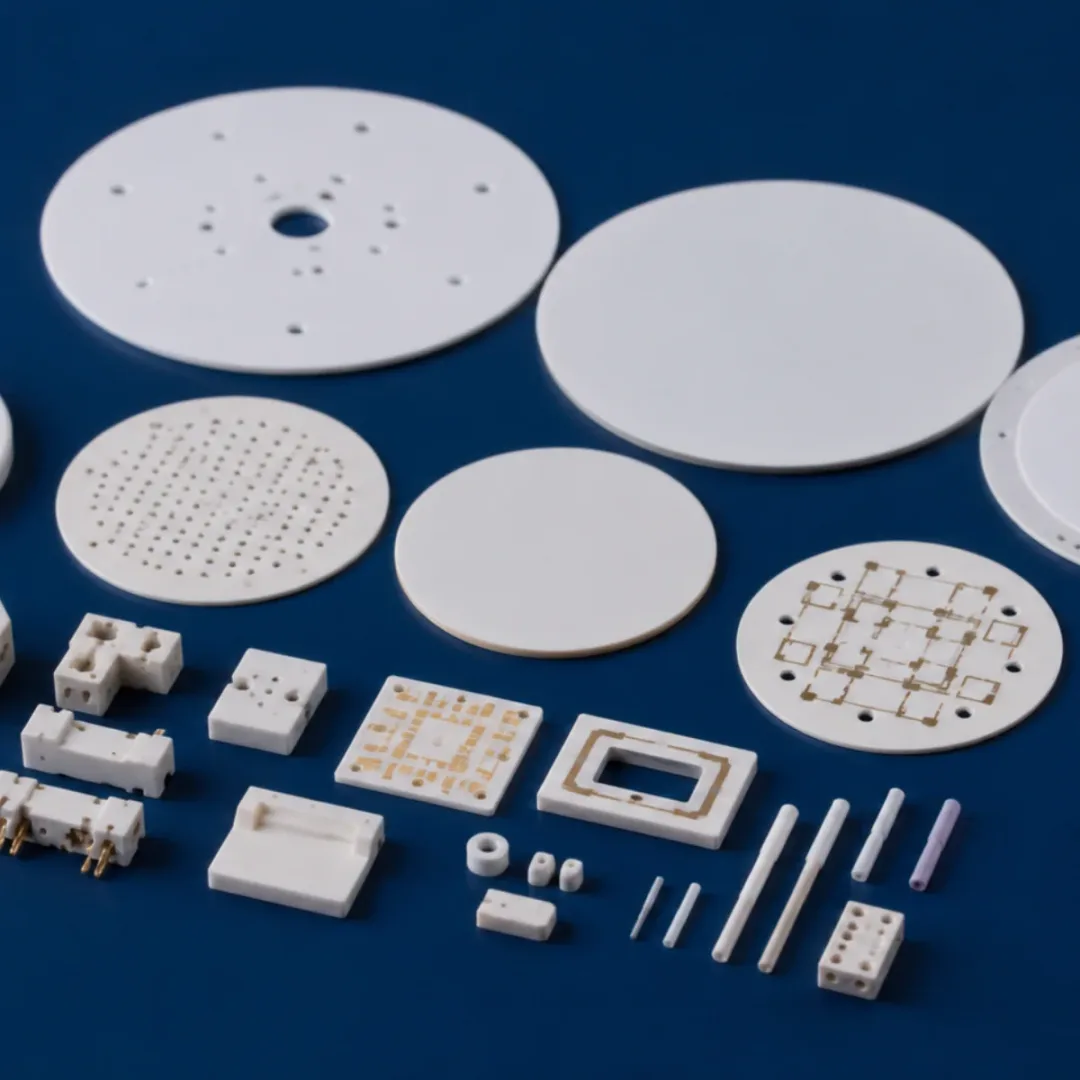
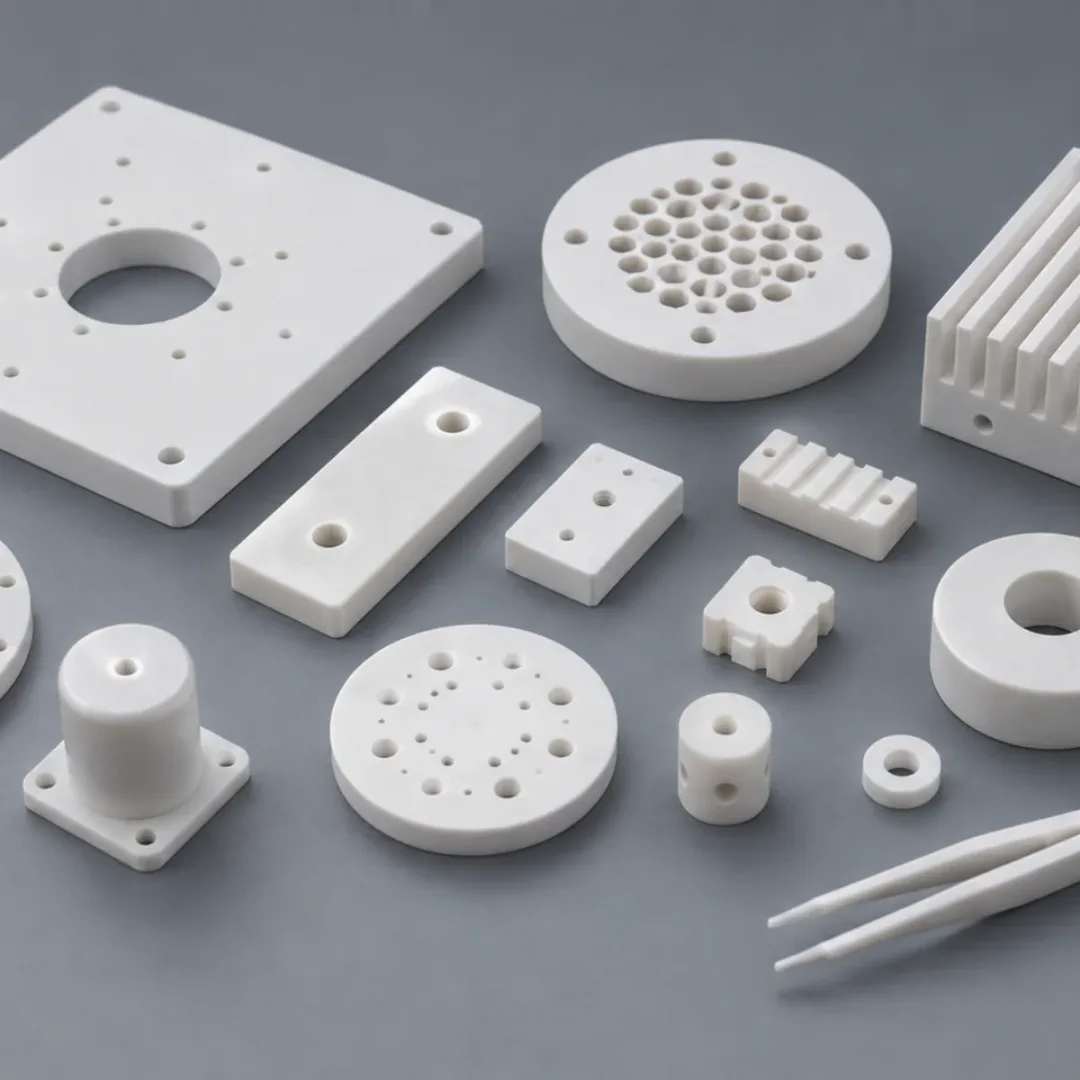
SiC晶錠滾圓/取芯、SiC晶片異形成型、晶種加工、GaN切割、晶片劈片、精密陶瓷切割/取芯、金剛石加工、微流道蝕刻片加工
金剛石、培育鑽石、碳化矽SiC、氮化鎵GaN、晶體類、晶矽、非晶矽、陶瓷基板材料、碳纖維複材、熱沉材料、磁性材料、鋁/鋁合金等
水射流持續冷卻加工區,降低熱影響、熱變形與熱應力
適合SiC、陶瓷、晶體等硬脆材料,降低崩裂與崩邊
微射流內能量均勻分布,可降低切面粗糙度
圓柱水束導引雷射近似平行輸出,使切面保持高垂直度
加工深度最高可達60mm,且加工過程無須調焦
XY定位精度±3µm、XY重複定位精度±1µm
型線指出後端晶片劃片最薄可加工至50µm厚度
可依客戶提供的工件、圖檔與現場條件,評估 水導雷射切割機 是否適合導入。選型前建議先確認工件材料、尺寸與幾何、圖檔、品質與量測允收、治具及環境條件。
可將半導體晶圓精密加工相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
可將精密陶瓷取芯切割相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
可將硬脆材料異形成型相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
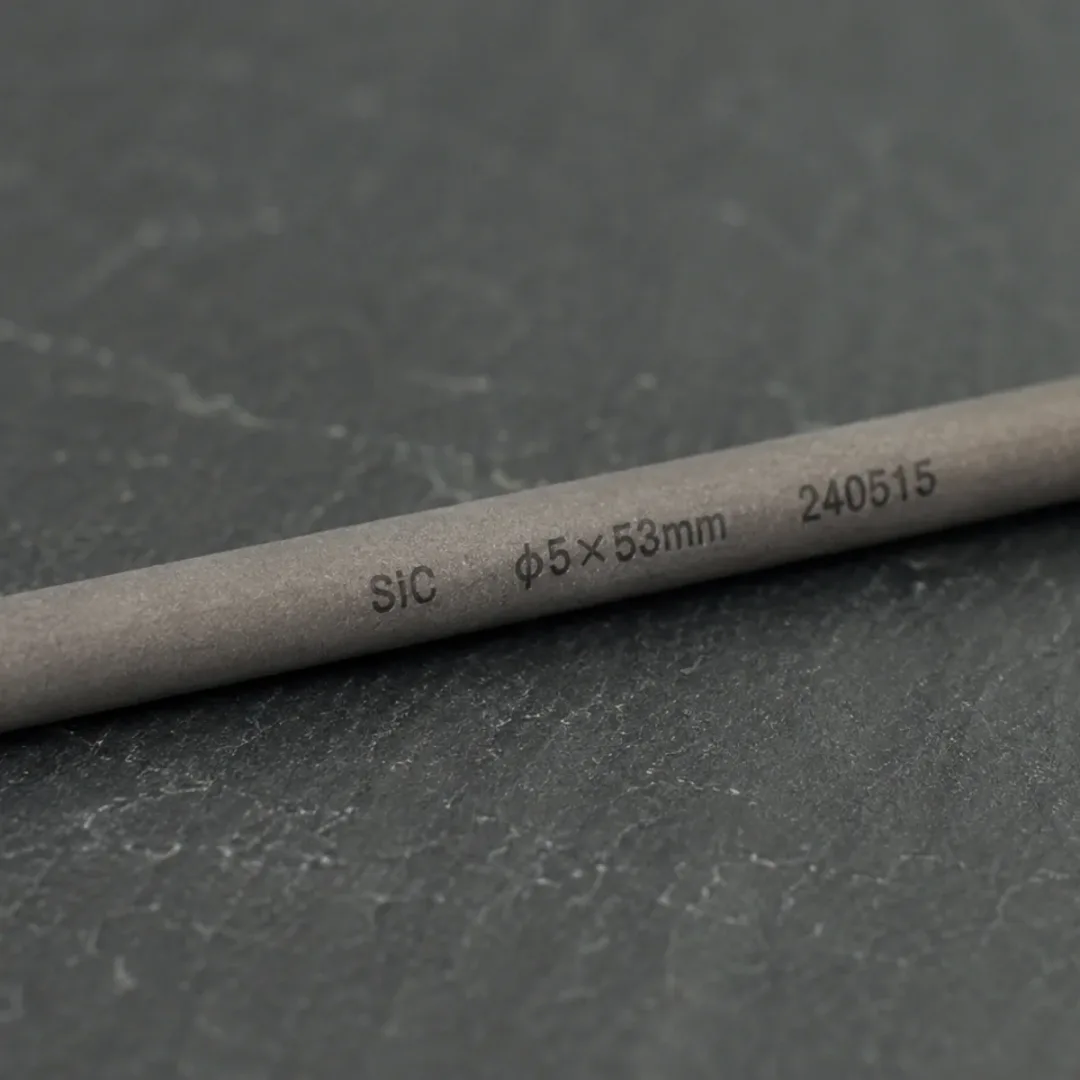
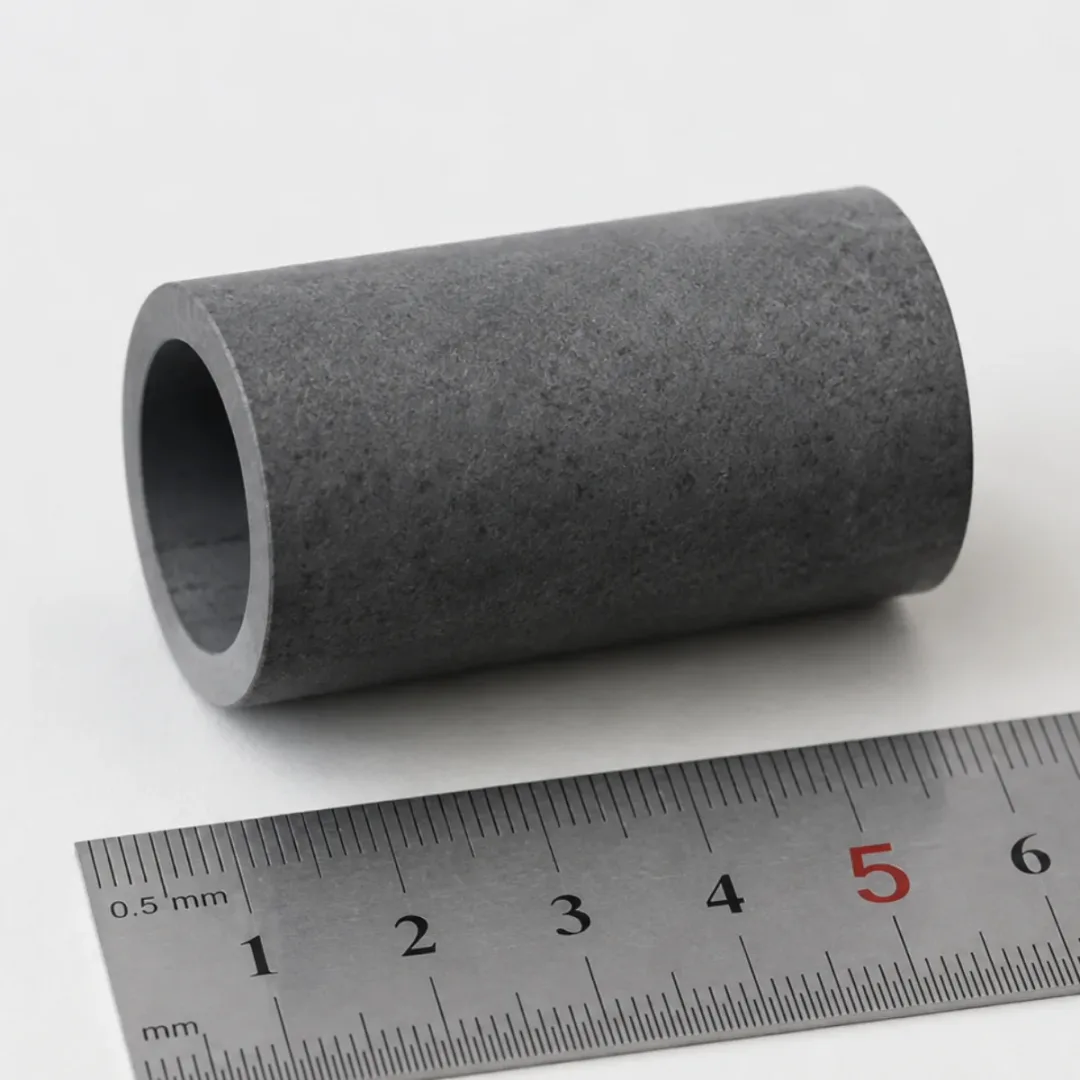
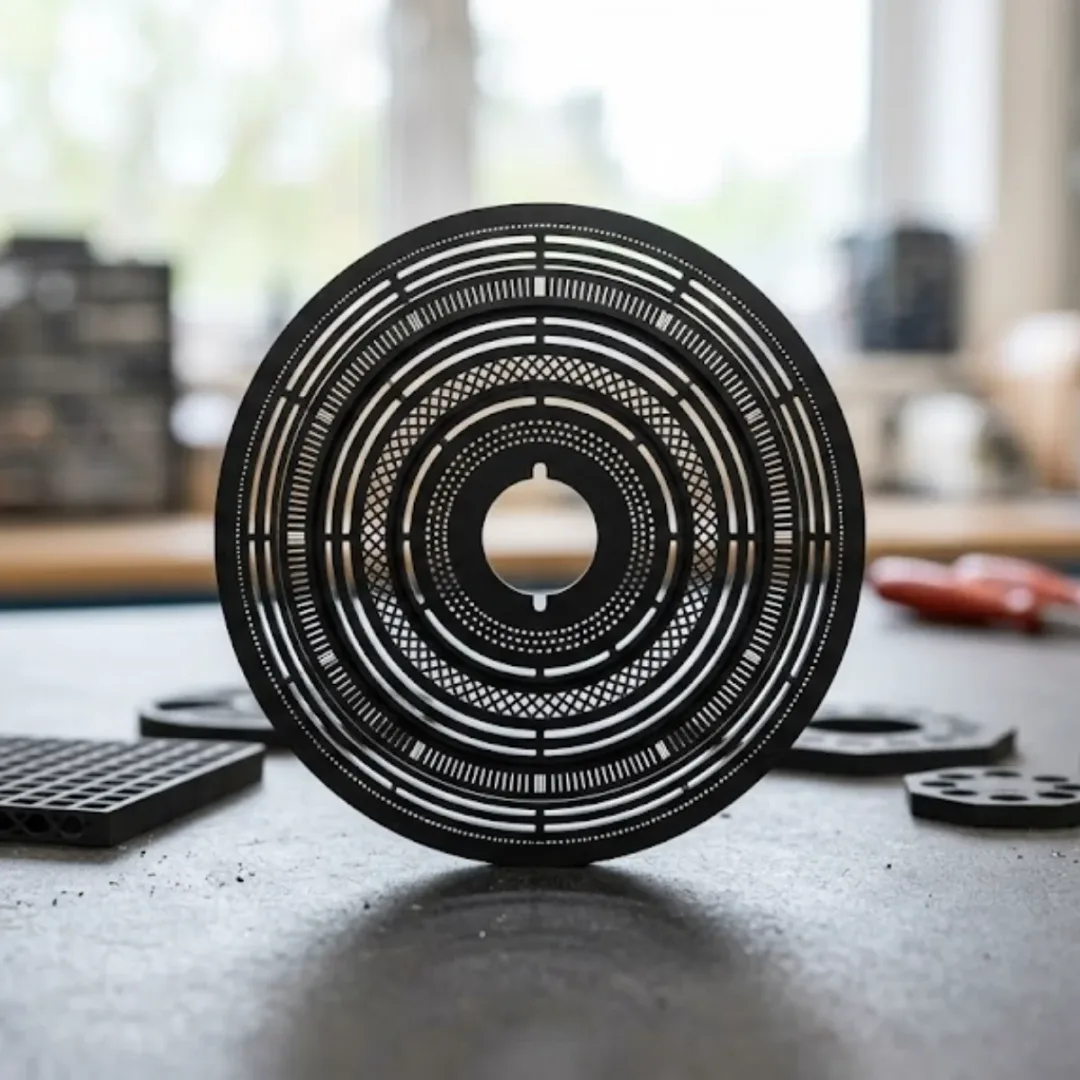
實際規格依機型與配置而異,請洽工程師確認
| 項目 | 型號 A | 型號 B |
|---|---|---|
| 規格項目 | TA-DCS200 | TA-DCS500 |
| XYZ軸行程 | 300 × 245 × 150 mm | 600 × 500 × 150 mm(可客製) |
| 加工範圍 | 200 × 240 × 100 mm | 500 × 500 × 100 mm(可客製) |
| 最大速度 | 1000 mm/s | 1000 mm/s |
| XY軸定位精度 | ±3 μm | ±3 μm |
| XY軸重複定位精度 | ±1 μm | ±1 μm |
| Z軸定位精度 | ±10 μm | ±10 μm |
| Z軸重複定位精度 | ±3 μm | ±3 μm |
| 雷射波長 | 532 nm | 532 nm |
| 雷射功率 | 50W / 60W | 100W / 200W |
| 噴嘴直徑 | 30–70 μm | 50–100 μm |
| 水壓 | 5–50 MPa | 5–50 MPa |
| 電源需求 | AC380V / 10KW | AC380V / 10KW |
| 氣源需求 | 0.6 MPa 壓縮空氣;0.15 MPa 氦氣 | 0.6 MPa 壓縮空氣;0.15 MPa 氦氣 |
| 水源需求 | 城市用水 0.4 MPa;1–10 L/H | 城市用水 0.4 MPa;1–10 L/H |
| 環境溫度 | 22 ± 2℃ | 22 ± 2℃ |
| 環境濕度 | 30–70% RH | 30–70% RH |
| 樣品視覺定位 | 標配 | 標配 |
| 射流位置及角度檢測 | 標配 | 標配 |
| 自動對焦 | 選配 | 標配 |
| 自動功率測量 | 選配 | 標配 |
| 切穿檢測 | 選配 | 選配 |
| 適用材質 | 金剛石、培育鑽石、碳化矽、氮化鎵、晶體類材料、晶矽類材料、非晶矽材料、陶瓷基複材、碳纖維複材、熱沉類材料、磁性類材料、鋁/鋼類合金。 | 金剛石、培育鑽石、碳化矽、氮化鎵、晶體類材料、晶矽類材料、非晶矽材料、陶瓷基複材、碳纖維複材、熱沉類材料、磁性類材料、鋁/鋼類合金。 |
| 雷射功率(規格表格) | 量產/建議切割厚度(追求效率與良率)/極限切割/溝槽深度(多道掃描 Multi-pass)/主要應用場景 | 量產/建議切割厚度(追求效率與良率)/極限切割/溝槽深度(多道掃描 Multi-pass)/主要應用場景 |
| 50W | 0.3 – 0.5 mm/1.0 – 2.0 mm/• SiC 晶圓劃片 (Dicing) • 微型結構開槽、薄晶片切斷 | 0.3 – 0.5 mm/1.0 – 2.0 mm/• SiC 晶圓劃片 (Dicing) • 微型結構開槽、薄晶片切斷 |
| 60W | 0.5 – 0.8 mm/2.0 – 3.0 mm/• SiC 晶圓微量裂片 • 薄型 SiC 功率元件外形切割 | 0.5 – 0.8 mm/2.0 – 3.0 mm/• SiC 晶圓微量裂片 • 薄型 SiC 功率元件外形切割 |
| 100W | 1.0 – 2.0 mm/5.0 – 8.0 mm/• SiC 晶圓 / 襯底快速切斷 • 結構件中等深度開槽與打孔 | 1.0 – 2.0 mm/5.0 – 8.0 mm/• SiC 晶圓 / 襯底快速切斷 • 結構件中等深度開槽與打孔 |
| 200W | 3.0 – 5.0 mm/20 – 50+ mm/• SiC 晶錠(Ingot)修邊 / 截斷 • 第三代半導體晶錠切割與塊狀加工 | 3.0 – 5.0 mm/20 – 50+ mm/• SiC 晶錠(Ingot)修邊 / 截斷 • 第三代半導體晶錠切割與塊狀加工 |
本機適用材質包括:碳化矽 (SiC)、氮化鎵 (GaN)、金剛石與培育鑽石、各類精密陶瓷、晶矽/非晶矽、碳纖維複合材料、熱沉材料及部分金屬(如鋁/鋁合金)。加工厚度範圍:型錄標示最大加工深度可達60 mm;薄片加工可達最薄50 µm(後端晶片劃片)。實務建議:對硬脆材料(SiC、陶瓷、金剛石)使用時,優先採用逐步穿透或多圈切割策略以降低崩裂風險;對薄片(<200 µm)採用較低能量密度與較高切割速度,並確保水射流穩定以避免振動造成厚度變異。
與傳統乾式雷射或機械切削相比,水導雷射的主要技術優勢為:①顯著降低熱影響區(HAZ),可減少熱應力與熱變形;②水射流持續沖刷切割區,可快速帶走碎屑與熱量,降低表面掛渣與崩邊;③圓柱狀水束使雷射近似平行輸出,獲得低錐度與高垂直度的切面;④厚材加工最高可達60 mm且無須在過程中重複調整焦距。具體規格比較(本機):XY定位精度±3 µm、重複定位±1 µm;薄片最小可加工至50 µm。這些指標在需要高定位精度與低熱影響的第三代半導體與精密陶瓷加工場景中明顯優於一般桌上型光纖雷射設備。
常見問題與對應解法:1) 崩邊/裂紋:建議降低單次能量密度10–30%、或提高切割速度10–50%,並採用多通道/多圈切割策略;2) 切面粗糙或掛渣:確認水射流潔淨、濾芯無阻塞,適當提高水流量或調整雷射脈衝參數,並將掃描路徑做重疊優化;3) 定位誤差或重複性差:檢查光柵反饋與直線電機動態參數,重新進行光柵零位校正,並確認CCD視覺對位時解析度與對比度設定;4) 深度穿透不足:採用階梯功率或脈衝疊加方式增加材料去除率,或分段切割至最大60 mm。每項調整請以小幅參數變動(例如功率±10%、速度±10–20%)逐步驗證,以避免一次性改動造成品質波動。
建議維護週期與重點:日常(每日)— 清理水路濾網與噴嘴、檢查CCD鏡頭與光學窗口是否有水霧或污染;週檢(每週)— 檢查直線導軌潤滑狀況、光柵與編碼器連接、冷卻系統水位與濾芯壽命;月檢(每月)— 更換水過濾器、校正視覺系統對位倍率、檢查電動變倍機構運作平順性;半年或每2000運轉小時— 進行光學路徑對準檢查、雷射發生器性能測試與水射流噴嘴磨損檢查;年度 — 完整系統校正(含XY定位精度驗證、重複定位±1 µm 檢測)與預防性更換易耗件。保養要點:保持水源潔淨、定期記錄定位誤差趨勢、噴嘴磨損超過規範即更換以維持低錐度切面。
選購時應優先確認的關鍵技術規格:1) 最大加工深度(本機可達60 mm)與最小可加工厚度(最薄50 µm);2) 定位精度與重複精度(XY定位±3 µm、重複±1 µm);3) 視覺系統與CCD解析度(建議使用高解析度以支援微定位與自動對位);4) 光路穩定性與水射流品質(圓柱水束維持平行輸出以確保低錐度);5) 封閉迴路光柵與直線電機驅動的動態響應、以及軟體路徑規劃功能(支援多圈切割與參數自動化);6) 耗材與維修便利性(噴嘴、濾芯更換頻率);7) 安全與排水處理能力。採購判斷建議以實際工件試切報告為主,檢核切面垂直度、表面粗糙度與崩邊率等關鍵品質指標以決定是否符合量產需求。
查看其他已公開設備的產品資訊;各機型規格與加工條件請以對應產品頁為準。
提供加工需求與樣品條件,詢問此機種的適用配置。