
光束品質與精度
使用特殊光路設計和客製雷射器,具備優異的光束品質與微小聚焦光斑,能提供高度精細的打標效果。
EQUIPMENT INFORMATION
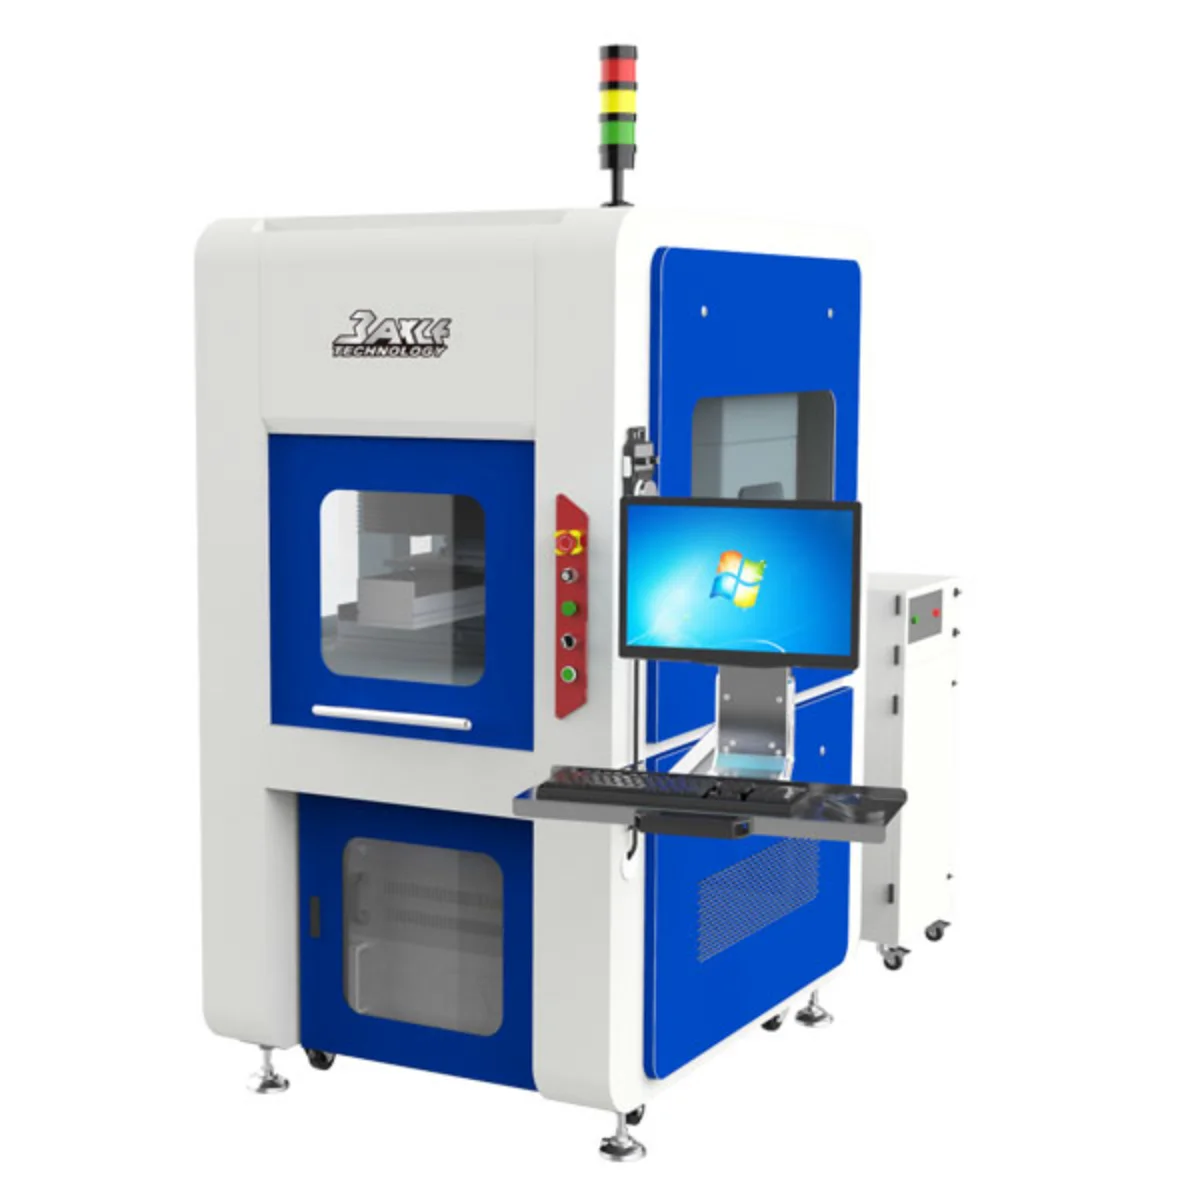
飛秒雷射炫彩雕刻機:採用特殊光路設計與客製雷射器,聚焦光斑小且光束品質優異。能在鏡面金屬材料上提供精細且炫彩美觀的雕刻/打標效果,具備防偽性,並可將炫彩效果由模具轉印至產品上。
採用特殊光路設計與客製雷射器,聚焦光斑小且光束品質優異。能在鏡面金屬材料上提供精細且炫彩美觀的雕刻/打標效果,具備防偽性,並可將炫彩效果由模具轉印至產品上。
飛秒雷射炫彩雕刻機是針對高精細度與高視覺質感需求所開發的專業雷射雕刻設備。搭載 20W 客製化飛秒雷射器與優化的光路設計,使雷射能精準聚焦於微小光斑,實現極高的打標精度與視覺炫彩效果。
該設備適用於不銹鋼、模具鋼等鏡面金屬材質。除了能直接在工件表面打出彩虹般的炫彩效果外,其雕刻出的微結構還能經由模具直接轉印至成品,特別適合應用於模具製造、高階珠寶首飾、金屬紀念幣/鈔幣等對精密度與防偽性有嚴格要求的產業。
使用特殊光路設計和客製雷射器,具備優異的光束品質與微小聚焦光斑,能提供高度精細的打標效果。
打標效果呈現炫彩美觀,同時具有一定的防偽特性。
適用於不銹鋼、模具鋼等鏡面材料。
炫彩效果可以從模具上轉印到產品上,特別適用於模具、珠寶、金屬鈔幣等精細加工行業。
可依客戶提供的工件、圖檔與現場條件,評估 飛秒雷射炫彩雕刻機 是否適合導入。選型前建議先確認工件材質與表面、標記內容及位置、治具、可讀性驗收與作業安全條件。
可將消費性電子產品設計相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
可將包裝防偽相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
可將藝術品與奢侈品客製化相關的工件或製程列為需求評估方向;實際配置與加工可行性仍須依正式規格、圖面與樣品確認。
實際規格依機型與配置而異,請洽工程師確認
| 項目 | 數值 |
|---|---|
| 雷射輸出功率 | 20W |
| 雷射光源類型 | 飛秒雷射光源 |
| 雷射波長 | 1030 ± 10 nm |
| 脈衝寬度 | < 800 fs |
| 重複頻率範圍 | 100 - 1000 kHz |
| 標刻範圍 | 110mm x 110mm (可選配) |
| 最大標刻速度 | ≤ 7000 mm/s |
| 最小線寬 | ≤ 0.01 mm |
| 最小字元 | 0.1 mm |
| 重複定位精度 | ± 0.002 mm |
| 控制系統 | 工業級數控系統 |
| 驅動系統 | 高精度伺服驅動系統 |
| 冷卻方式 | 精密恆溫冷卻系統 |
| 電力需求 | 單相 AC 220V / 50-60Hz |
| 適用材料 | 不銹鋼、模具鋼等鏡面金屬材料 |
| 雷射源/瓦數 | 飛秒雷射20W |
| 平均功率 | >20W |
| 中心波長 | 1030nm |
| 重複頻率 | 0.2MHz~5MHz |
| 脈寬 | 500fs~1ps |
| 脈衝能量 | >40uj |
| 振鏡單次掃描範圍 | 100mm*100mm |
| 掃描速度 | 1700mm/s |
| 掃描精度 | <12μrad |
| 場鏡焦距 | f=170mm |
| 場鏡聚焦光(1/e2) | <24μm |
| 振鏡控制卡 | 客製 |
| XY直線平台 | 最大行程: 200mmX200mm 最大速度:500mm/s 重複精度:±0.01mm |
| Z軸調焦機構 | 最大行程:200mm 最大速度:500mm/s 重複精度:±0.01mm |
| 雷射打標工藝 | 炫彩雷射/普通雷射打標/全息防偽 |
| 工藝效果 | 炫彩效果/不鏽鋼、鈦金屬彩色雕刻/炫彩效果 |
| 是否可轉印 | Yes/NO/NO |
| 穩定性 | 穩定/影響因素多,不穩定/穩定 |
| 加工方式 | 雷射直接加工/雷射直接加工/產品貼膜間接作用 |
| 持久性 | 永久/不能過鹽霧/塑料膜易老化 |
| 是否改變性 | 不改變/少量氧化/增加塑料膜 |
| 加工效率 | 較高/較低/客製周期長 |
本設備主要適用於不鏽鋼、模具鋼、鈦合金等鏡面金屬材料。加工深度通常精確控制在微米級(0.1μm至10μm),利用飛秒雷射的超短脈衝特性,在材料表面誘發出週期性微結構(LIPSS),而非傳統的大深度熔融,從而確保光柵衍射產生的炫彩效果與高精度。
飛秒雷射脈衝寬度極短(<400fs),熱影響區(HAZ)幾乎為零,能避免材料產生熱氧化發黑現象。相較於奈秒雷射利用熱致色原理,飛秒雷射是透過物理微結構產生「結構色」,其色彩飽和度更高、視角變化豐富,且具備極強的防偽性,甚至可將模具上的微結構炫彩效果直接轉印至射出成型產品上。
應優先校準掃描間距(Line Space)與脈衝重疊率,建議將掃描間距設定在 0.5μm 至 2μm 之間。此外,必須確保雷射精準聚焦,焦深誤差應控制在 ±0.05mm 以內。若材料表面有油污會影響微結構生成,加工前應使用無水酒精徹底清潔鏡面,並檢查場鏡是否有灰塵遮蔽能量。
維護重點在於光路系統的環境潔淨度,需每週檢查場鏡表面,避免微塵在高能量密度下造成鏡片燒損。關鍵技術規格包含:雷射功率 20W、脈衝寬度 <400fs、重複頻率支援 1kHz 至 1MHz 調節。作業環境需維持恆溫 22±1°C,以確保超快雷射器的種子源與放大器輸出穩定。
查看其他已公開設備的產品資訊;各機型規格與加工條件請以對應產品頁為準。
提供加工需求與樣品條件,詢問此機種的適用配置。